Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie części z tworzywa ABS PP PC PA6
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
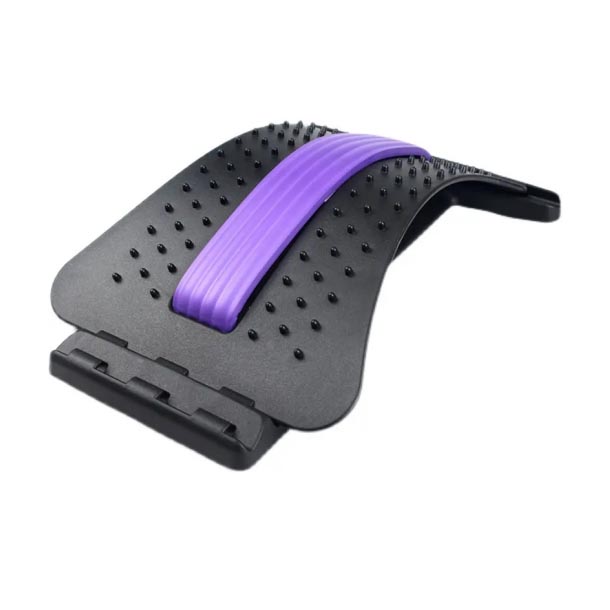
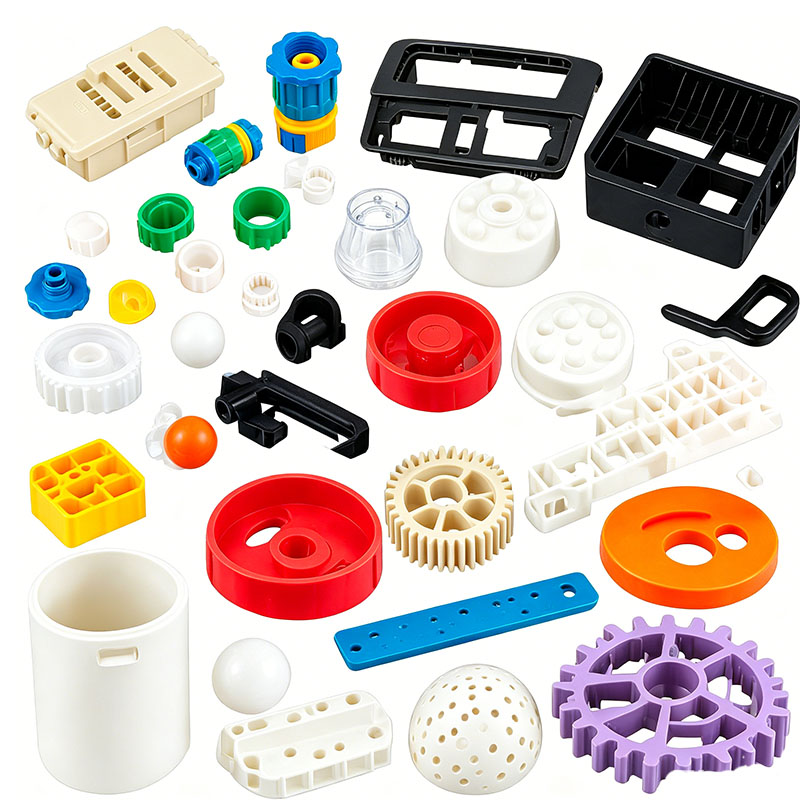
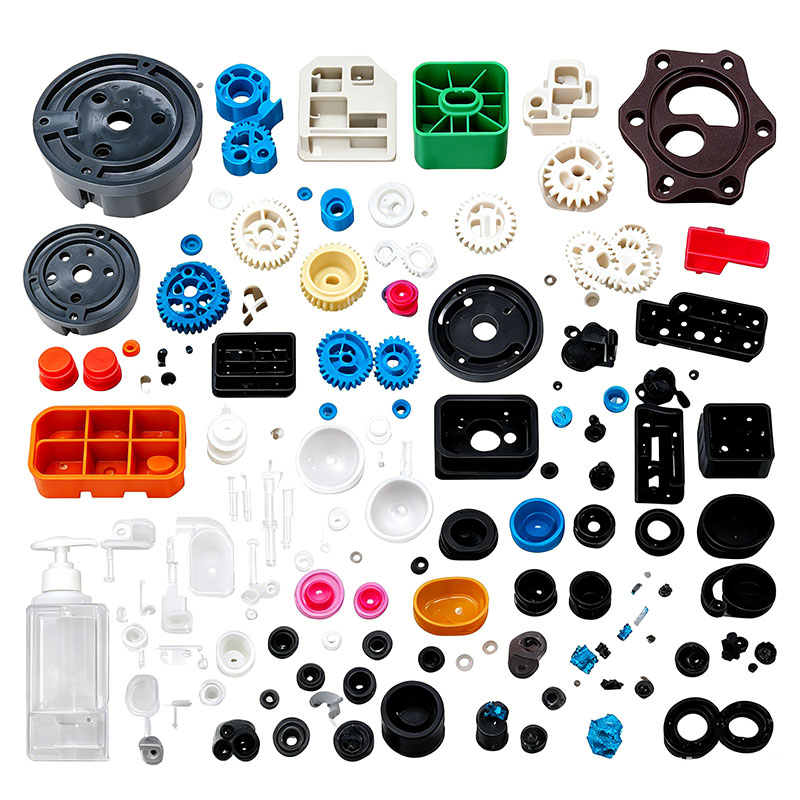
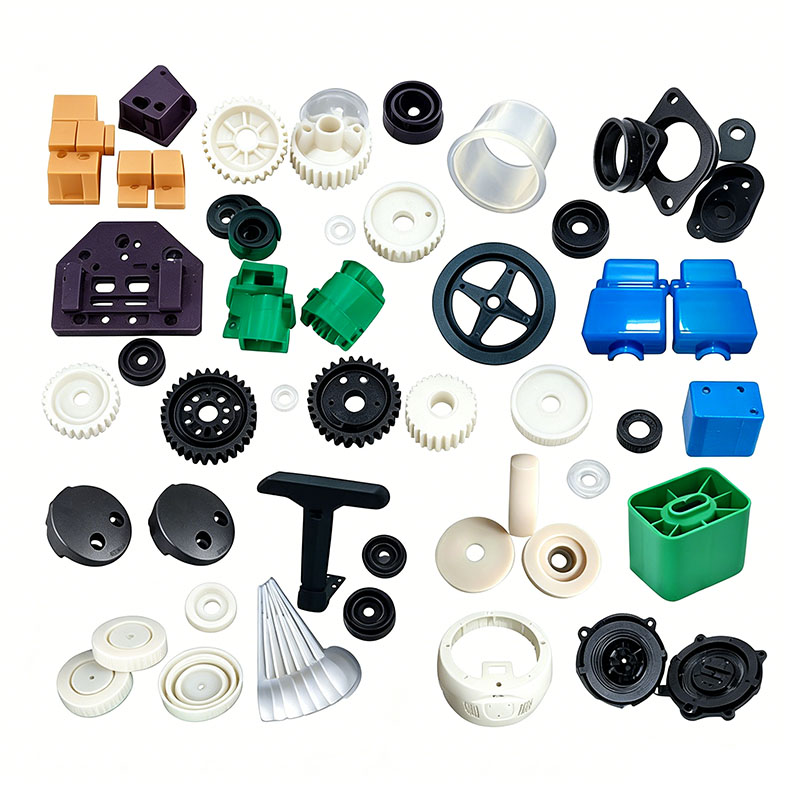
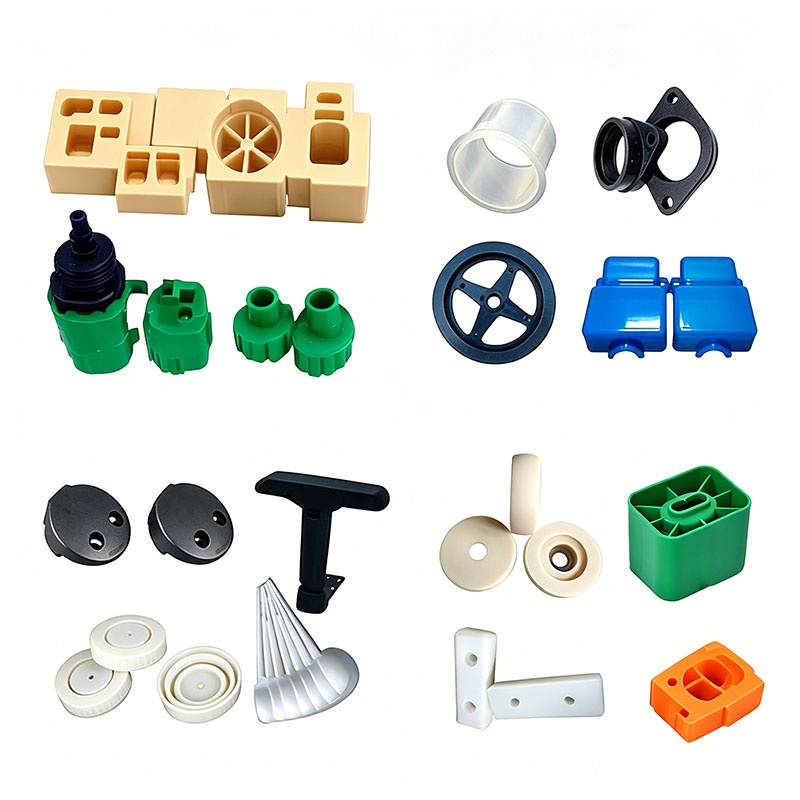
Formowanie części z tworzywa ABS PP PC PA6
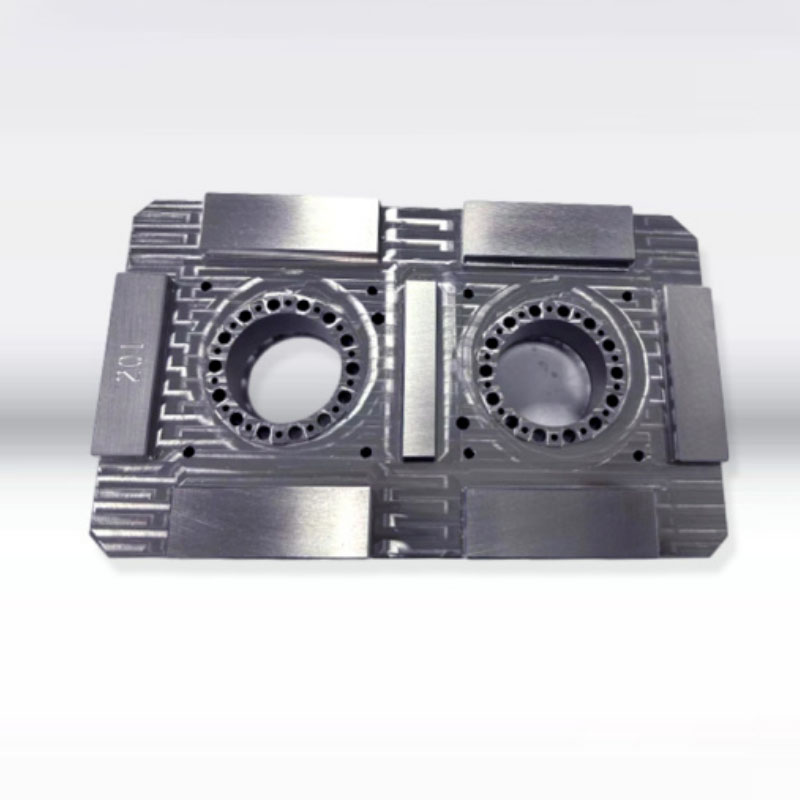
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie części z tworzyw sztucznych ABS PP PC PA6. Świadczymy profesjonalne usługi formowania części z tworzyw sztucznych ABS PP PC PA6 i jesteśmy profesjonalnym producentem formowania części z tworzyw sztucznych ABS PP PC PA6. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części z tworzyw sztucznych ABS PP PC PA6, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części z tworzyw sztucznych ABS PP PC PA6, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części z tworzyw sztucznych ABS PP PC PA6, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części z tworzyw sztucznych ABS PP PC PA6 możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
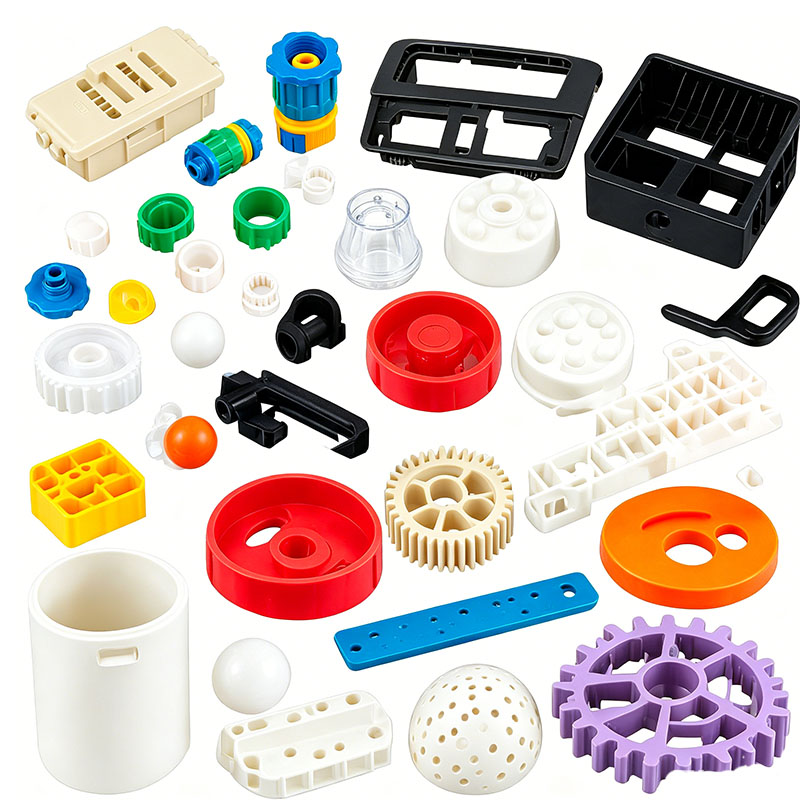
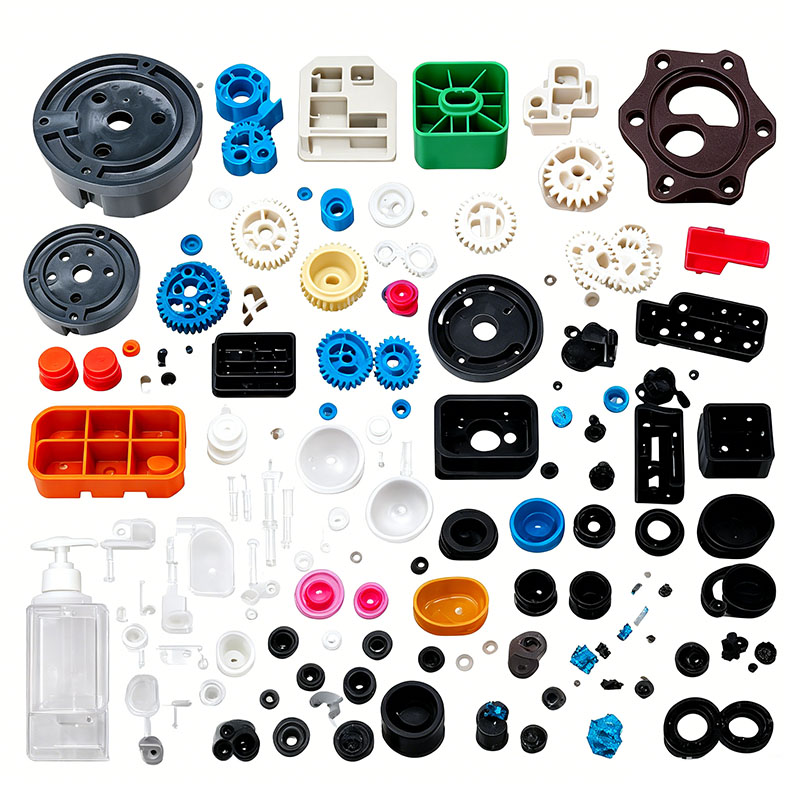
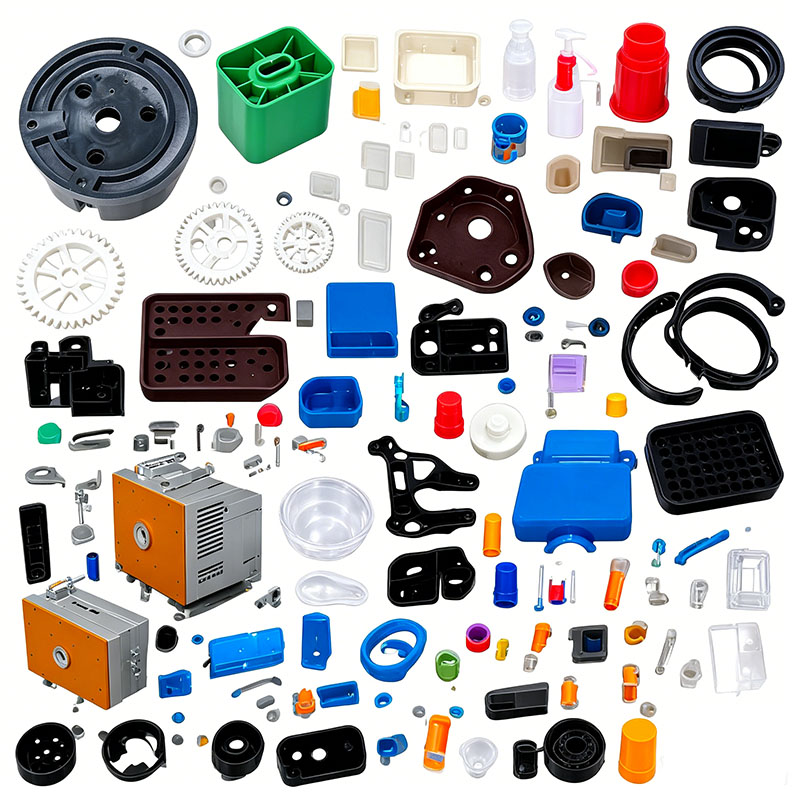
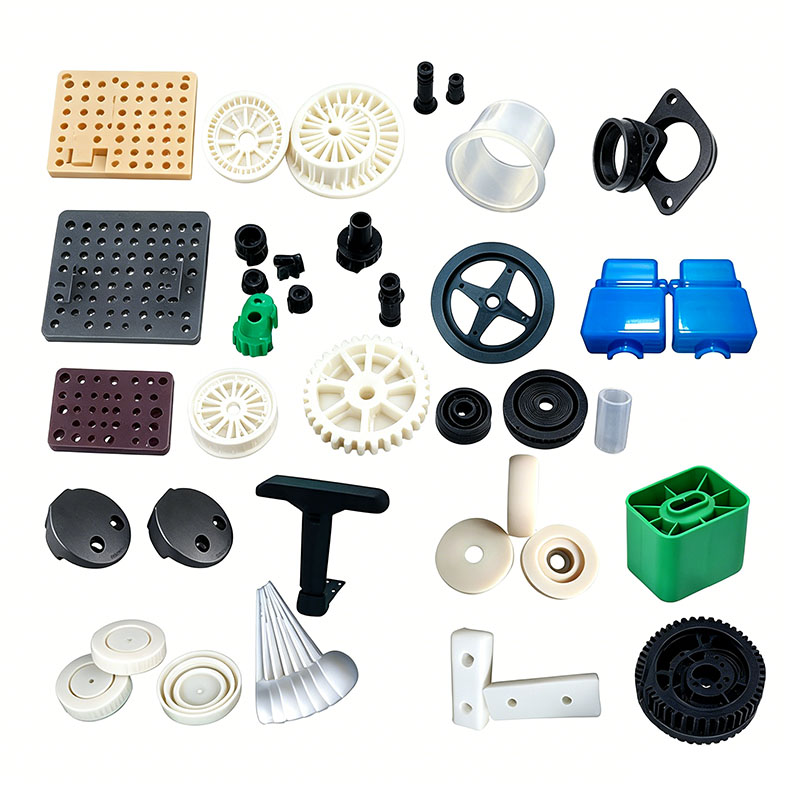
Plastikowe części hulajnogi elektrycznej zazwyczaj wykorzystują cztery główne materiały podstawowe: ABS, PP, PC i PA6. Materiały te różnią się znacznie strukturą molekularną, absorpcją wody, płynnością i stabilnością termiczną; w konsekwencji temperatury ich formowania, warunki suszenia, parametry formy i strategie łagodzenia defektów są bardzo zróżnicowane. Stosowanie ustandaryzowanego procesu w przypadku tych materiałów często prowadzi do defektów, takich jak srebrne smugi, zapadnięcia, pęknięcia, kruchość i deformacje. W poniższej sekcji omówiono kluczowe punkty formowania każdego materiału, uwzględniając praktyczne standardy produkcji komponentów, takich jak obudowy skuterów, obudowy akumulatorów, osłony przyrządów i składane wsporniki.
I. Elementy formowania ABS (obudowy przyrządów, osłony nadwozia, osłony kierownicy)
ABS jest kopolimerem akrylonitrylu, butadienu i styrenu. Zapewnia dobrą wytrzymałość, wysoki połysk powierzchni oraz łatwość malowania lub galwanizacji i jest klasyfikowany jako tworzywo konstrukcyjne ogólnego przeznaczenia o niskiej absorpcji wody. Kluczowe parametry kontrolne obejmują suszenie, temperaturę formy i zarządzanie naprężeniami wewnętrznymi.
Wymagania dotyczące suszenia: Szybkość wchłaniania wody w temperaturze pokojowej wynosi około 0,2%; Nieprawidłowe wysuszenie materiału może spowodować powstanie srebrnych smug i pęcherzyków. Standardowe suszenie polega na trzymaniu materiału w temperaturze 80°C przez 3–4 godziny, aby utrzymać wilgotność poniżej 0,04%; Przy wilgotnej pogodzie czas ten należy wydłużyć do 5 godzin. Głębokie osuszanie nie jest wymagane; wystarczy standardowa suszarka zasypowa.
Temperatura beczki: Strefa zasilania 160–170°C; strefa środkowa 180–190°C; dysza 195–205°C. Nadmierna temperatura powoduje rozkład składnika butadienowego, co powoduje żółknięcie i łamliwość; i odwrotnie, zbyt niskie temperatury powodują słabą płynność, co prowadzi do linii spawów i zwarć.
Temperatura formy: Umiarkowany zakres 50–65°C. Niskie temperatury formy powodują duże naprężenia wewnętrzne, powodując pękanie podczas procesu wypiekania po malowaniu lub galwanizacji; wysokie temperatury formy wydłużają cykl chłodzenia i sprawiają, że cienkościenne części są podatne na wypaczenia.
Ciśnienie i prędkość procesu: Zakres ciśnienia wtrysku od 80 do 110 barów. W przypadku cienkościennych części kosmetycznych stosuje się etapowe, szybkie wypełnianie, aby zminimalizować linie spawów. Ciśnienie docisku przykładane jest w dwóch etapach – 70 barów, a następnie 90 barów – aby zapobiec zapadnięciu się powierzchni. Typowe wady i środki zaradcze: Niską wytrzymałość linii spoiny można rozwiązać, zwiększając temperaturę formy i poprawiając wentylację; pękanie po natryskiwaniu wymaga etapu wyżarzania (60°C przez 2 godziny); ślady spływu powierzchniowego (znaki wodne) są zwykle spowodowane niedostatecznym wysuszeniem surowca.
Specyfikacja przemiału: Udział dodanych wlewów/wlewów nie powinien przekraczać 15%; wytrzymałość znacznie spada przy wielokrotnym recyklingu, dlatego przekraczanie tego współczynnika jest zabronione w przypadku części, dla których wygląd ma kluczowe znaczenie.
II. PP Molding Essentials (Obudowy akumulatorów, błotniki, panele ochronne, zaciski)
Polipropylen (PP) to półkrystaliczne tworzywo sztuczne charakteryzujące się niską gęstością, odpornością na uderzenia, odpornością na kwasy i zasady, niskim kosztem i doskonałą płynnością; jednakże ma duży skurcz, jest trudny do wiązania i ma umiarkowaną wytrzymałość w niskich temperaturach. Kluczowe elementy sterujące formowaniem skupiają się na zarządzaniu deformacją skurczową i wentylacją.
Wymagania dotyczące suszenia: Absorpcja wody wynosi poniżej 0,01%, więc w przypadku standardowej produkcji suszenie nie jest konieczne; w przypadku długotrwałego przechowywania w wilgotnym środowisku należy suszyć w temperaturze 60°C przez 1 godzinę, aby usunąć wilgoć z powierzchni.
Temperatura beczki: 190–230°C; temperatura dyszy: 210–230°C. PP ma niską temperaturę topnienia; nadmierne temperatury powodują rozkład, prowadzący do nieprzyjemnego zapachu i srebrnych smug, natomiast niewystarczające temperatury powodują niepełną krystalizację, matowe wykończenie powierzchni i zmniejszoną wytrzymałość.
Temperatura formy: 30–50°C. Wyższe temperatury formy zwiększają krystaliczność i sztywność produktu, ale także zwiększają skurcz; w przypadku cienkościennych części stosuje się niskie temperatury formy, aby zminimalizować wypaczenia.
Kluczowe cechy formowania: Skurcz przy formowaniu PP waha się od 1,5% do 2,5%, dlatego projekt formy musi uwzględniać ten naddatek skurczu. Szybkość napełniania powinna być średnia do wysokiej; ze względu na doskonałą płynność stopu, łatwo następuje wypływ, dlatego siła docisku musi być dopasowana do powierzchni rzutowanej produktu. Czas trzymania wzrasta wraz z grubością ścianki; Grubościenne komory baterii wymagają czasu przetrzymywania 15–20 sekund, aby przeciwdziałać skurczowi spowodowanemu krystalizacją.
Kontrola defektów: Wypaczenie produktu jest spowodowane głównie nierównym chłodzeniem; dodać kanały chłodzące wokół wnęki formy. Słabe wiązanie lub przyczepność sitodruku należy rozwiązać poprzez obróbkę płomieniową lub koronową. W przypadku cienkościennych części, w których występuje uwięzienie gazu lub przypalenie, należy poszerzyć kanały odpowietrzające na linii podziału. Dostosowania do modyfikowanego PP: W przypadku PP hartowanego i PP odpornego na warunki atmosferyczne parametry procesu pozostają niezmienione, a jedynie dostosowany jest stosunek przedmieszki; w przypadku PP wzmocnionego włóknem szklanym temperaturę formy należy podnieść do 60°C, aby poprawić wiązanie włókien.
III. PC Molding Essentials (przezroczyste osłony instrumentów, elementy dekoracyjne o wysokiej wytrzymałości)
Poliwęglan (PC) zapewnia wysoką przezroczystość, odporność na uderzenia i odporność na ciepło, ale jest wysoce higroskopijny, ma wysoką lepkość stopu i jest niezwykle wrażliwy na wilgoć. Kluczem do formowania jest dokładne osuszanie, suszenie i napełnianie pod wysokim ciśnieniem przy niskiej prędkości.
Obowiązkowe standardy suszenia: Absorpcja wody w temperaturze pokojowej może osiągnąć 0,3%; formowanie wtryskowe w obecności wilgoci prowadzi do rozległych srebrnych smug, pęcherzyków i kruchości/pękania produktu. Osuszacz należy używać w temperaturze 110–120°C przez 4–6 godzin, utrzymując wilgotność poniżej 0,02%; jeżeli maszyna nie jest używana dłużej niż godzinę, materiał wymaga ponownego suszenia.
Temperatura beczki: 260–300°C; dysza: 280–300°C. PC ma wysoką lepkość; niskie temperatury uniemożliwiają całkowite wypełnienie ubytku, natomiast temperatury przekraczające 320°C powodują rozerwanie łańcucha molekularnego, zmniejszając przezroczystość i powodując drastyczny spadek udarności. Przed wyłączeniem przepłucz beczkę PP, aby zapobiec karbonizacji w wysokiej temperaturze i gromadzeniu się węgla.
Temperatura formy: Wysoka temperatura formy 80–100°C. Wysokie temperatury zmniejszają wewnętrzne naprężenia ścinające, zapobiegając powstawaniu śladów naprężeń na przezroczystych częściach; zbyt niskie temperatury powodują koncentrację naprężeń wewnętrznych, przez co części są podatne na pękanie pod obciążeniami montażowymi.
Proces wtrysku: Napełnianie pod wysokim ciśnieniem i przy niskiej prędkości (ciśnienie wtrysku 100–140 barów), aby uniknąć naprężeń wewnętrznych spowodowanych ścinaniem przy dużej prędkości; umiarkowany nacisk docisku, którego czas trwania jest wydłużony w zależności od grubości ścianki; W przypadku części przezroczystych surowo zabrania się nadmiernego nacisku, aby zapobiec wybielaniu pod wpływem naprężeń.
Obróbka końcowa: Jeśli przezroczyste części PC wymagają montażu lub klejenia, należy je wyżarzić w temperaturze 70–80°C przez 2–3 godziny po uformowaniu, aby złagodzić naprężenia wewnętrzne; wypolerować formę do lustrzanego wykończenia, aby zapewnić wysoką transmisję światła bez zamglenia i zmętnienia. IV. Kluczowe punkty formowania PA6 (zatrzaski składane, wsporniki wsporcze, elementy konstrukcyjne nośne)
Nylon 6 (PA6) charakteryzuje się wysoką krystalicznością, odpornością na zużycie i dużą wytrzymałością mechaniczną, co czyni go idealnym materiałem na nośne elementy hulajnogi. Jego podstawową wadą jest wysoka nasiąkliwość; chociaż wchłanianie wilgoci po formowaniu faktycznie zwiększa wytrzymałość, nacisk w procesie przetwarzania musi być położony na dokładne osuszanie, wysoką temperaturę formy i precyzyjną kontrolę temperatury.
Wymagania dotyczące suszenia: Niewysuszony PA6 może zawierać do 3% wilgoci, co prowadzi do nadmiernych pęcherzyków podczas wtryskiwania i kruchych linii spawów, które łatwo pękają. Używać suszarki osuszającej ustawionej na stałą temperaturę 105–115°C przez 4 godziny, aby osiągnąć wilgotność ≤0,02%; w przypadku PA6 wzmocnionego włóknem szklanym (PA6-GF30) wydłużyć czas schnięcia do 5 godzin. Po wyschnięciu przechowywać materiał w szczelnym zbiorniku, aby zapobiec narażeniu na działanie powietrza; ponownie wysuszyć, jeśli urządzenie nie jest używane przez ponad 30 minut.
Temperatura beczki: 230–260°C; Dysza: 240–260°C. Zbyt niskie temperatury powodują słaby przepływ stopionego materiału i nierównomierną dyspersję włókien szklanych; temperatury przekraczające 270°C powodują rozkład nylonu, wytwarzając pęcherzyki amoniaku i znacznie zmniejszając wytrzymałość części.
Temperatura formy: Wysoka temperatura formy 70–90°C. Wysokie temperatury formy poprawiają krystaliczność i równomierność rozkładu włókien szklanych, znacznie poprawiając odporność na zużycie i zmęczenie zamków i zatrzasków; Formowanie w niskiej temperaturze powoduje niepełną krystalizację, co prowadzi do niewystarczającej sztywności i podatności na odkształcenia pełzające.
Proces formowania: Umiarkowana płynność; ciśnienie wtrysku 80–120 bar przy napełnianiu średnioobrotowym. Materiały wzmocnione włóknem szklanym powodują zużycie wnęki formy, dlatego wnęki wymagają azotowania. Unikaj nadmiernego nacisku, aby zapobiec naprężeniom wewnętrznym, które mogłyby spowodować deformację podczas przechowywania; obliczyć czas chłodzenia na podstawie maksymalnej grubości ścianki (np. zasuwy grubościenne >4mm wymagają >20 sekund chłodzenia).
Specjalna kontrola właściwości: PA6 jest twardy i kruchy natychmiast po wyjęciu z formy, ale zyskuje na wytrzymałości po naturalnym wchłonięciu wilgoci w ciągu 24 godzin w temperaturze pokojowej; jeśli wymagany jest szybki montaż, w celu zwiększenia wytrzymałości można zastosować uzdatnienie wrzącą wodą. Części wzmocnione włóknem szklanym są podatne na „unoszenie się włókien” (ekspozycja włókien powierzchniowych); poprawić wygląd powierzchni poprzez podniesienie temperatury formy i zmniejszenie prędkości wtrysku. V. Podsumowanie porównania charakterystyki formowania dla czterech materiałów
ABS kładzie nacisk na wykończenie powierzchni i niskie naprężenia wewnętrzne, dzięki czemu nadaje się do dekoracyjnych części zewnętrznych; PP jest łatwy do formowania, ale wykazuje duży skurcz, dzięki czemu idealnie nadaje się do lekkich obudów; PC zapewnia wysoką przezroczystość i odporność na uderzenia, ale wymaga ścisłej kontroli suszenia i wysokich temperatur formy; PA6 zapewnia doskonałą wytrzymałość i odporność na zużycie, ale wymaga dokładnego osuszania, co czyni go powszechnie stosowanym do nośnych elementów konstrukcyjnych. W rzeczywistej produkcji surowce należy wybierać na podstawie funkcjonalności części i należy ściśle przestrzegać określonych parametrów suszenia, temperatury formy i wtrysku. Ponadto kontrole dotyczące wyżarzania, odpowietrzania i stosowania przemiału są niezbędne, aby zminimalizować wady partii — takie jak pęknięcia, srebrne smugi, ślady opadania i wypaczenia — u źródła, zapewniając w ten sposób stałą jakość plastikowych elementów hulajnogi elektrycznej.
Jesteśmy producentem formowania części z tworzywa sztucznego ABS PP PC PA6, zapewniającym produkcję wysokiej jakości formowania części z tworzyw sztucznych ABS PP PC PA6. Jeśli chcesz dostosować / opracować produkty do formowania części z tworzyw sztucznych ABS PP PC PA6, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

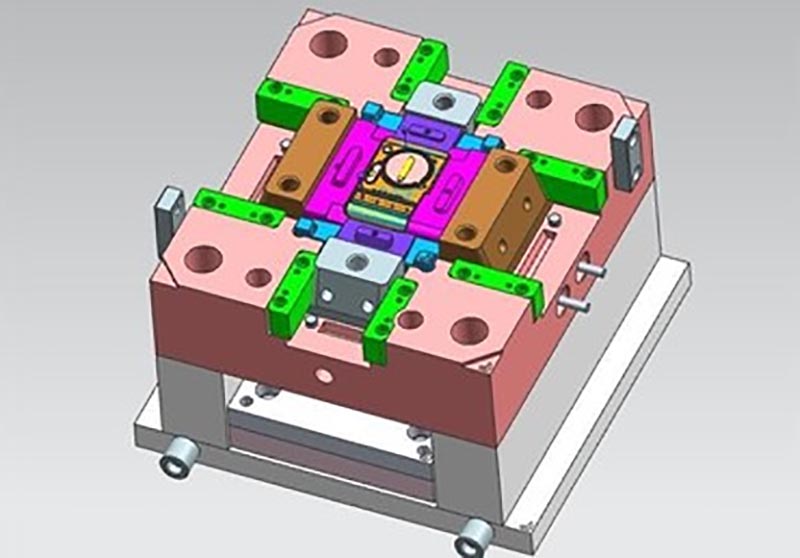
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
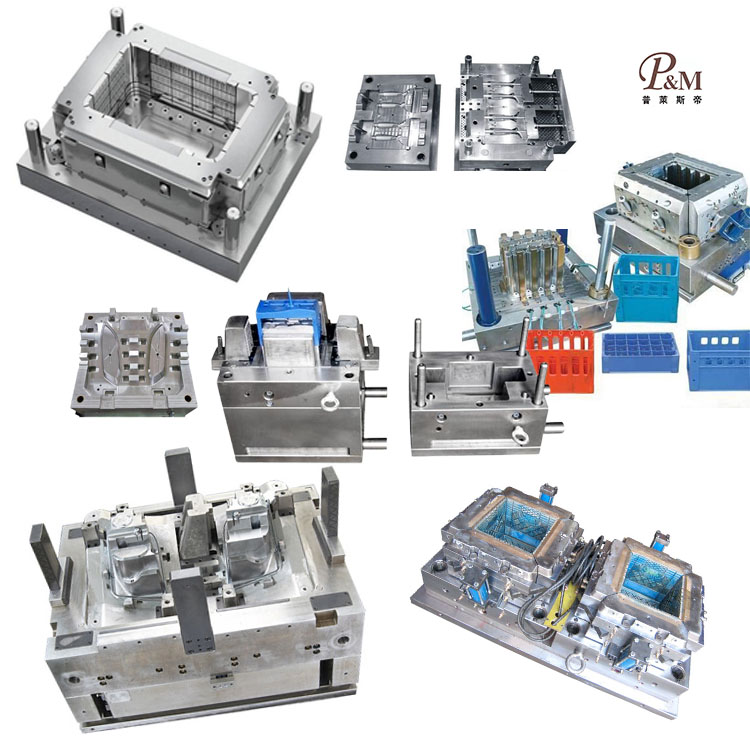
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części z tworzywa sztucznego ABS PP PC PA6, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.