Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części zapalniczek
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
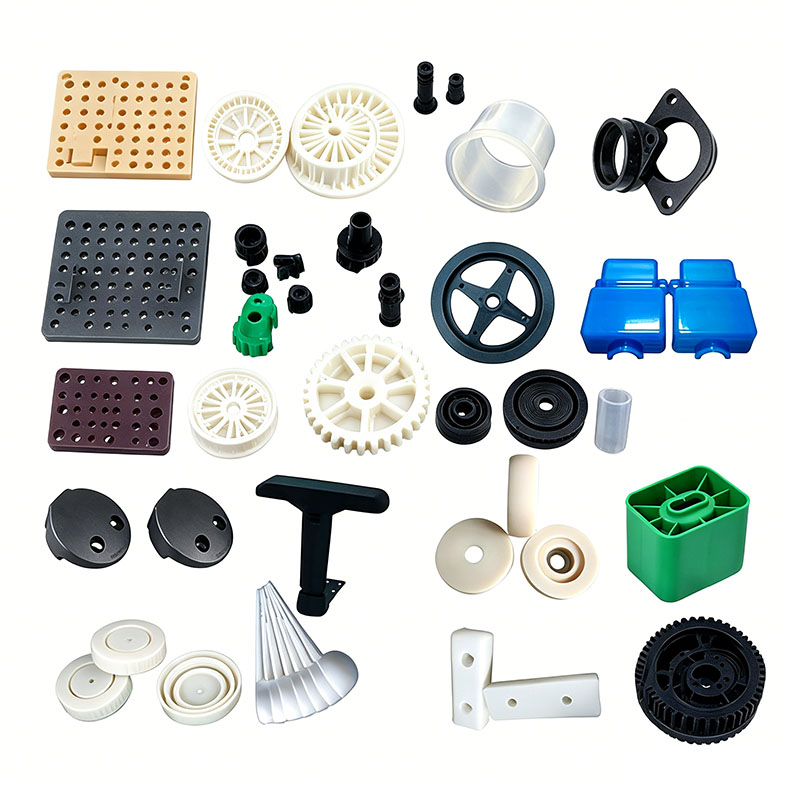
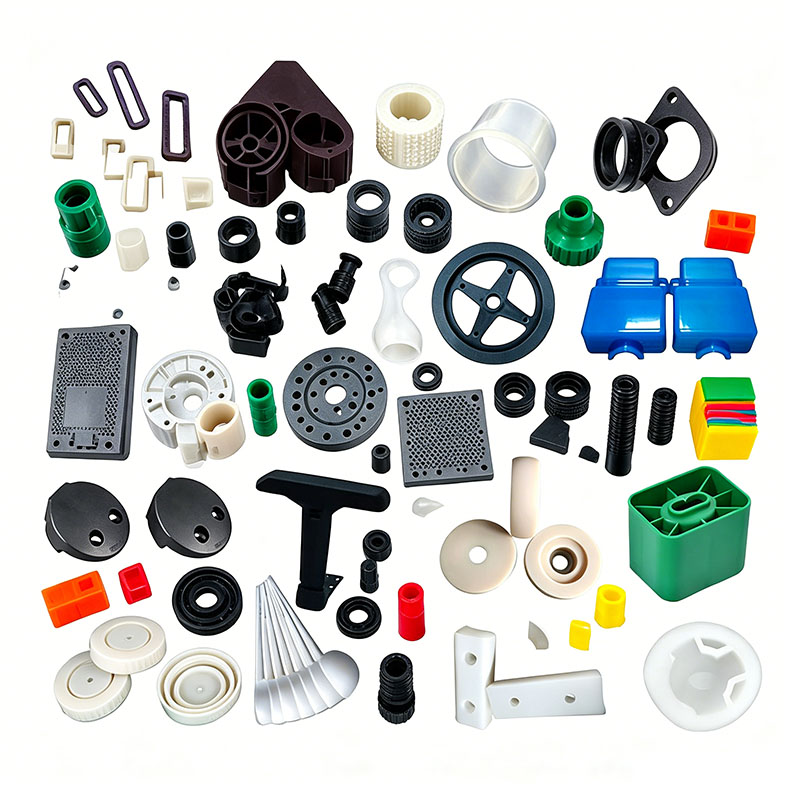
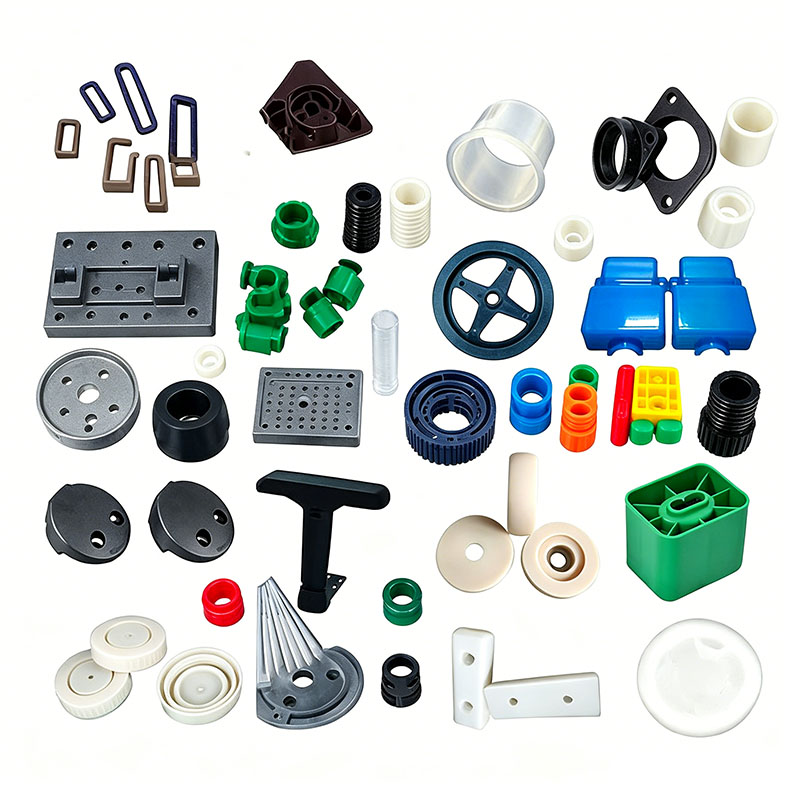
Formowanie plastikowych części zapalniczek
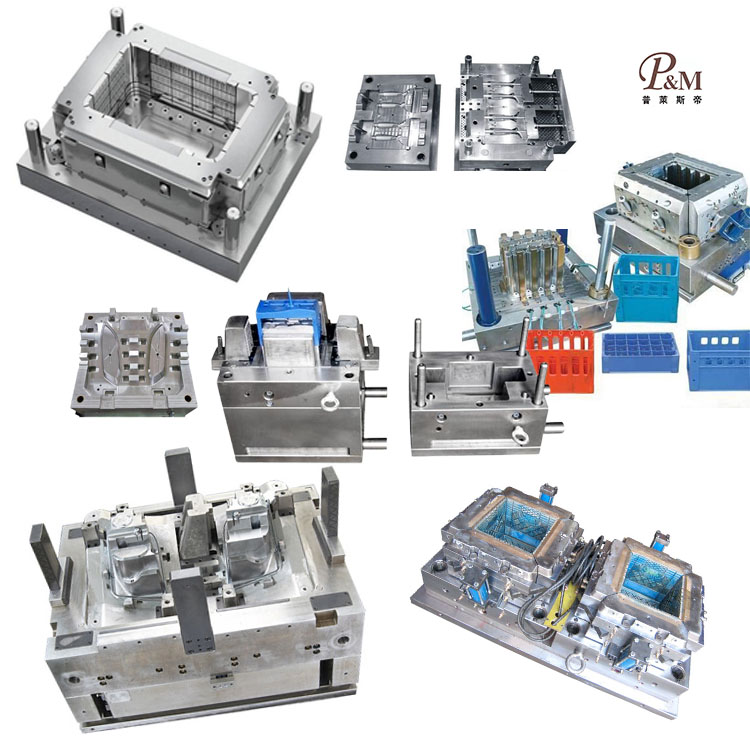
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części do zapalniczek. Świadczymy profesjonalne, dostosowane do indywidualnych potrzeb usługi formowania plastikowych części do zapalniczek i jesteśmy profesjonalnym producentem plastikowych części do formowania zapalniczek. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części do zapalniczek nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem plastikowych części do zapalniczek, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania plastikowych części do zapalniczek, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania lżejszych części z tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
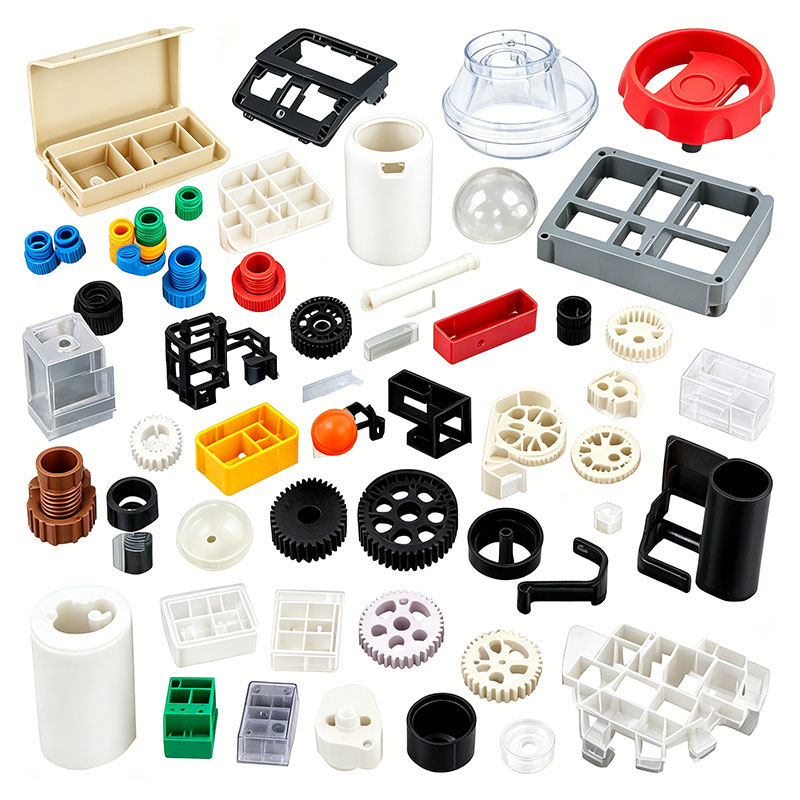
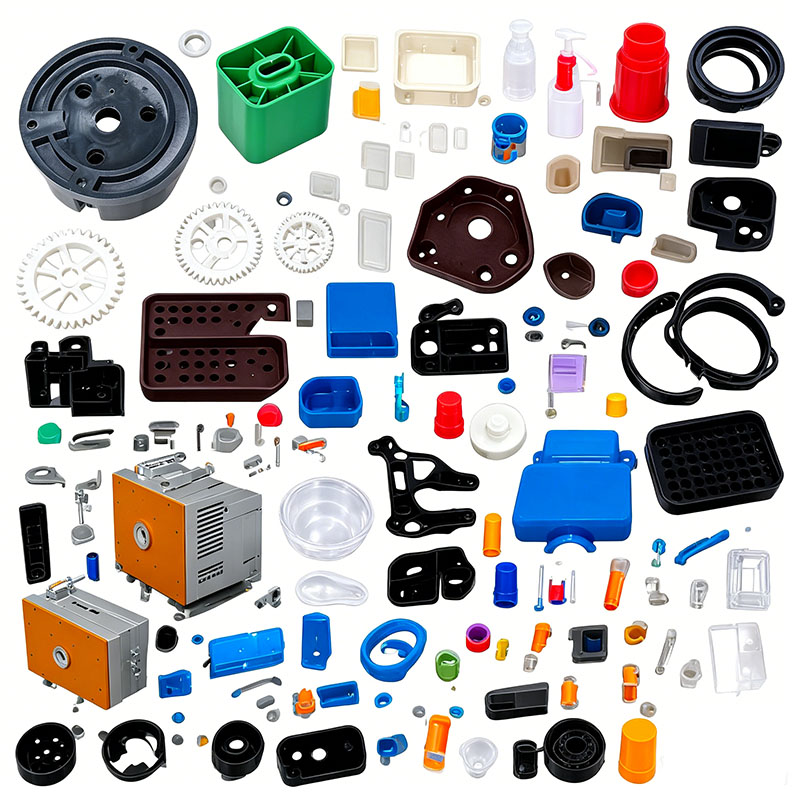
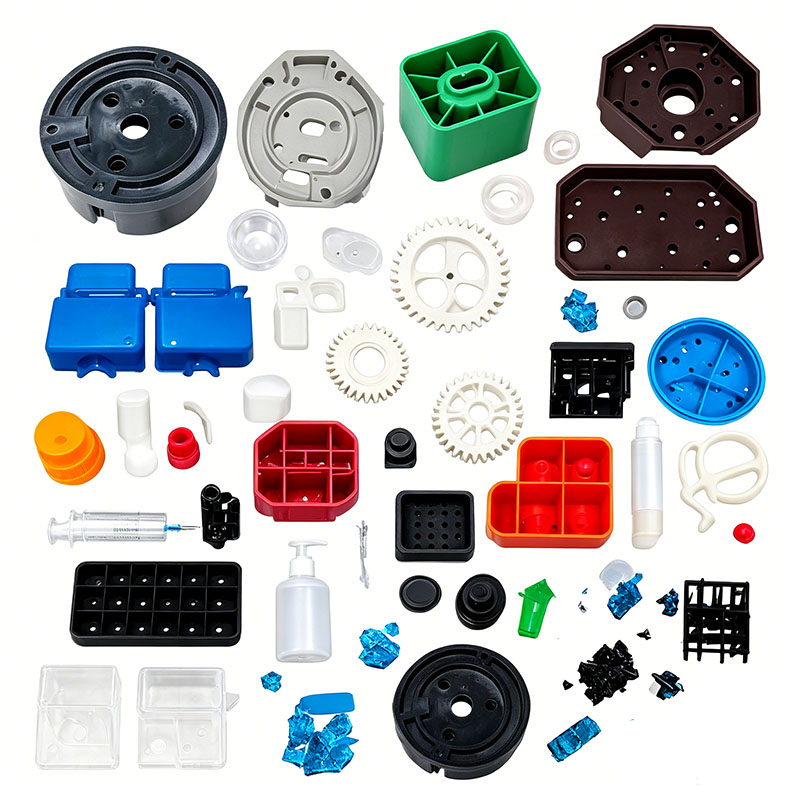
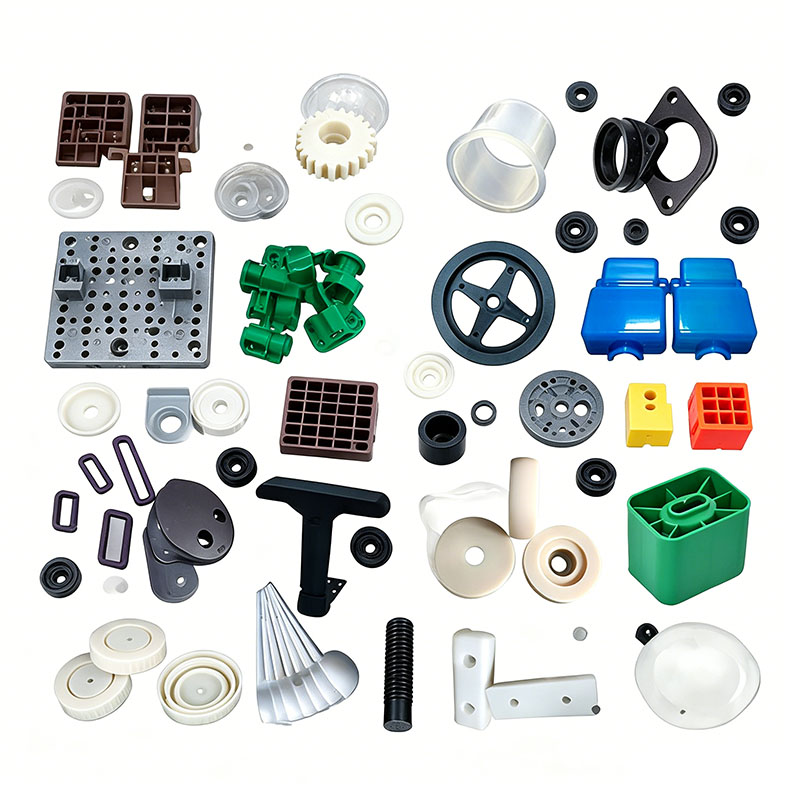
Plastikowe elementy zapalniczki — w tym obudowa, zbiornik gazu, górna pokrywa, przednia szyba, przycisk zapłonu, suwak regulacyjny, podstawa i przezroczyste okienko — są klasyfikowane jako małe, wielokomorowe, precyzyjne części formowane wtryskowo. Produkty te muszą spełniać rygorystyczne normy bezpieczeństwa dotyczące odporności na wybuch, ognioodporności, udarności, odporności na pękanie i szczelności, a wszystko to przy pracy w szerokim zakresie temperatur i zawartości ciekłego butanu pod wysokim ciśnieniem. Ze względu na niewielkie wymiary części, cienkie ścianki i konfiguracje form o dużej wnęce, proces formowania jest bardzo podatny na krytyczne defekty, takie jak zwarcia, linie spawów, mikropęknięcia i wycieki spowodowane wypływem. Kompletny proces produkcyjny składa się z pięciu głównych etapów: wstępnej obróbki surowców, konfiguracji i dostrajania formy wielogniazdowej, cykli formowania wtryskowego, obróbki końcowej/wykańczania oraz wieloetapowego testowania bezpieczeństwa. Przez cały proces utrzymywana jest ścisła kontrola, aby zapewnić przeciwwybuchową szczelność, niskie naprężenia wewnętrzne, brak ostrych błysków i stabilną ognioodporność.
I. Magazynowanie i obróbka wstępna surowców
Komponenty podlegające wymogom ciśnieniowym i przeciwwybuchowym wymagają surowców o wyjątkowej wytrzymałości, odporności na niskie temperatury i ognioodporności; dobór materiałów i ich wstępna obróbka stanowią pierwszą linię obrony bezpieczeństwa.
Klasyfikacja i dopasowywanie surowców
Na obudowę, korpus zbiornika gazu i przycisk zapłonu wybrano wysokoudarowy modyfikowany PP i kopolimer opóźniający palenie; materiały te zapewniają wysoką wytrzymałość, odporność na rozpuszczalniki butanowe i odporność na pękanie podczas spadków niskich temperatur, a także nieodłączne właściwości zmniejszające palność. W przezroczystym okienku wskazującym poziom paliwa zastosowano przezroczysty GPPS o wysokiej wytrzymałości lub komputer PC dopuszczony do kontaktu z żywnością, natomiast przednią szybę i małe części dekoracyjne wykonano z błyszczącego ABS.
Surowy zakaz recyklingu materiałów: Stosowanie przemiału pochodzącego z recyklingu (złom wlewowy / wlewowy) jest surowo zabronione w przypadku ciśnieniowych, hermetycznych elementów, takich jak zbiorniki gazu i obudowy. Degradacja molekularna w przemiale zmniejsza wytrzymałość, powodując, że części są podatne na pękanie i wycieki pod obciążeniem gazem pod ciśnieniem, co stwarza ryzyko eksplozji. Tylko małe części dekoracyjne mogą zawierać do 5% przemiału tego samego rodzaju materiału, pod warunkiem, że został on sproszkowany i przesiany w celu usunięcia większych cząstek. Podczas procesu mieszania stosuje się niemigrujące, przyjazne dla środowiska przedmieszki i niskolotne środki antyadhezyjne, aby zapobiec reakcjom pęcznienia pomiędzy dodatkami a butanem, które w przeciwnym razie mogłyby spowodować wyciek osłonki. PP opóźniający palenie jest mieszany i przechowywany oddzielnie od standardowego PP i ABS, aby uniknąć pogorszenia jego właściwości zmniejszających palność.
Kontrola procesu mieszania
Stosuje się mały, wolnoobrotowy mieszalnik pionowy, pracujący z prędkością 250–280 obr/min przez czas 5–8 minut. Zmodyfikowanego PP nie można poddawać długotrwałemu mieszaniu przy dużej prędkości; Narastanie ciepła w wyniku tarcia może uszkodzić wewnętrzny system hartowania i zmniejszyć odporność na uderzenia. Surowce o różnych kolorach miesza się oddzielnie, aby zapobiec różnicom kolorystycznym pomiędzy partiami. Po wymieszaniu zbiornik materiału jest zamykany w celu wykluczenia pyłu; Drobny pył dostający się do formy wielogniazdowej może łatwo zatkać maleńkie kanały wentylacyjne, powodując czarne plamy lub wady szczelności.
Standaryzowane suszenie i osuszanie
ABS i PC (używane do przezroczystych części) są wysoce higroskopijne; Śladowe ilości wilgoci mogą tworzyć mikropęcherzyki wewnątrz formowanych części, prowadząc do pękania i wycieku gazu pod ciśnieniem. Standardowe suszenie ABS obejmuje stałą temperaturę 80°C przez 3 godziny, natomiast okna PC suszone są w temperaturze 110°C przez 4 godziny przy użyciu suszarki odwilżającej, utrzymując wilgotność poniżej 0,04%. Zmodyfikowany PP ma wyjątkowo niską absorpcję wody; w normalnych warunkach warsztatowych suszenie nie jest konieczne, natomiast w środowisku o dużej wilgotności panującego w południowym sezonie „Plum Rain” do usunięcia wilgoci z powierzchni wystarczy suszenie w niskiej temperaturze w temperaturze 60°C przez 1 godzinę. Biorąc pod uwagę małą pojemność zasypu wtryskarek, surowce suszy się w małych partiach; jeżeli maszyna nie jest używana przez ponad godzinę, materiał należy ponownie odwilżyć, aby zapobiec ponownemu wchłanianiu wilgoci. Wysuszone surowce są transportowane do maszyny za pomocą szczelnych rurociągów, które izolują je od wilgotnego powietrza w warsztacie.
II. Montaż i wstępne podgrzewanie/uruchamianie małych form wielogniazdowych
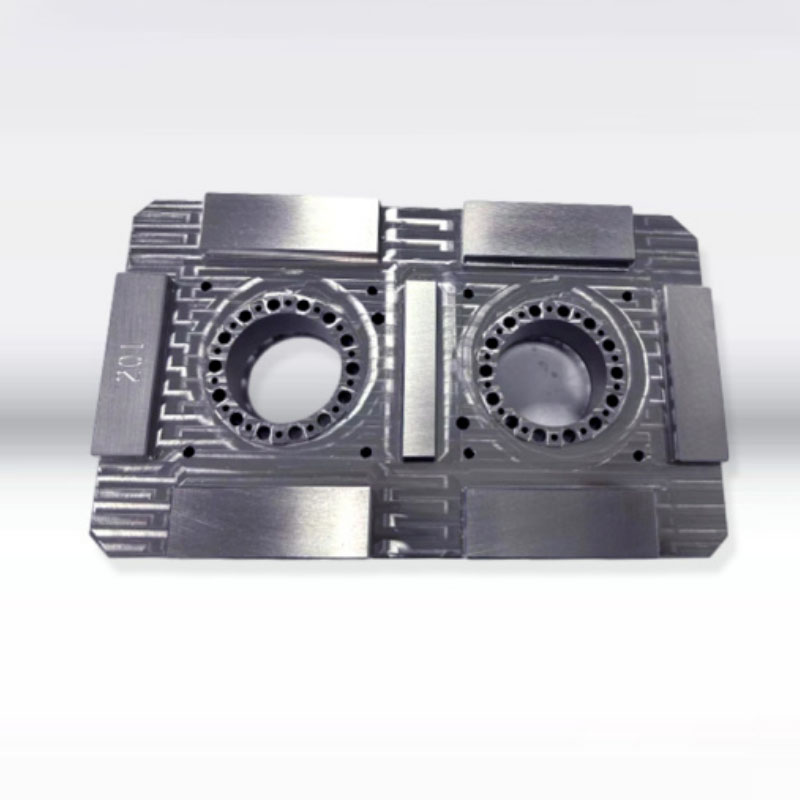
Lżejsze komponenty są miniaturowe, a formy zazwyczaj wykorzystują zrównoważoną strukturę z wieloma wnękami (np. 16 lub 32 wnęki). Kluczowe elementy konstrukcyjne obejmują wyważenie prowadnic, niezależne mikrowentylowanie, kołki wypychające o małej średnicy zaprojektowane tak, aby zapobiegać przebiciu oraz precyzyjne dopasowanie powierzchni podziału, aby zapobiec wypływowi płomieni i wyciekom gazu. Stal do form i standardy konstrukcyjne
Do przezroczystych okienek i osłon zewnętrznych o wysokim połysku stosowana jest stal S136 o lustrzanym wykończeniu, odporna na korozję; po polerowaniu powierzchnie są wolne od drobnych zarysowań i wżerów. Wnęki formy zbiorników gazu opóźniającego palenie PP poddawane są azotowaniu, aby wytrzymać długoterminową erozję spowodowaną proszkiem zmniejszającym palność, wydłużając w ten sposób żywotność formy. Wszystkie narożniki wewnętrzne mają promień co najmniej R0,3, aby wyeliminować koncentrację naprężeń i zapobiec pękaniu podczas uderzeń. Precyzja obróbki linii podziału jest kontrolowana w zakresie 0,01 mm, aby wyeliminować drobne wypływki, które w przeciwnym razie mogłyby powodować nadmierne szczeliny montażowe lub wycieki gazu.
Projekt zrównoważonego układu chłodzenia
Plastikowe lżejsze elementy mają grubość ścianek zaledwie 1,2–2,0 mm, a równomierność grubości ścianek zbiornika gazu bezpośrednio decyduje o odporności na eksplozję. Forma wykorzystuje gęstą sieć drobnych kanałów chłodzących umieszczonych blisko wnęk; kanały te są idealnie symetryczne względem wnęk, aby zapewnić stałą szybkość chłodzenia każdej części, co skutkuje równomiernym skurczem i brakiem odchyleń wymiarowych. Temperatury form kontrolowane są strefowo: 50–55°C dla elementów dekoracyjnych ABS i 30–40°C dla zbiorników gazu z ognioodpornego PP. Nadmierna temperatura formy powoduje zwiększony skurcz krystalizacyjny PP, co prowadzi do powstania zbyt małych zbiorników gazu i słabego uszczelnienia, co skutkuje wyciekiem gazu.
Zoptymalizowana konstrukcja wentylacji i wyrzutu
W formach wielogniazdowych każda wnęka wyposażona jest w niezależne mikroodpowietrzniki (głębokość 0,010 mm i szerokość 2–4 mm), z dodatkowymi wkładkami odpowietrzającymi umieszczonymi na liniach spawów, w punktach końcowych wypływu i w miejscach grubościennych żeber. Pozwala to na szybkie odprowadzenie powietrza podczas napełniania z dużą prędkością, zapobiegając łamliwości linii spawu lub miejscowemu przypaleniu. Trzpienie wypychające dla tych małych części mają średnicę zaledwie 1–2 mm i wykorzystują strategię wielopunktowego rozproszonego wyrzucania; kołki są umieszczane w obszarach o grubych ściankach – unikając krytycznych stref hermetycznych – i przesuwają się w dwóch etapach przy niskiej prędkości, aby zapobiec powstawaniu śladów naprężeń („wybielenia”) lub przebić, które mogłyby spowodować mikropęknięcia.
Specyfikacje działania formy
Te wielogniazdowe lżejsze formy są przeznaczone do użytku z małymi, precyzyjnymi wtryskarkami (100T–250T), które zapewniają wystarczającą siłę zwarcia, aby zapobiec otwieraniu formy i tworzeniu się wypływek podczas wtrysku z dużą prędkością. Przeprowadź kontrolę przepływu wody w każdym kanale chłodzącym, aby upewnić się, że nie ma blokad ani wycieków; wstępnie skalibrować niskociśnieniowy system ochrony formy, aby forma otwierała się automatycznie po wykryciu nawet najdrobniejszych pozostałości bramy, zapobiegając uszkodzeniu precyzyjnych mikrownęk; dokładnie oczyścić lufę przed obróbką PP zmniejszającego palność, aby usunąć wszelkie pozostałości ABS lub PC, które mogłyby pogorszyć właściwości zmniejszające palność; przed przystąpieniem do próbnego formowania należy rozgrzać formę przez 20 minut w celu ustabilizowania temperatury.
III. Standaryzowany proces cyklu formowania wtryskowego
Kompletny cykl formowania składa się z sześciu etapów: mocowania formy, etapowego wtryskiwania, krótkotrwałego stopniowanego docisku, szybkiego chłodzenia, wyrzucania przy niskiej prędkości i automatycznego zbierania części. Podstawowa strategia procesu kładzie nacisk na napełnianie o niskim ścinaniu, minimalne upakowanie/kompensację i ścisłą kontrolę naprężeń wewnętrznych, aby zapobiec tworzeniu się niewidocznych pęknięć w obudowie przenoszącej ciśnienie.
Precyzyjna stopniowana kontrola temperatury beczki
Komory powietrzne i obudowy z trudnopalnego PP: 190–215°C; temperatura dyszy: 205°C; maksymalna temperatura nie może przekraczać 220°C (nadmierne ciepło rozkłada dodatki uniepalniające i drastycznie zmniejsza wytrzymałość materiału, powodując, że części są podatne na pękanie przy uderzeniu).
Elementy dekoracyjne ABS: 170–195°C; ściśle nie przekraczać temperatury 200°C, aby uniknąć uwolnienia drażniących substancji lotnych.
Przezroczyste okna PC: 260–280°C; niewystarczająca płynność w niższych temperaturach prowadzi do powstawania linii spawów.
Etapowe, szybkie napełnianie ze zmienną prędkością
Biorąc pod uwagę krótką ścieżkę przepływu stopu w przypadku tych małych części, stosuje się trzystopniową strategię napełniania ze zmienną prędkością: buforowanie przy niskiej prędkości na wlocie, szybkie napełnianie głównej wnęki i zmniejszona prędkość z odpowietrzeniem na końcu ścieżki przepływu, aby zrównoważyć konsystencję wypełnienia w wielu wnękach. Ciśnienie wtrysku: 70–95 bar; nadmierne ciśnienie powoduje wypływ na hermetycznej linii podziału i wysokie wewnętrzne naprężenia szczątkowe w części; niewystarczające ciśnienie powoduje słabe stopienie linii spawu, co prowadzi do pęknięć i wycieków powietrza w komorze powietrznej pod ciśnieniem. Jeśli pomiędzy wgłębieniami występują rozbieżności wymiarowe, dostosuj prędkość wtrysku na każdym etapie, aby uzyskać równomierne wypełnienie wszystkich wgłębień.
Krótkotrwałe dwustopniowe ciśnienie utrzymujące
Lżejsze komponenty mają cienkie ścianki i minimalny ogólny skurcz; w rezultacie czas utrzymywania ciśnienia jest znacznie krótszy niż wymagany w przypadku dużych obudów. Proces obejmuje dwuetapową fazę utrzymywania: szybkie wypełnianie ubytku pod wysokim ciśnieniem, po którym następuje stabilizacja pod niskim ciśnieniem w celu skompensowania niewielkiego skurczu. Czasy utrzymywania są ustawione na 4–8 sekund dla elementów przenoszących ciśnienie (takich jak komory powietrzne) i 3–5 sekund dla małych elementów dekoracyjnych. Nacisk nie może być nadmierny, aby zapobiec powstawaniu „białych śladów” lub mikropęknięć w miejscach sworznia wypychacza. Ładowanie materiału odbywa się jednocześnie w fazie przetrzymywania, skracając cykl formowania i zwiększając wydajność produkcji masowej w przypadku form wielogniazdowych.
Kontrola chłodzenia i usuwania części
Czasy chłodzenia zależą od grubości ścianki: 2–3 sekundy na 1 mm grubości, przy standardowym czasie chłodzenia 4–6 sekund dla komór powietrznych o grubości 1,5 mm. Niewystarczające chłodzenie prowadzi do ciągłego skurczu po formowaniu, co skutkuje deformacją obudowy i uszkodzeniem uszczelnienia montażowego. Otwieranie i wyrzucanie formy odbywa się przy niskich, stałych prędkościach, z automatycznym pojemnikiem zbiorczym umieszczonym pod formą w celu wychwytywania części; Zabrania się ręcznego przenoszenia przezroczystych lub hermetycznych elementów, aby zapobiec zanieczyszczeniu odciskami palców lub olejem. Świeżo rozformowane części należy ułożyć płasko na tacach – układanie w stosy lub ściskanie jest surowo zabronione, ponieważ nawet niewielki nacisk na małe obudowy może łatwo spowodować niewidoczne mikropęknięcia.
Jesteśmy producentem form do zapalniczek z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję form do zapalniczek z tworzyw sztucznych. Jeśli chcesz dostosować/opracować produkty do formowania plastikowych części do zapalniczek, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

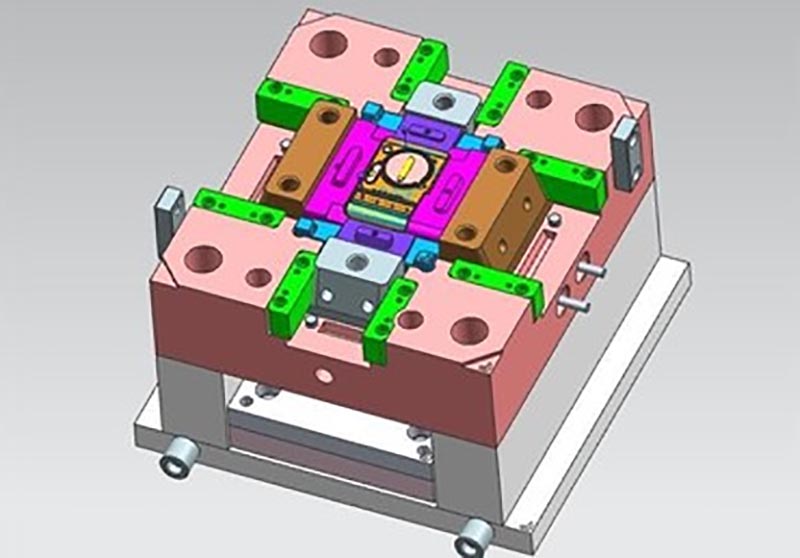
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie plastikowych części zapalniczek, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.