Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie części maszyn do formowania tworzyw sztucznych
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
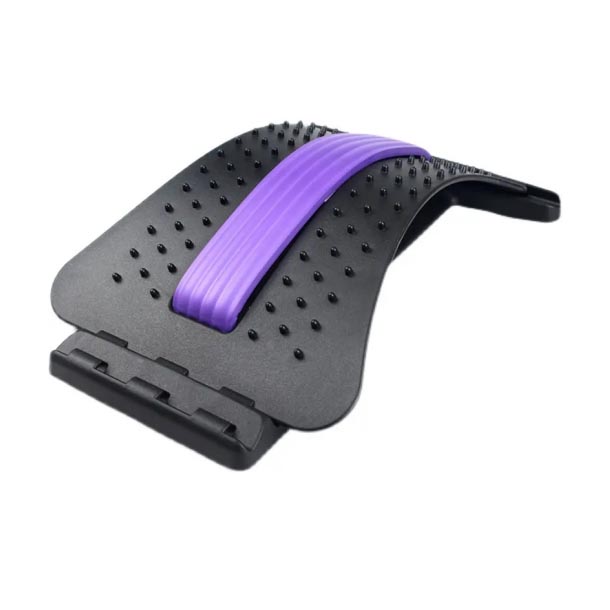
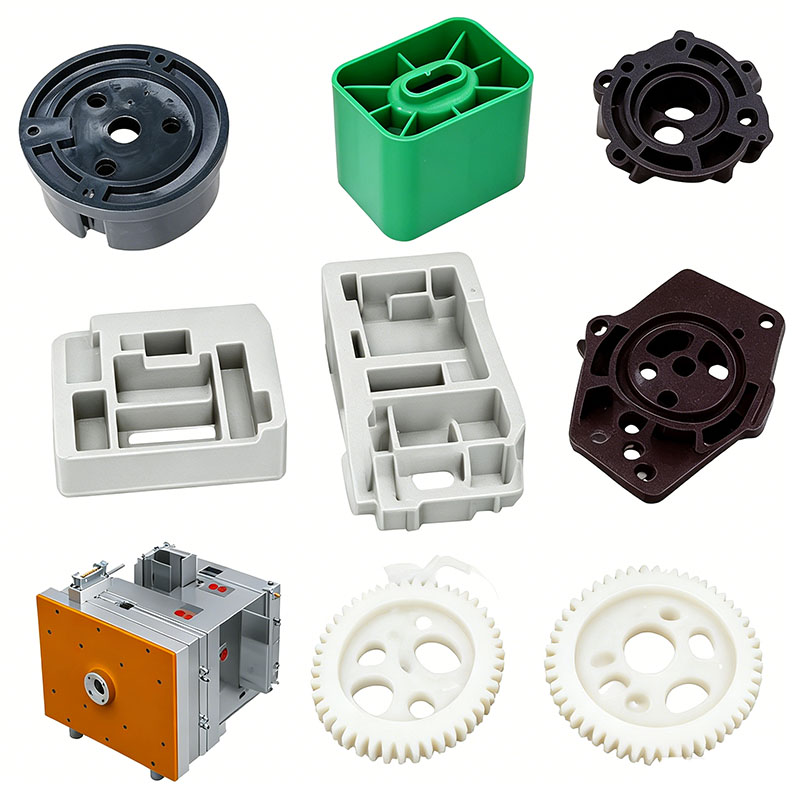
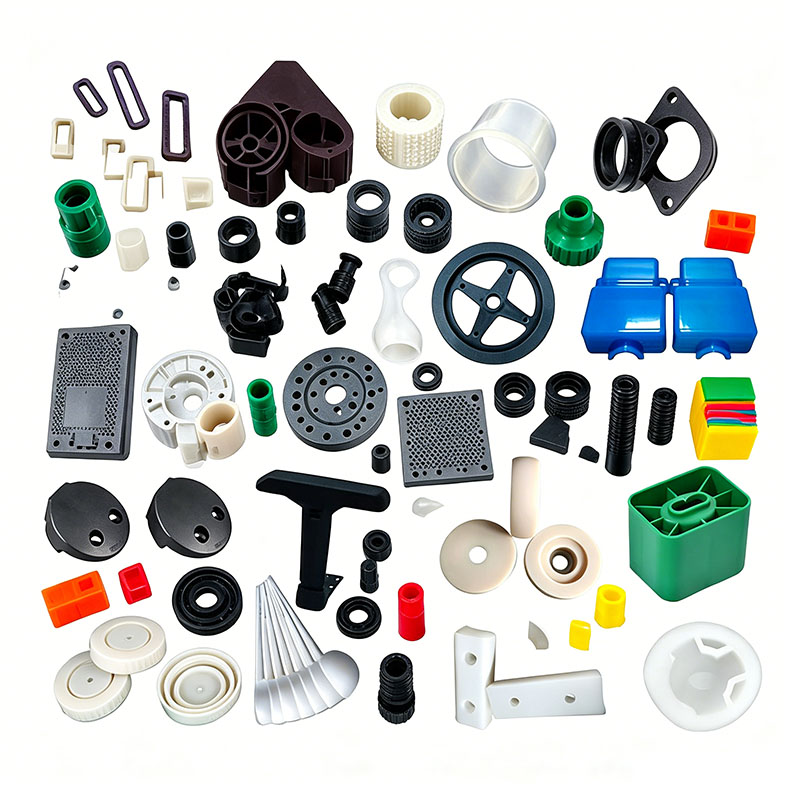
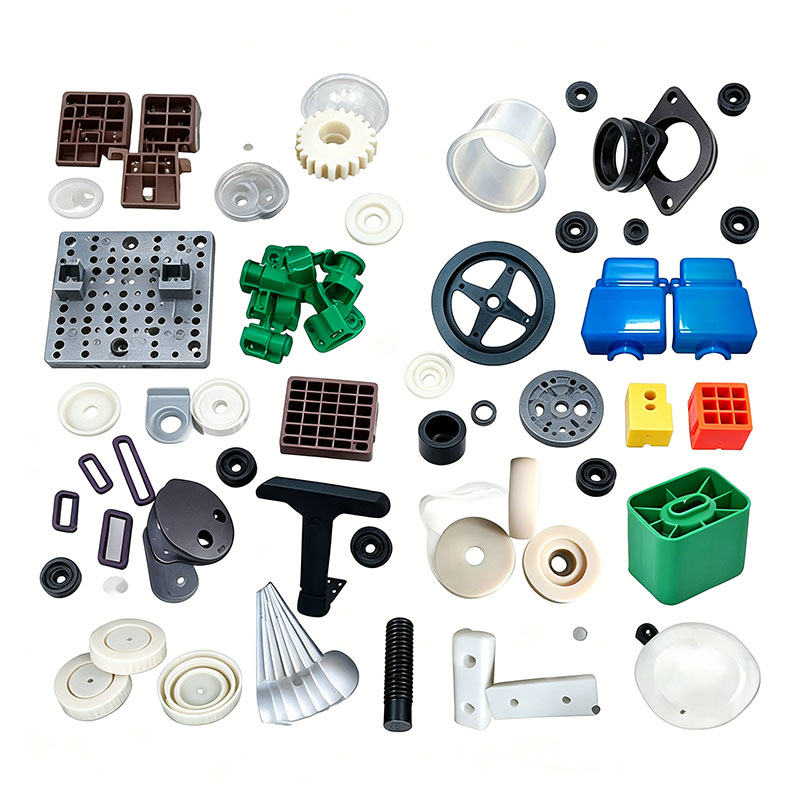
Formowanie części maszyn do formowania tworzyw sztucznych
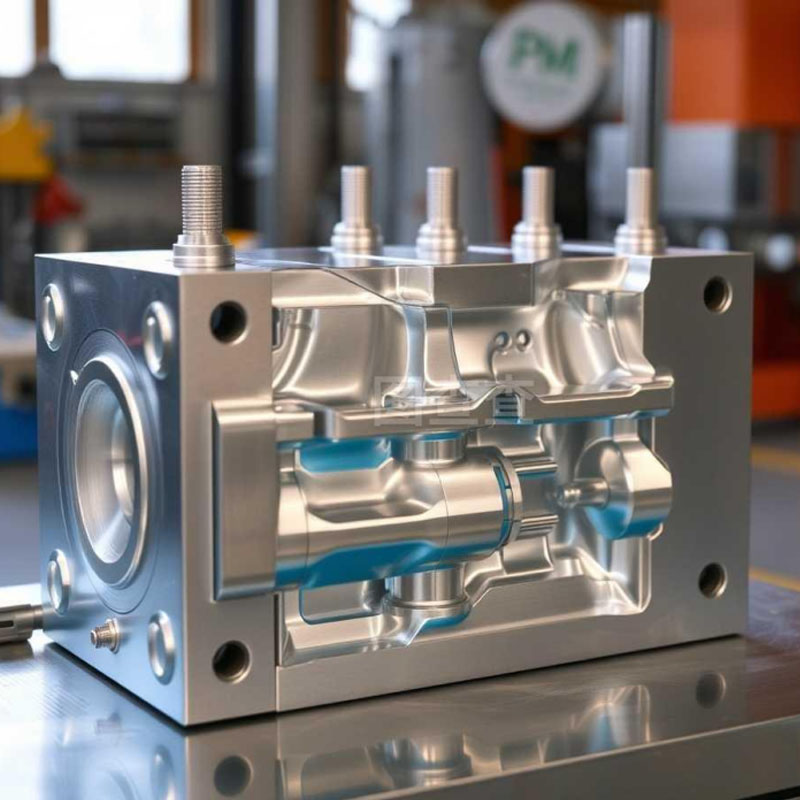
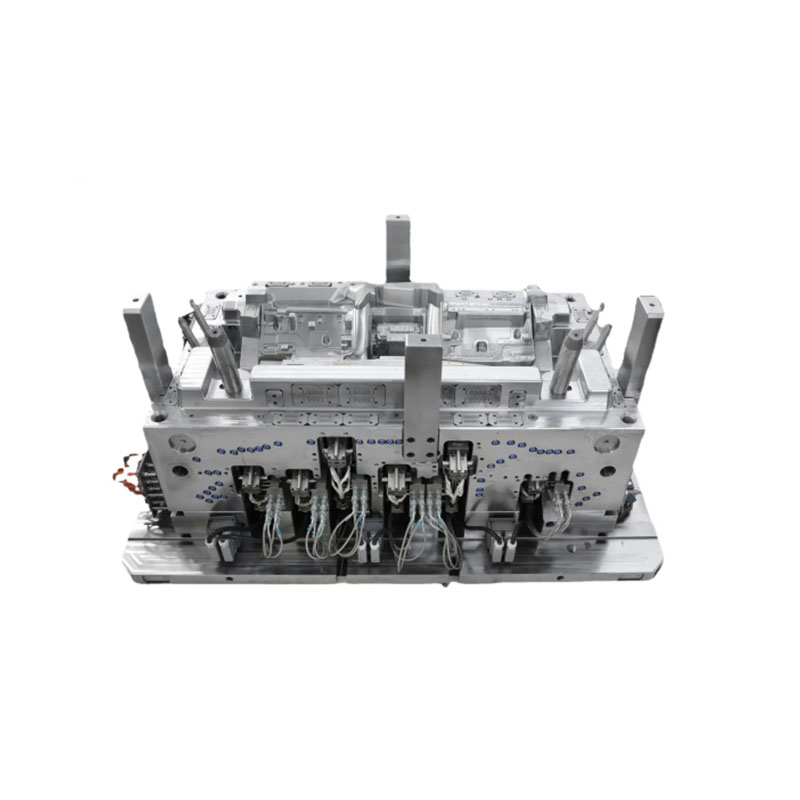
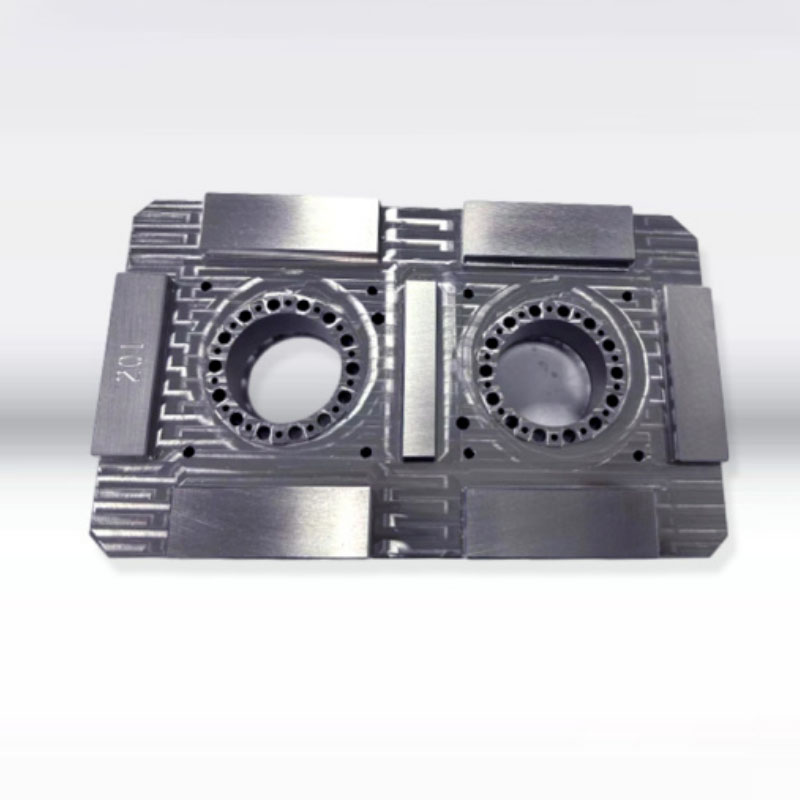
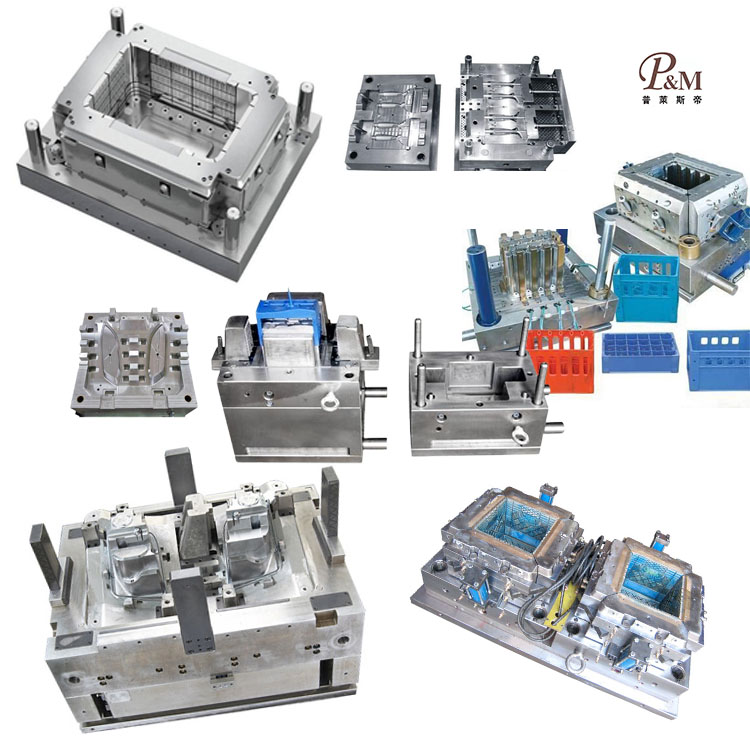
Ningbo (P&M) Plastic Metal Products Co., Ltd. posiada 17-letnie doświadczenie w technologii produkcji form i może dostosować formowanie części maszyn do formowania tworzyw sztucznych. Świadczymy profesjonalne usługi w zakresie formowania części maszyn do formowania tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania części maszyn do formowania tworzyw sztucznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części maszyn do formowania tworzyw sztucznych, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części maszyn do formowania tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części maszyn do formowania tworzyw sztucznych, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części maszyn do formowania tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
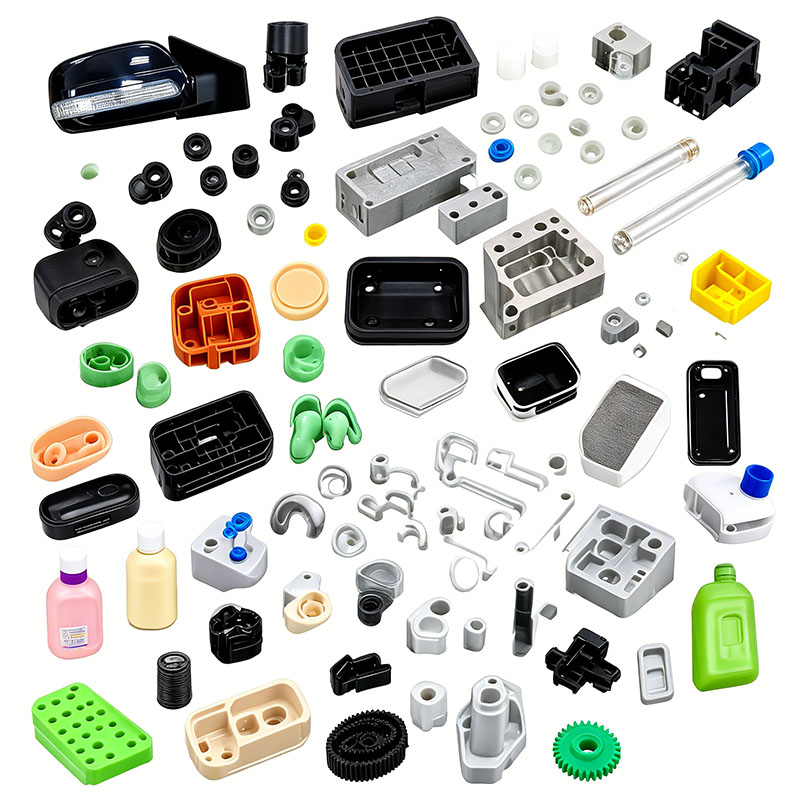
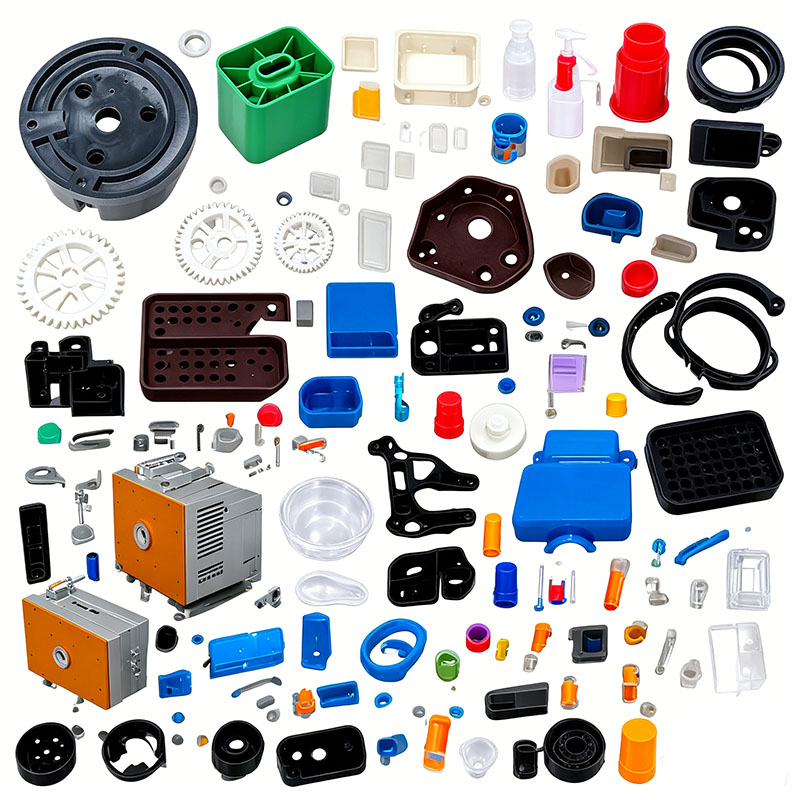
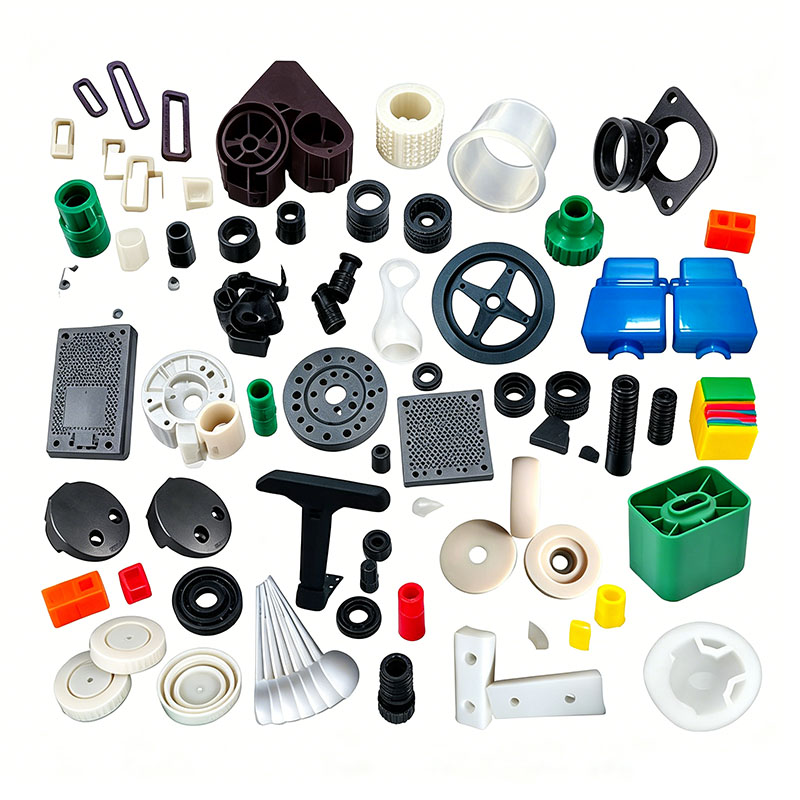
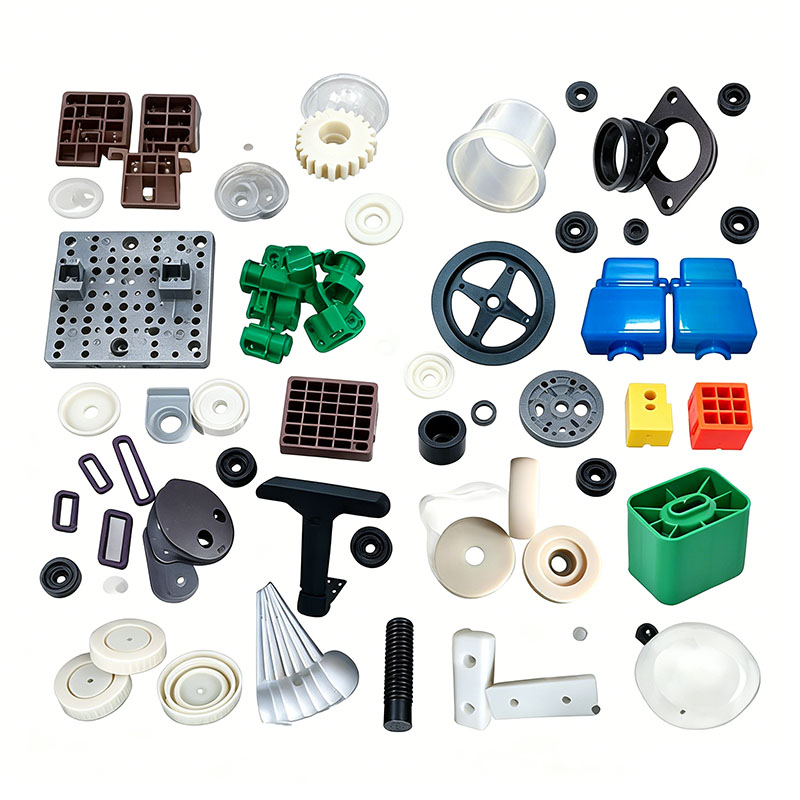
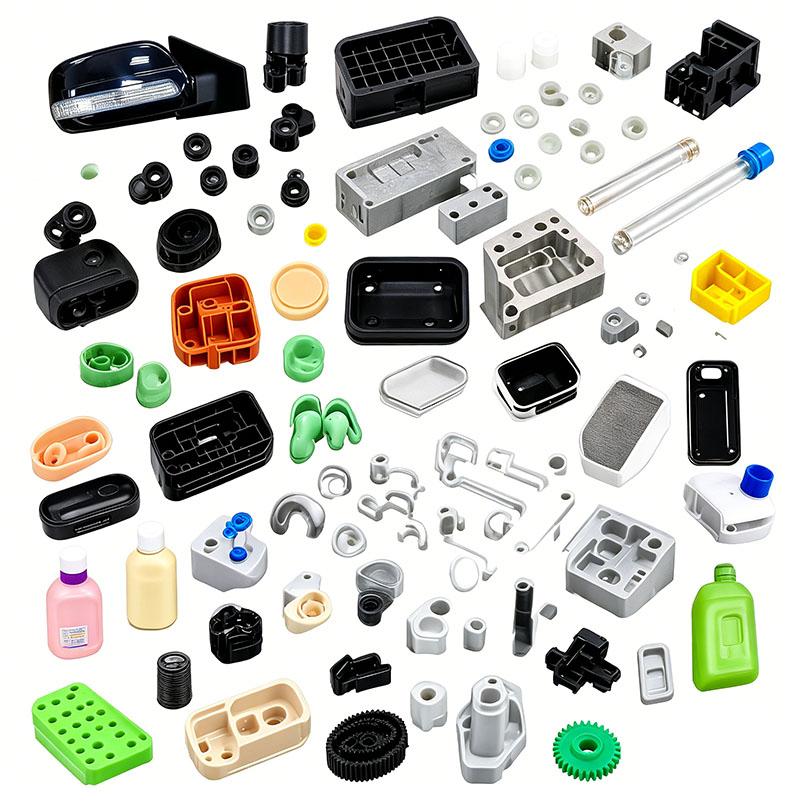
Elementy z tworzyw sztucznych do wtryskarek obejmują zewnętrzne panele ochronne, osłony zespołów hydraulicznych/silników, ognioodporne obudowy elektryczne, obudowy paneli operacyjnych, odporne na zużycie uchwyty, złącza wody chłodzącej, przegrody zabezpieczające, osłony przeciwpyłowe lejów materiału i podstawy wyłączników krańcowych. Części te działają w środowiskach charakteryzujących się wysoką temperaturą mgły olejowej, narażeniem na działanie oleju hydraulicznego, wibracjami i rozpraszaniem ciepła ze sprzętu. Komponenty elektryczne wymagają ognioodporności i izolacji, podczas gdy części konstrukcyjne wymagają odporności na olej, drgania i stabilność wymiarową. Kluczowe materiały obejmują trudnopalny ABS, wzmocniony PA6, modyfikowany PP, stopy PC/ABS i odporny na zużycie POM. Procesy formowania skupiają się na pięciu krytycznych wskaźnikach wydajności: odporności na olej maszynowy, niskim naprężeniu wewnętrznym, stabilnej ognioodporności, odporności na zużycie (bez odkształceń) i odporności na wysoką temperaturę. Wytyczne produkcyjne obejmują cały przepływ pracy, w tym wstępną obróbkę surowców, projekt formy, parametry formowania wtryskowego, obróbkę końcową i kontrolę defektów.
I. Kluczowe punkty dotyczące wyboru materiału i obróbki wstępnej
1. Wybór i klasyfikacja materiałów
1) Panele operacyjne i zewnętrzne osłony maszyn: stop PC/ABS — zapewnia odporność na ciepło, uderzenia i możliwość malowania; wytrzymuje wysokie temperatury powierzchni i jest odporny na pękanie pod wpływem długotrwałych wibracji.
2) Obudowy elektrycznych skrzynek sterowniczych, skrzynki zabezpieczające okablowanie i podstawy przełączników: Ognioodporny ABS – klasa ognioodporności V0, właściwości izolacyjne zapobiegające zwarciom i zgodność z normami bezpieczeństwa elektrycznego dla obrabiarek.
3) Odporne na zużycie uchwyty, zaciski, suwaki i szybkozłącza: PA6 i POM wzmocnione włóknem szklanym – niski współczynnik tarcia, odporność na zużycie i odporność na olej hydrauliczny; wytrzymuje dziesiątki tysięcy cykli otwierania/zamykania bez znacznego zużycia.
4) Duże osłony przeciwpyłowe i przegrody maszynowe: modyfikowany PP o dużej sztywności – niski koszt, odporność na kwaśne/zasadowe płyny obróbkowe i krótkie cykle formowania.
5) Przezroczyste, bezpieczne okienka: PC o dużej udarności – chroni przed odpryskami stopionego materiału ze ślimaka w wysokiej temperaturze.
Ścisła kontrola recyklingu materiałów: Dodawanie przemiału (złom wlewowy/kanałowy) jest surowo zabronione w przypadku ognioodpornych części elektrycznych i odpornych na zużycie elementów nośnych, ponieważ przemiał szkodzi systemom zmniejszającym palność i znacznie zmniejsza odporność na zużycie. W przypadku osłon zewnętrznych proporcja dodatku przemiału musi wynosić ≤10% i być mieszana wyłącznie z materiałem pierwotnym tego samego typu. Podczas mieszania materiałów należy dodać olejoodporne środki antyadhezyjne o niskiej migracji i przedmieszki odporne na starzenie cieplne, aby wytrzymać długotrwałe narażenie na wysokie temperatury i olej hydrauliczny, zapobiegając w ten sposób problemom takim jak wydzielanie oleju, wybielanie powierzchni i kruchość. Surowce trudnopalne, nylon wzmocniony włóknem szklanym i standardowe tworzywa sztuczne należy mieszać i przechowywać w oddzielnych pojemnikach; zanieczyszczenie krzyżowe materiałów jest surowo zabronione.
2. Kluczowe punkty dotyczące operacji mieszania
Używaj miksera pionowego na niskich obrotach (poniżej 300 obr/min) przez 6–12 minut. Nie mieszaj nylonu wzmocnionego włóknem szklanym z dużą prędkością, ponieważ może to spowodować uszkodzenie włókien szklanych i pogorszenie sztywności. W przypadku ABS zmniejszającego palność należy unikać długotrwałego tarcia generującego ciepło, ponieważ może to spowodować przedwczesny rozkład środka zmniejszającego palność i utratę jego skuteczności. Po zakończeniu mieszania zamknąć naczynie mieszające, aby chronić surowce przed zanieczyszczeniem przez mgłę olejową i pył z warsztatu.
3. Surowe standardy suszenia i osuszania
PC, PC/ABS i PA6+GF są wysoce higroskopijne; formowanie z nadmierną zawartością wilgoci prowadzi do „srebrnych smug” i wewnętrznych pustek, powodując pękanie części wzdłuż tych pustych przestrzeni pod wpływem naprężeń lub wibracji.
Panele PC/ABS: Suszenie gorącym powietrzem w temperaturze 90°C przez 4–5 godzin (zawartość wilgoci ≤0,04%);
Części odporne na zużycie z włókna szklanego PA6: Osuszanie, suszenie w temperaturze 110°C przez ponad 4 godziny; materiały należy ponownie wysuszyć, jeśli maszyna nie jest używana przez ponad 30 minut;
ABS trudnopalny: Suszenie w temperaturze 80°C przez 3 godziny;
PP: Suszenie w temperaturze 60°C przez 1 godzinę w celu usunięcia wilgoci tylko w porze deszczowej; w przypadku standardowej produkcji suszenie nie jest wymagane.
Po wyschnięciu materiały należy transportować do maszyny uszczelnionymi rurociągami, aby zapobiec ponownemu wchłanianiu wilgoci lub mgły olejowej z powietrza w warsztacie.
II. Kluczowe punkty dotyczące projektowania i produkcji form
Części formowane wtryskowo dzielą się na dwie kategorie: duże, cienkościenne obudowy ochronne i małe, precyzyjne, odporne na zużycie elementy konstrukcyjne. Projekt formy koncentruje się na odporności na zużycie i erozję, zrównoważonym chłodzeniu, zapobieganiu wydzielaniu oleju i możliwościach wyrzucania o dużej wytrzymałości. **Wybór stali formierskiej**
Do wnęk obudów z PC/ABS i ognioodpornych obudów ABS wybiera się wstępnie hartowaną stal 718H z lustrzanym wykończeniem, aby zapewnić gładką powierzchnię odpowiednią do malowania. Formy do nylonu wzmocnionego włóknem szklanym i części odpornych na zużycie POM poddawane są azotowaniu, aby wytrzymać ciągłą erozję powodowaną przez włókna szklane i twarde wypełniacze, wydłużając w ten sposób żywotność. Odporna na korozję stal lustrzana S136 jest stosowana w małych precyzyjnych podstawach przełączników, aby zapewnić odporność na korozję spowodowaną płynami hydraulicznymi i wilgocią. Wszystkie narożniki mają zaokrąglone kształty (zaokrąglenia typu R), aby wyeliminować koncentrację naprężeń i zapobiec pęknięciom spowodowanym wibracjami sprzętu.
**Projekt układu chłodzenia (klucz do kontrolowania wypaczeń i defektów powierzchni)**
Ściany obudowy mają grubość 1,8–2,5 mm, natomiast występy i żebra montażowe 4–6 mm; znaczne różnice w grubości mogą łatwo prowadzić do wypaczeń i defektów powierzchni, takich jak „wykwity” (wydzielanie się oleju/dodatków). Forma wykorzystuje konforemne kanały chłodzące ze spiralnymi rdzeniami chłodzącymi zainstalowanymi w grubościennych występach, aby zapewnić zrównoważone chłodzenie. Temperatury form kontrolowane są strefowo: 70–80°C dla PC/ABS; 50–60°C dla uniepalnionego ABS; 80–90°C dla nylonu z włóknem szklanym; i 30–40°C dla modyfikowanych obudów z PP. Wysokie temperatury formy nylonu zwiększają krystaliczność, zwiększając odporność na zużycie i olej; wysokie temperatury w PC zmniejszają naprężenia wewnętrzne, zapobiegając pękaniu w środowiskach pracy o wysokiej temperaturze.
**Optymalizacja wentylacji i wyrzutu**
Duże obudowy wymagają długich ścieżek przepływu stopionego materiału; ciągłe szczeliny odpowietrzające (głębokość 0,012–0,015 mm) są wykonane maszynowo wokół linii podziału w celu odprowadzania gazów rozkładu w wysokiej temperaturze, zapobiegając powstawaniu czarnych plam i nieprzyjemnych zapachów. W przypadku suwaków odpornych na zużycie i małych precyzyjnych podstaw z gęstym użebrowaniem stosuje się wielopunktowe symetryczne wypychacze i wypychacze tulejowe, aby zapobiec odkształceniom lub śladom naprężeniowym („wybieleniu”) spowodowanym nierównomierną siłą wypychania. Dodano dodatkowe bloki wyrzutników, aby uzyskać smukłe przegrody zabezpieczające, aby zapobiec zginaniu się podczas wyjmowania z formy.
**Specyfikacje dotyczące instalacji i montażu formy**
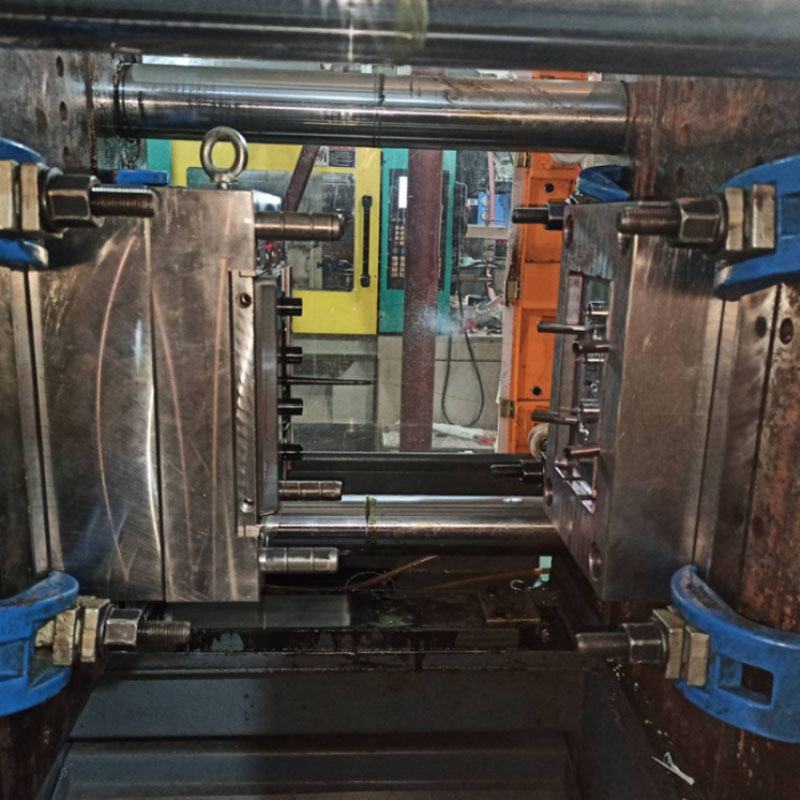
Formy do dużych obudów przeznaczone są do wtryskarek 400T – 700T; płytki zaciskowe są dokręcone równomiernie, aby zapobiec rozległemu wypływowi podczas wtrysku pod wysokim ciśnieniem. Zainstaluj czujniki przepływu we wszystkich obwodach wody, aby zapewnić niezakłócony przepływ; skalibrować niskociśnieniowe zabezpieczenie formy, aby zapobiec uszkodzeniu wnęki formy przez pozostałości materiału wlewowego; oraz przeprowadzić kompleksowe testy szczelności połączeń wodnych, aby zapobiec zanieczyszczeniu stopu wilgocią i powstawaniu pęcherzyków. Przed wyprodukowaniem części trudnopalnych należy dokładnie oczyścić cylinder i formę, aby usunąć wszelkie pozostałości materiału z poprzednich serii.
III. Kluczowe punkty procesu formowania wtryskowego
Rdzeń procesu: niska temperatura i niskie ścinanie, stopniowane ciśnienie docisku i odpowiednie chłodzenie; równoważąc stabilność płomienia, odporność na zużycie oraz odporność na olej i wibracje.
Precyzyjna, strefowa kontrola temperatury lufy
Panele sterowania PC/ABS: 190–250°C; dyszy poniżej 260°C (nadmierne ciepło powoduje degradację i zmniejsza odporność cieplną).
Obudowy elektroniczne ABS trudnopalne: 170–220°C; maksymalnie 230°C (wysokie temperatury niszczą system uniepalniający, powodując utratę właściwości ognioodpornych).
Części odporne na zużycie PA6 wzmocnione włóknem szklanym: 230–260°C; nie przekraczać 270°C (rozkład nylonu powoduje powstawanie pustek i drastyczny spadek wytrzymałości).
Osłony ochronne z modyfikowanego PP: 190–220°C.
Etapowa kontrola napełniania wtryskiem
W dużych osłonach ochronnych zastosowano trzystopniowe wypełnianie ze zmienną prędkością: buforowanie przy niskiej prędkości na bramie, wypełnianie ze średnią do dużej szybkości w części środkowej oraz zmniejszoną prędkość na dalszej linii spawania, aby zminimalizować wewnętrzne naprężenia ścinające i zapobiec pękaniu spowodowanemu cyklami termicznymi. Małe, odporne na zużycie części nylonowe są napełniane ze stałą, niską do średniej prędkością, aby zmniejszyć ekspozycję włókien i poprawić płaskość powierzchni ścieralnych. Ciśnienie wtrysku: 85–120 bar; niewystarczające ciśnienie skutkuje słabymi spoinami, podatnymi na pękanie pod wpływem wibracji, natomiast nadmierne ciśnienie powoduje duże naprężenia wewnętrzne, prowadzące do wybielenia i pękania w kontakcie z olejem hydraulicznym.
Dwustopniowe ciśnienie docisku
Materiały krystaliczne, takie jak PP i PA6, wykazują znaczny skurcz; ustawić pierwotne i wtórne stopnie ciśnienia docisku, aby to skompensować. Czasy przytrzymywania wynoszą 6–10 sekund w przypadku cienkościennych pokryw i 15–22 sekund w przypadku grubościennych, odpornych na zużycie podstaw i wsporników montażowych, aby wyeliminować zapadnięcia powierzchni. Plastyfikacja materiału (odzysk) zachodzi jednocześnie w fazie przetrzymywania, co skraca cykl formowania. Specyfikacje chłodzenia i usuwania części
Czas chłodzenia ustala się na 3–5 sekund na 1 mm grubości ścianki; Tarcze 2 mm wymagają 9–12 sekund chłodzenia. Niewystarczające chłodzenie prowadzi do ciągłych deformacji, gdy części z tworzyw sztucznych są później wystawione na działanie wysokich temperatur sprzętu i zanieczyszczenia olejem. Otwieranie i wyrzucanie formy musi odbywać się z małą, stałą prędkością. Części są usuwane przez ramię robota i układane płasko na stole montażowym; Zabrania się układania w stosy lub ściskania gorących części z tworzyw sztucznych, aby zapobiec trwałemu wypaczeniu.
IV. Obróbka końcowa, kształtowanie i obróbka dodatkowa
Części formowane wtryskowo są często narażone na działanie oleju; Zadziory powierzchniowe i naprężenia szczątkowe mogą znacznie skrócić ich żywotność, dlatego nie należy pomijać etapów obróbki końcowej.
Przycinanie bram i zadziorów
Użyj maszyny do cięcia, aby przyciąć duże bramy zimnokanałowe w jednej płaszczyźnie. Użyj diamentowych wierteł szlifierskich, aby precyzyjnie usunąć drobne wypływki z powierzchni ślizgowych i obszarów zatrzaskowych, zapewniając płynny ruch bez wiązania. Upewnij się, że wnętrze obudów elektrycznych jest wolne od ostrych zadziorów, aby zapobiec uszkodzeniu izolacji przewodów. Nylon wzmocniony włóknem szklanym jest zbyt twardy dla standardowego papieru ściernego; do polerowania używaj specjalistycznych ostrzy szlifierskich.
Wyżarzanie w celu złagodzenia naprężeń
Przed malowaniem części kosmetyczne i obudowy elektryczne z PC/ABS i ognioodpornego ABS poddawane są wyżarzaniu w stałej temperaturze w piecu o temperaturze 70°C przez 2–3 godziny. To powoli uwalnia naprężenia wewnętrzne, zapobiegając łuszczeniu się farby lub pękaniu obudowy spowodowanym wysokimi temperaturami pracy i narażeniem na olej. Osłony PP nie wymagają wyżarzania; małe części nylonowe z włókna szklanego mogą być poddawane krótkotrwałemu wyżarzaniu w niskiej temperaturze w celu poprawy odporności na olej. Lekko wypaczone osłony są kształtowane na gorąco w metalowych uchwytach, aby zapewnić równomierne odstępy montażowe.
Obróbka powierzchniowa
Osłony ochronne mogą być pokryte olejoodporną farbą przemysłową; przed powlekaniem należy zastosować czyszczenie elektrostatyczne w celu usunięcia pozostałości oleju, kurzu i środka antyadhezyjnego. Przezroczyste okienka PC są utwardzane promieniami UV, aby zapobiec zarysowaniu przez stopiony materiał o wysokiej temperaturze. Po szlifowaniu części elektryczne o zmniejszonej palności przechodzą badania próbek pod kątem izolacji i ognioodporności; tylko zgodne części przechodzą do następnego etapu. Mgła olejowa jest izolowana w całym warsztacie, aby zapobiec przedwczesnemu zanieczyszczeniu półproduktów olejem. V. Kluczowe punkty kontrolne w przypadku typowych usterek
Awaria w zakresie zmniejszania palności w obudowach elektrycznych: Materiał zmniejszający palność zmieszany z przemiałem lub przegrzaniem beczki; przetwarzać materiał ognioodporny oddzielnie i ściśle kontrolować górną granicę temperatury przetwarzania.
Przedwczesne wybielenie/zużycie suwaków odpornych na zużycie: Niestosowanie nylonu wzmocnionego włóknem szklanym lub POM lub niewystarczająca krystalizacja z powodu niskiej temperatury formy; zmień materiały i zwiększ temperaturę formy.
Bielenie i pękanie części plastikowych w kontakcie z olejem hydraulicznym: Nadmierne naprężenia wewnętrzne lub niedostateczne wyschnięcie surowca; dodać etap wyżarzania i dokładnie wysuszyć surowce.
Wypaczenia i niewspółosiowość montażowa osłon korpusu maszyny: Asymetryczne kanały chłodzące lub zbyt wysoka temperatura formy w przypadku PP; zoptymalizuj pod kątem chłodzenia symetrycznego i wykonaj termoformowanie po formowaniu.
Wewnętrzne pęcherzyki w przezroczystych okienkach: Nieodpowiednie osuszanie komputera; wydłużyć czas osuszania/suszenia w temperaturze 110°C i upewnić się, że zbiornik jest uszczelniony przed wilgocią.
Jesteśmy producentem części do formowania tworzyw sztucznych, zapewniającym wysokiej jakości produkcję części maszyn do formowania tworzyw sztucznych. Jeśli chcesz dostosować / opracować produkty do formowania części maszyn do formowania tworzyw sztucznych, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

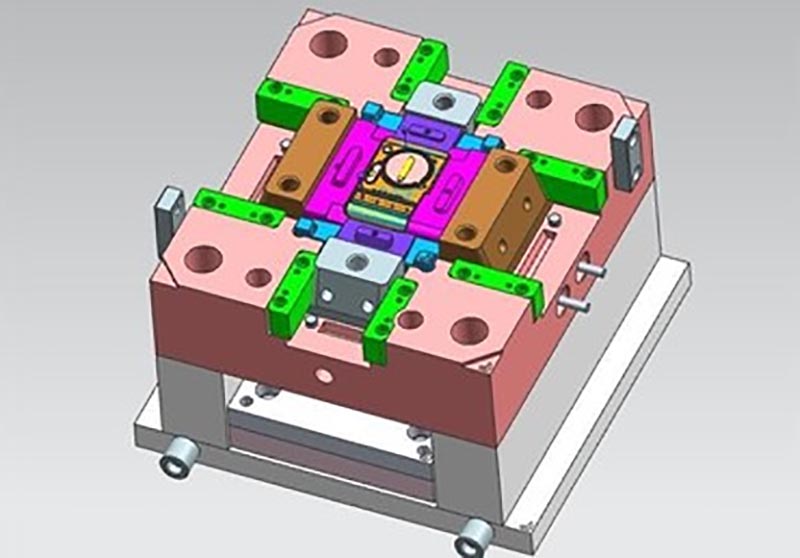
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części maszyn do formowania tworzyw sztucznych, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.