Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części lodówek
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
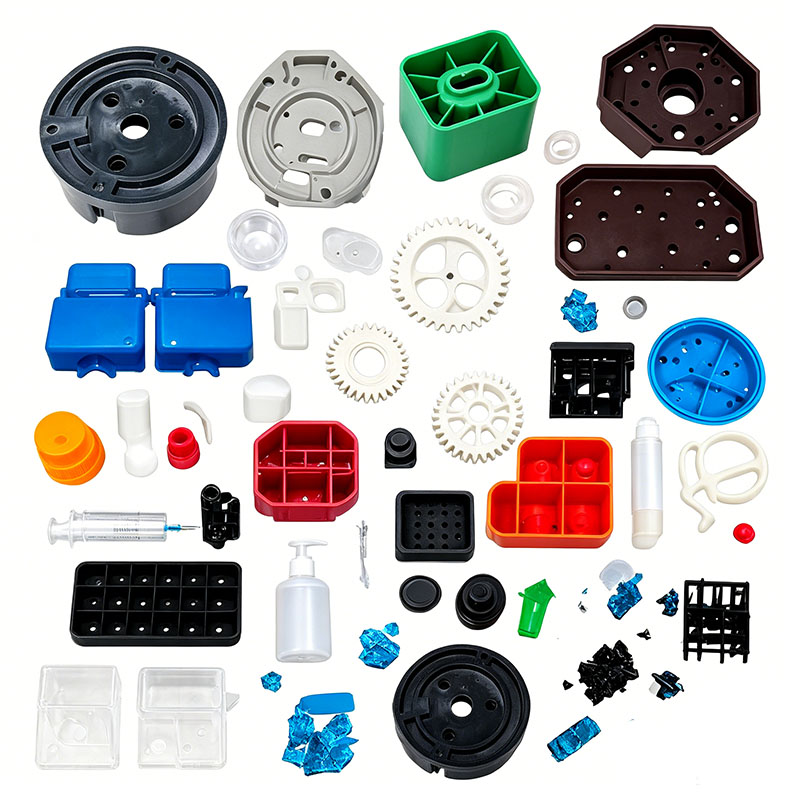
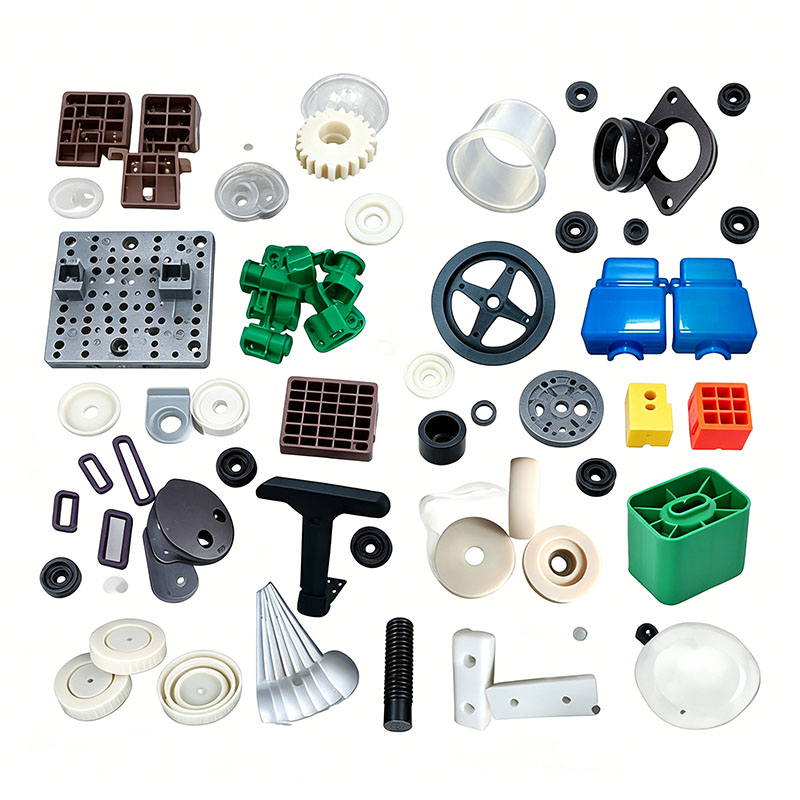
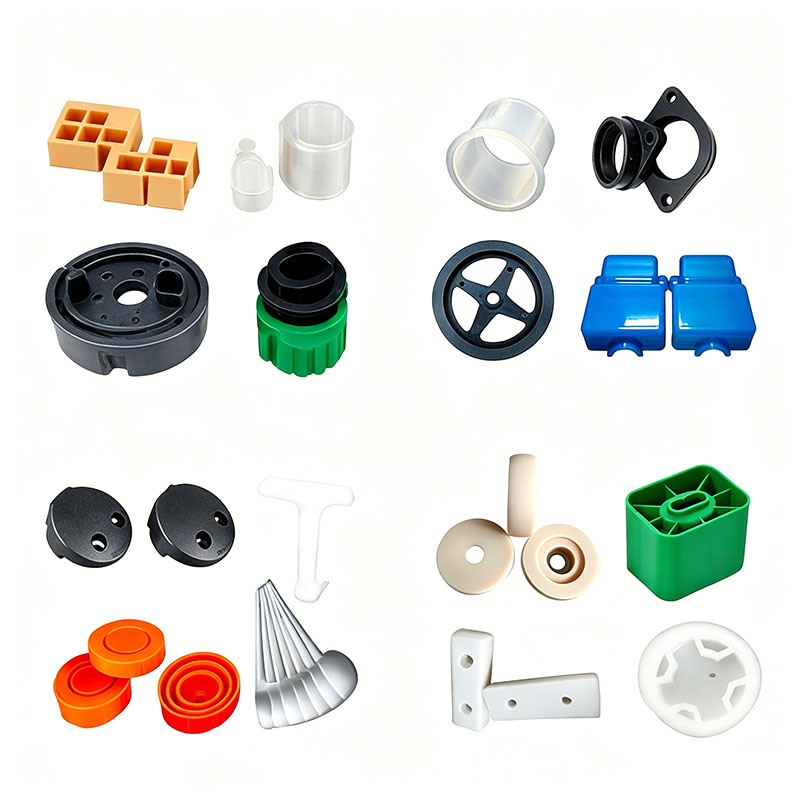
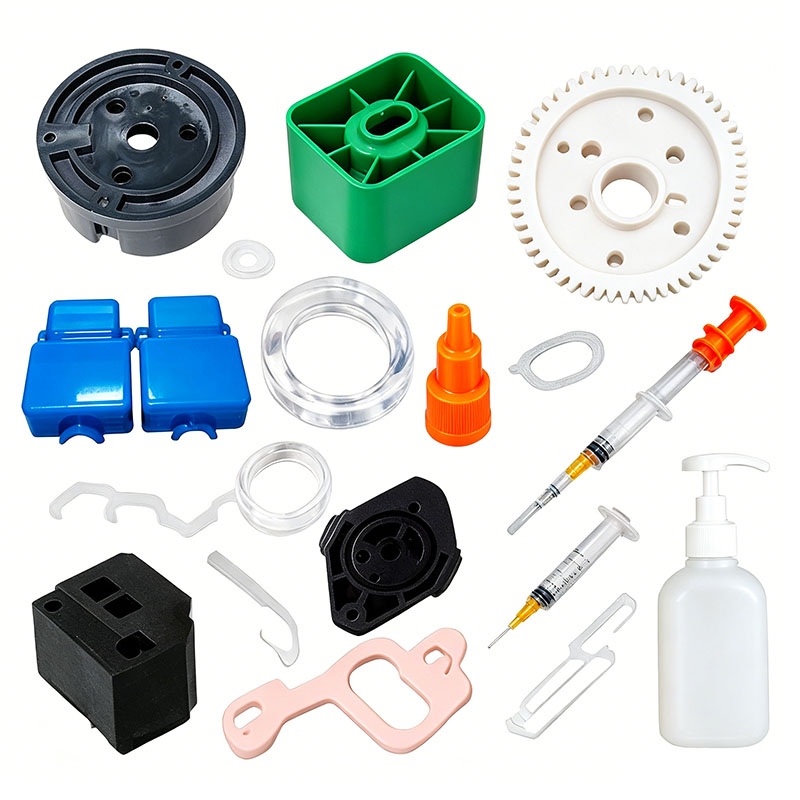
Formowanie plastikowych części lodówek
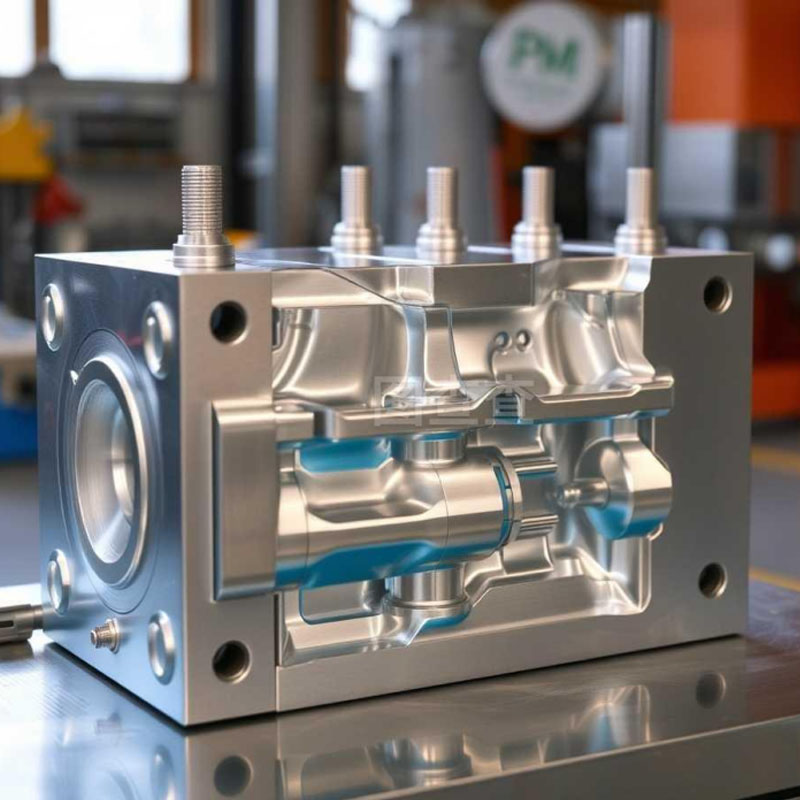
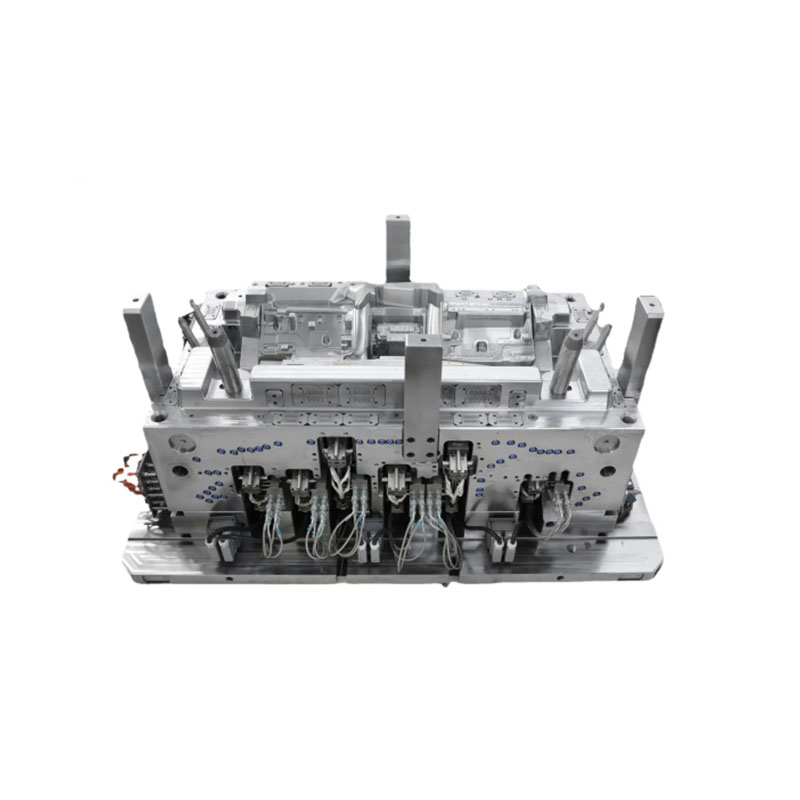
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części do lodówek. Świadczymy profesjonalne usługi w zakresie formowania części do lodówek z tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania części z tworzyw sztucznych do lodówek. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części lodówek nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części do lodówek z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania plastikowych części do lodówek, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku plastikowych części do lodówek możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
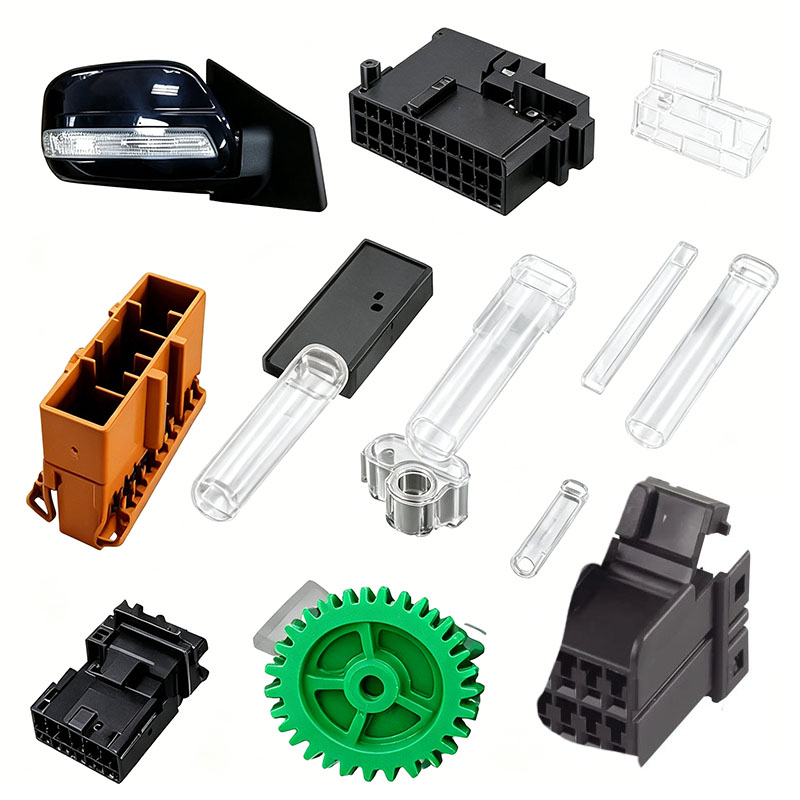
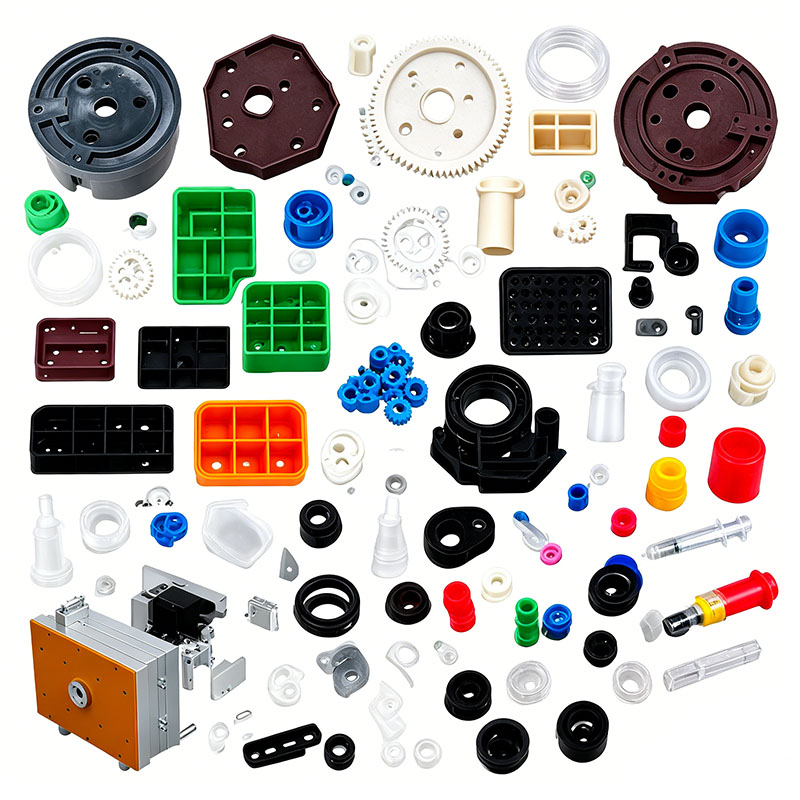
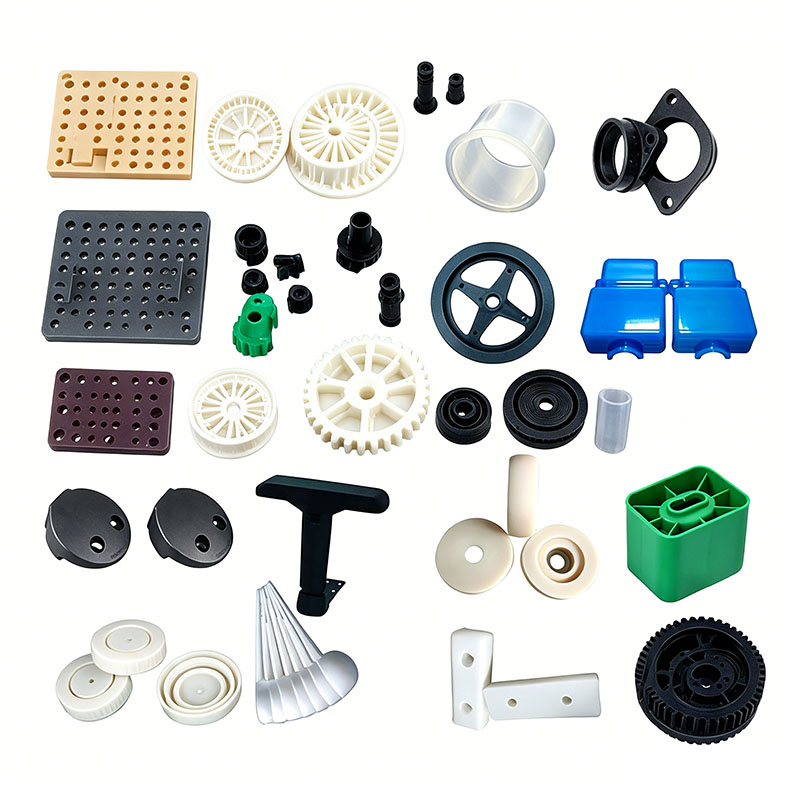
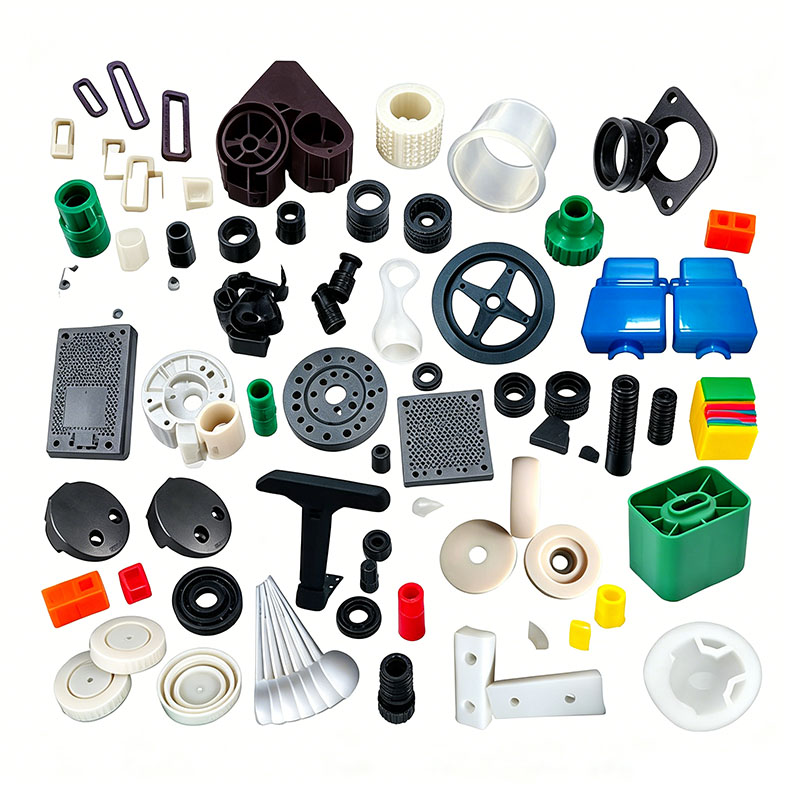
Plastikowe elementy lodówki można podzielić na pięć kategorii: dekoracyjne części zewnętrzne, konstrukcyjne części nośne, elementy kanałów powietrza chłodzącego, części do przechowywania/organizowania oraz ognioodporne elementy elektryczne. Przykłady obejmują skorupy drzwi, wykładziny wewnętrzne, szuflady i pojemniki na świeże warzywa, wsporniki półek, pokrywy kanałów wentylacyjnych, tacki na lód, wsporniki uszczelek drzwi, osłony sprężarek i wewnętrzne ścianki działowe. Produkty te działają w środowiskach o wahaniach od -20°C do temperatury pokojowej i mają kontakt z wilgocią i olejami spożywczymi. Specyficzne wymagania obejmują ognioodporność, odporność na uderzenia w niskich temperaturach i stabilność wymiarową (odporność na odkształcenia). Główne materiały obejmują HIPS, modyfikowany PP, ABS, GPPS i ognioodporny ABS. Kluczowe parametry formowania skupiają się na wytrzymałości w niskich temperaturach, niskim skurczu, bezwonności, niskim naprężeniu wewnętrznym i odporności na hydrolizę. W poniższych sekcjach omówiono podstawy formowania, obejmujące wstępną obróbkę surowców, projektowanie form, proces formowania wtryskowego, obróbkę końcową i zapobieganie defektom.
I. Wybór i obróbka wstępna surowców
Wybór i dopasowanie materiałów
Zmodyfikowany PP jest stosowany głównie do wkładek wewnętrznych, szuflad do przechowywania i pojemników na świeżą żywność ze względu na jego odporność na niskie temperatury, tłuszcz, niską absorpcję wody i umiarkowany koszt. Do paneli drzwiowych i listew dekoracyjnych wybierany jest ABS ze względu na wysoki połysk, który ułatwia laminowanie folią i malowanie. Wytrzymały materiał HIPS jest stosowany do wykładzin izolacyjnych szaf i płyt kanałów powietrznych, zapewniając niski skurcz podczas formowania i stabilną sztywność. GPPS jest używany w przezroczystych pudełkach świeżości i półkach do przechowywania. W osłonach sprężarek i skrzynkach elektrycznych zastosowano ognioodporny ABS, aby spełnić standardy bezpieczeństwa przeciwpożarowego urządzeń.
Ścisła kontrola recyklingu materiałów: Udział przemiału (wlewki/wlewki) w przypadku części estetycznych nie może przekraczać 10%. Zabronione jest mieszanie złomu pochodzącego z recyklingu z wykładzinami wewnętrznymi lub półkami nośnymi; wielokrotny recykling znacznie zmniejsza wytrzymałość w niskich temperaturach, przez co części są podatne na pękanie podczas przechowywania zamrożonej żywności. Podczas mieszania materiałów dozwolone są wyłącznie środki antyadhezyjne o niskiej migracji i bezzapachowe przedmieszki dopuszczone do kontaktu z żywnością; surowo zabrania się stosowania ostrych dodatków, aby zapobiec powstawaniu nieprzyjemnych zapachów wewnątrz lodówki. Materiały zmniejszające palność należy mieszać i przetwarzać oddzielnie od standardowych tworzyw sztucznych, aby uniknąć pogorszenia właściwości zmniejszających palność.
Wymagania dotyczące kontroli mieszania
Użyj miksera pionowego do mieszania materiałów przy niskiej prędkości (poniżej 300 obr./min) przez 6 do 10 minut. Napełnianego/modyfikowanego PP nie należy poddawać mieszaniu z dużą prędkością, aby uniknąć aglomeracji proszku, co powoduje wżery na powierzchni. ABS i HIPS są stosunkowo kruche; Należy zminimalizować gromadzenie się ciepła wywołane tarciem, aby zapobiec przedwczesnej degradacji i żółknięciu peletek. Po wymieszaniu materiały należy przechowywać w szczelnie zamkniętych pojemnikach, aby zapobiec zanieczyszczeniu pyłem lub olejem.
Specyfikacje suszenia i osuszania
ABS i HIPS są wysoce higroskopijne; formowanie z dużą zawartością wilgoci prowadzi do srebrnych smug i pęcherzyków, przez co części są podatne na pękanie w miejscach pęcherzyków pod wpływem niskich temperatur. Standardy suszenia: ABS w stałej temperaturze 80°C przez 3–4 godziny; HIPS w temperaturze 75°C przez 3 godziny; zawartość wilgoci kontrolowana poniżej 0,04%. PP i GPPS charakteryzują się wyjątkowo niską absorpcją wody i generalnie nie wymagają suszenia w przypadku standardowej produkcji; jednakże w środowiskach o dużej wilgotności (takich jak sezon „Plum Rain” w regionach południowych) wystarczające jest suszenie w temperaturze 60°C przez 1 godzinę w celu usunięcia wilgoci z powierzchni. Po wyschnięciu materiały należy transportować za pomocą szczelnych lejów, aby zapobiec ponownemu wchłanianiu wilgoci atmosferycznej.
II. Kluczowe punkty dotyczące projektowania form i konfiguracji maszyn
Plastikowe części lodówki to zazwyczaj cienkościenne obudowy o dużej powierzchni. Wkładki i szuflady charakteryzują się dużymi wymiarami przy grubości ścianek 1,6–2,2 mm; nierówna grubość powoduje, że są podatne na zapadnięcia się i wypaczenia. Projektowanie form koncentruje się na optymalizacji systemów chłodzenia, odpowietrzania i zrównoważonego wyrzucania.
Wybór stali do form
W przypadku ościeżnic drzwi zewnętrznych z ABS, wnęki wykonano ze wstępnie hartowanej stali lustrzanej 718H, aby zapewnić jednolitą, błyszczącą powierzchnię wolną od zadrapań i wgłębień po polerowaniu. Do form liniowych PP i HIPS wybierana jest wstępnie hartowana stal P20, aby zapewnić stabilną produkcję masową. Wnęki form wykorzystujących wypełnione/modyfikowane materiały lub materiały zmniejszające palność poddawane są azotowaniu, aby zapobiec erozji powodowanej przez proszki i dodatki zmniejszające palność, wydłużając w ten sposób żywotność formy. Wszystkie narożniki wewnętrzne posiadają zaokrąglenia promieniowe (R), które eliminują koncentrację naprężeń i zapobiegają pękaniu podczas cykli termicznych w niskiej temperaturze.
Zrównoważony układ chłodzenia (klucz do zapobiegania wypaczeniom)
Wkładki i długie szuflady mają wysoki stosunek długości do szerokości; formy wykorzystują symetryczne, konformalne kanały chłodzące owijające się po obu stronach. Spiralne rdzenie chłodzące są instalowane w grubościennych występach montażowych i żebrach wzmacniających, aby zminimalizować różnice temperatur pomiędzy grubymi i cienkimi przekrojami. Ścisła, strefowa kontrola temperatury formy: 50–60°C dla części kosmetycznych ABS; 30–40°C dla wkładek PP; 40–50°C dla elementów kanałów powietrznych HIPS. Nadmierne temperatury formy PP zwiększają skurcz krystalizacyjny, co prowadzi do powstawania zbyt małych szuflad i zatykania się podczas pracy; i odwrotnie, zbyt niskie temperatury powodują wysokie wewnętrzne naprężenia szczątkowe, powodując wypaczenie lub deformację podczas użytkowania w niskich temperaturach.
Konstrukcja wentylacji i zrównoważonego wyrzutu
W przypadku wykładzin o dużej powierzchni i długich ścieżkach przepływu stopionego materiału, w odległych liniach spawania często występuje ryzyko uwięzienia powietrza i spalenia; Wzdłuż długich boków powierzchni podziału wykonano ciągłe, drobne szczeliny odpowietrzające (głębokość 0,012 mm). Gęste przetłoczenie na dole, wykorzystujące symetryczny, wielopunktowy układ kołków wypychaczy i płaskich wypychaczy, zapewnia równomierną siłę wypychania i zapobiega przechylaniu się lub podnoszeniu szuflady w jedną stronę. Do cienkościennej pokrywy kanału powietrznego dodano dodatkowe bloki wyrzutników, aby zapobiec przebiciu lub wybieleniu naprężeniowemu.
Specyfikacje instalacji i konfiguracji formy
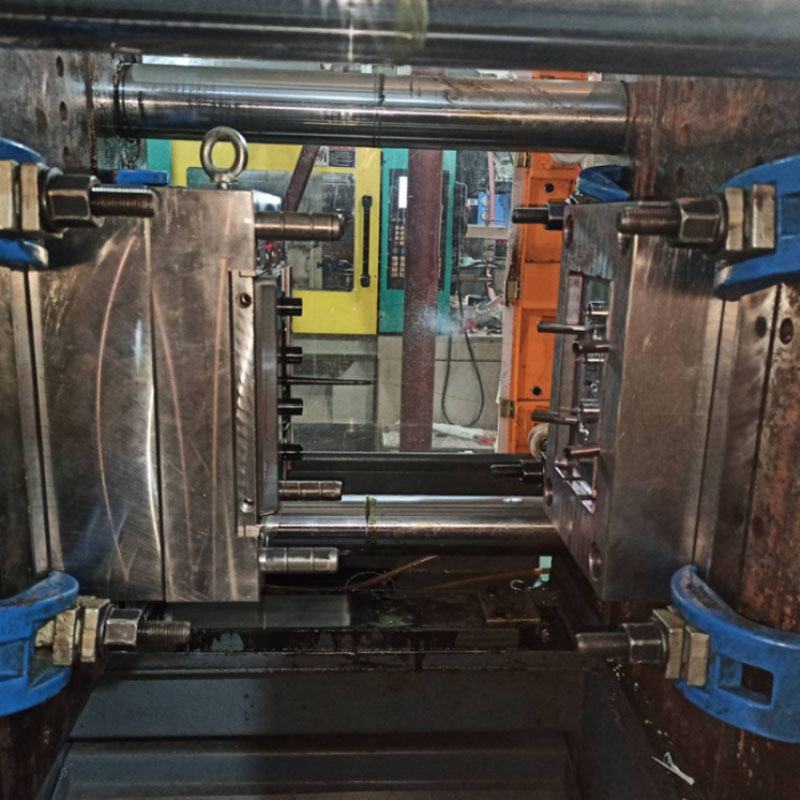
Duże formy do wkładów do lodówek i skorup drzwi są łączone z wtryskarkami 500T–1000T; Płytki zaciskowe muszą być dokręcone równomiernie, aby zapobiec rozległym wypływom spowodowanym wtryskiem pod wysokim ciśnieniem. Detektory przepływu są instalowane na obwodach chłodzących, aby zapewnić niezakłócony przepływ; niskociśnieniowe zabezpieczenie przed zamknięciem formy jest skalibrowane tak, aby zapobiegać uszkodzeniom wnęki przez resztki materiału wlewowego; przeprowadza się kompleksowe testy szczelności połączeń obwodu chłodzenia, aby wyeliminować przedostawanie się wilgoci do stopionego materiału, co mogłoby powodować powstawanie pęcherzyków.
III. Kluczowe punkty kontroli procesu wtryskiwania
Podstawowa strategia procesu: Niskie ścinanie, stopniowane ciśnienie docisku i odpowiednie chłodzenie w celu zminimalizowania wewnętrznych naprężeń podczas formowania i zwiększenia odporności na uderzenia w niskich temperaturach. Strefa temperatury beczki
Płaszcz drzwi ABS: Strefa zasilania 160°C, strefa środkowa 180–190°C, dysza 195–205°C; temperatura nie może przekraczać 210°C, ponieważ wysoka temperatura zmniejsza wytrzymałość materiału, czyniąc go podatnym na pękanie pod wpływem uderzenia w zimnym otoczeniu.
Wewnętrzna wyściółka/szuflada ze zmodyfikowanego PP: 190–220°C, dysza 210°C; nadmierne ciepło powoduje migrację dodatków, powodując białe plamy i nieprzyjemny zapach na ścianach wewnętrznych.
Panel kanałów wentylacyjnych HIPS: 180–205°C; Elementy elektryczne ABS zmniejszające palność: maksymalna temperatura 230°C, aby zapobiec rozkładowi i uszkodzeniu układu zmniejszającego palność.
Etapowe napełnianie wtryskowe
Długie wewnętrzne wkładki i szuflady wykorzystują trzystopniowe wypełnianie ze zmienną prędkością: buforowanie przy niskiej prędkości na bramie, wypełnianie środkowej części ubytku ze średnią do dużej szybkości oraz zmniejszoną prędkość w dystalnym obszarze linii spoiny, aby zminimalizować naprężenia wewnętrzne spowodowane ścinaniem molekularnym. Ciśnienie wtrysku: 80–110 bar; niedostateczne ciśnienie skutkuje słabymi spoinami, podatnymi na pękanie po schłodzeniu, natomiast nadmierne ciśnienie powoduje zwiększony wypływ i kumulację naprężeń wewnętrznych.
Dwustopniowe ciśnienie trzymania
PP wykazuje znaczny skurcz krystalizacyjny; dlatego w celu kompensacji wymagane jest dwustopniowe ciśnienie docisku. Pierwszy stopień wypełnia wnękę, natomiast drugi stopień kompensuje skurcz chłodzący, eliminując zapadnięcia na bocznych ściankach i dnie wykładziny wewnętrznej. Czas wytrzymywania: 6–10 s dla cienkościennych paneli wentylacyjnych, 12–18 s dla grubościennych szuflad magazynowych; Plastyfikacja materiału do następnego cyklu następuje jednocześnie w fazie przetrzymywania, aby skrócić całkowity cykl formowania.
Specyfikacje chłodzenia i usuwania części
Czas chłodzenia oblicza się na 3–4 s na 1 mm grubości ścianki; standardowa wyściółka wewnętrzna o grubości 2 mm wymaga 8–12 s chłodzenia. Części niedostatecznie chłodzone mogą wydawać się płaskie po wyjęciu z formy, ale mogą ulec trwałemu odkształceniu podczas długotrwałego przechowywania w niskiej temperaturze. Otwieranie i wyrzucanie formy musi odbywać się przy niskich, stałych prędkościach; zautomatyzowany robot usuwa części, które następnie układane są płasko na równym uchwycie – układanie w stosy lub ściskanie gorących części plastikowych jest surowo zabronione.
Jesteśmy producentem form do lodówek z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję formowania części z tworzyw sztucznych do lodówek. Jeśli chcesz dostosować / opracować produkty do formowania plastikowych części lodówek, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

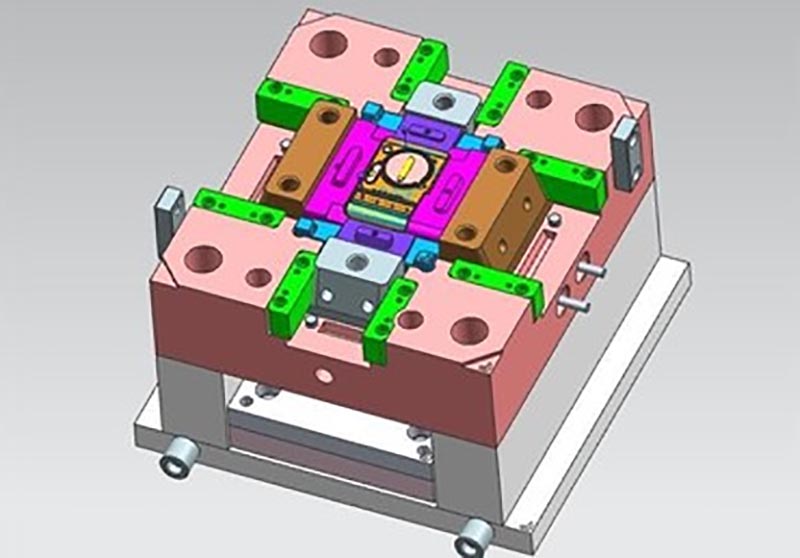
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie plastikowych części lodówek, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.