Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Plastikowa osłona boczna części zamiennych do motocykli
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
Plastikowa osłona boczna części zamiennych do motocykli
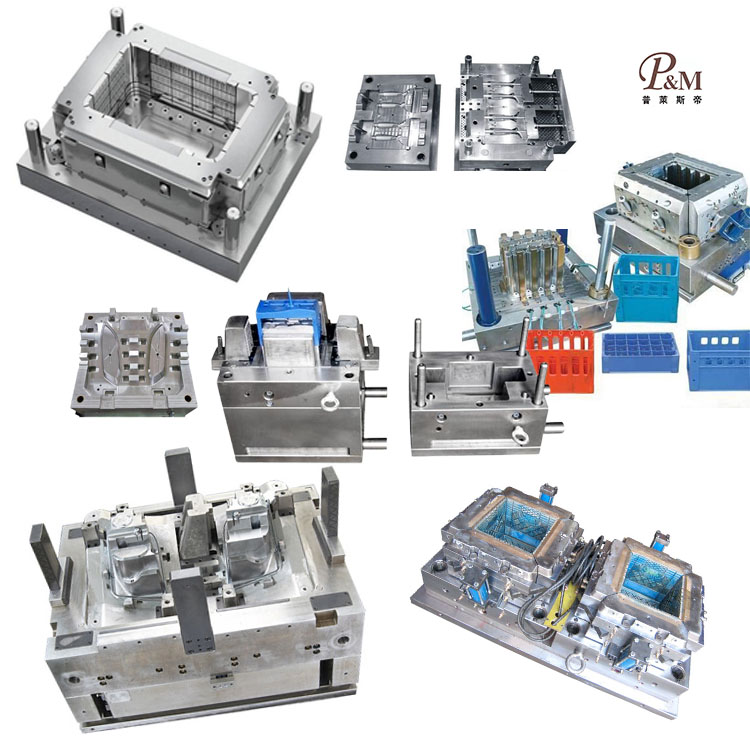
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie części zamiennych do motocykli z tworzywa sztucznego na bocznej osłonie. Świadczymy profesjonalne, dostosowane do indywidualnych potrzeb usługi formowania części zamiennych do motocykli z tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania części zamiennych do motocykli z tworzyw sztucznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części zamiennych do motocykli z tworzywa sztucznego na bocznej pokrywie, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części zamiennych do motocykli z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części zamiennych do motocykli z tworzywa sztucznego, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części zamiennych do motocykli z tworzywa sztucznego, możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
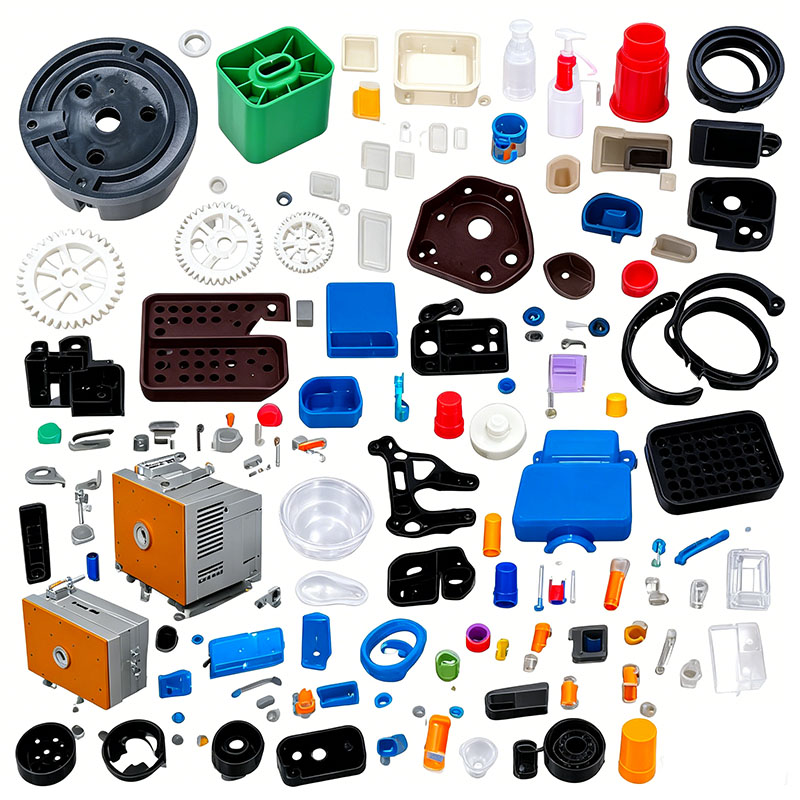
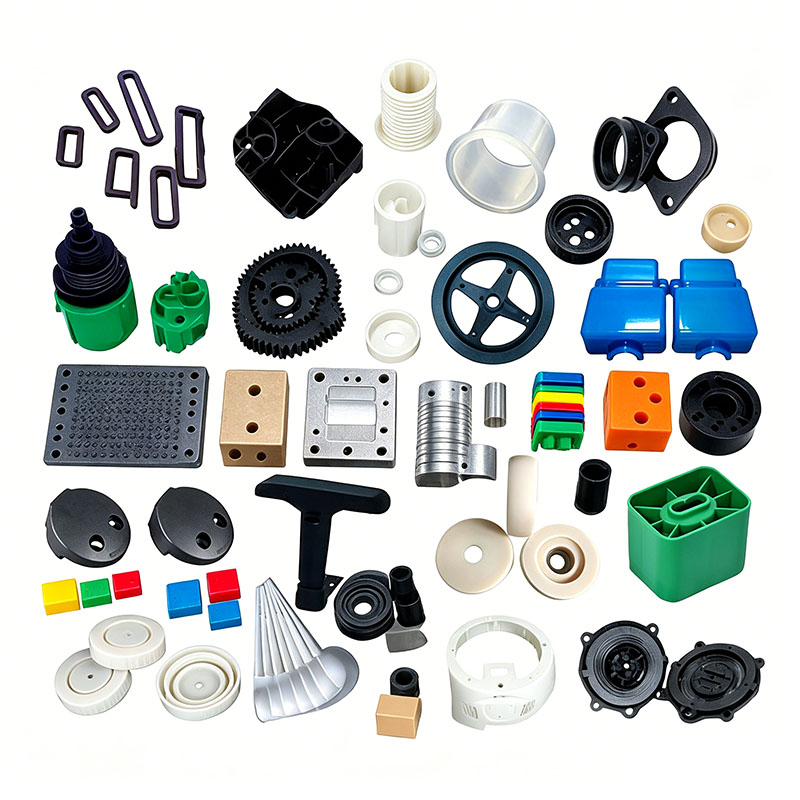
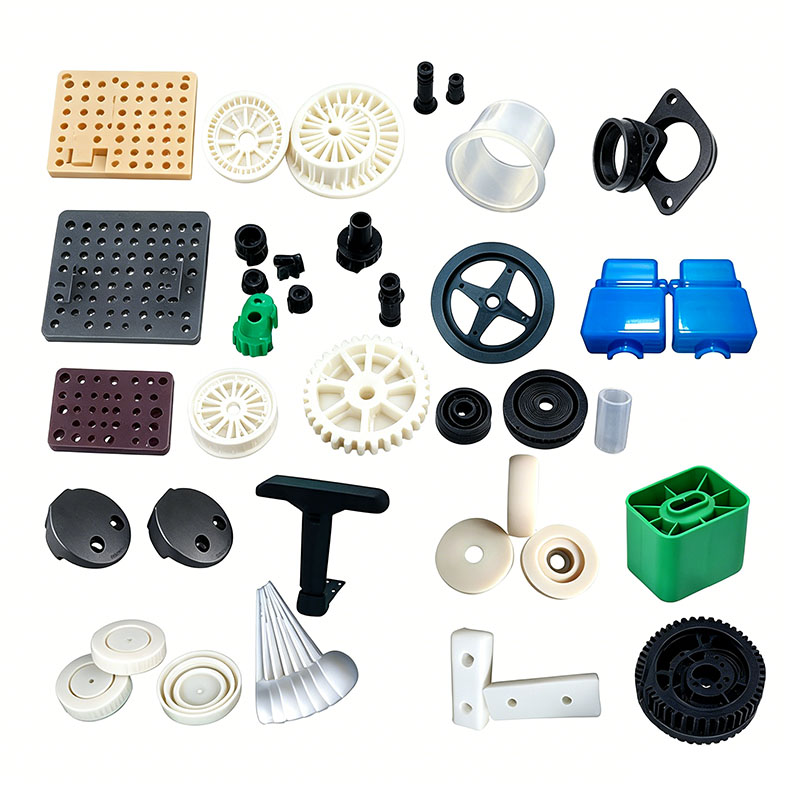
Plastikowe osłony boczne motocykli to odsłonięte elementy zewnętrzne montowane po obu stronach nadwozia pojazdu. Są narażone na długotrwałe działanie promieni UV na zewnątrz, deszcz, korozję olejową, uderzenia gruzu drogowego, wysokie temperatury silnika i ciągłe wibracje. Jako wielkopowierzchniowe, cienkościenne, zakrzywione części wymagają wyjątkowych standardów w zakresie połysku powierzchni, odporności na warunki atmosferyczne, udarności w niskich temperaturach, dokładności wymiarowej i minimalnych naprężeń wewnętrznych. Do głównych materiałów należą odporne na warunki atmosferyczne stopy ASA i ABS/PC, podczas gdy w niektórych budżetowych modelach wykorzystuje się modyfikowany PP wypełniony talkiem. W poniższych sekcjach omówiono kluczowe kwestie związane z formowaniem – obejmujące surowce, formy, procesy formowania wtryskowego, obróbkę końcową i kontrolę defektów – w artykule liczącym w sumie około 1500 słów.
I. Wybór surowców i podstawy formowania przed obróbką wstępną
Dopasowanie materiału i kontrola przemiału
W modelach z najwyższej półki zastosowano ASA ze względu na jego odporność na promieniowanie UV (zapobieganie żółknięciu) i doskonałą odporność na warunki atmosferyczne; modele średniej klasy wykorzystują stopy ABS/PC zapewniające wysoką wytrzymałość i odporność na pękanie podczas cykli termicznych; modele budżetowe wykorzystują wypełniony modyfikowany PP, aby zapewnić opłacalność i odporność na olej.
Jako elementy zewnętrzne, osłony boczne muszą być wykonane głównie z żywicy pierwotnej. Współczynnik ponownego wykorzystania czystych wlewów i wlewów z tego samego materiału jest ograniczony do 8%, a przemiał należy przesiać w celu usunięcia większych cząstek. Mieszanie złomu pochodzącego z recyklingu z innych materiałów jest surowo zabronione, ponieważ zanieczyszczenia powodują zmiany koloru powierzchni i zmniejszoną udarność, co prowadzi do kruchego zniszczenia po uderzeniu.
Materiały są mieszane z odpornymi na warunki atmosferyczne kolorowymi przedmieszkami, przedmieszkami odpornymi na promieniowanie UV i nisko wykwitającymi, odpornymi na olej środkami antyadhezyjnymi, aby zapobiec „zakwitaniu” (zamgleniu powierzchni) lub wybielaniu spowodowanemu długotrwałym kontaktem z olejem. Materiały ognioodporne i wzmocnione włóknem szklanym należy mieszać i przechowywać oddzielnie od standardowych materiałów przeznaczonych do zastosowań zewnętrznych, aby zapobiec zanieczyszczeniu krzyżowemu. Mieszanie powinno odbywać się przy niskich prędkościach (poniżej 300 obr/min) przez 6–10 minut; tarcie przy dużych prędkościach może spowodować degradację dodatków odpornych na promieniowanie UV i skrócić żywotność elementu na zewnątrz.
Surowe standardy dotyczące suszenia i osuszania
ASA i ABS/PC są wysoce higroskopijne; Śladowe ilości wilgoci mogą tworzyć mikropęcherzyki w plastikowej części. Pęcherzyki te mogą prowadzić do rozwarstwienia farby na dużą skalę po pokryciu powłoki i powodować pękanie części w miejscach występowania pęcherzyków pod wpływem uderzenia podczas pracy pojazdu. ASA suszy się gorącym powietrzem w temperaturze 85°C przez 4 godziny; Stop ABS/PC suszy się w temperaturze 90°C przez 5–6 godzin, przy zawartości wilgoci kontrolowanej poniżej 0,04%. Wypełniony PP suszy się w temperaturze 60°C przez 1 godzinę – szczególnie w porze deszczowej – w celu usunięcia wilgoci z powierzchni. Po wyschnięciu surowce są transportowane do maszyny poprzez szczelny lej samowyładowczy, co zapobiega ponownemu wchłanianiu wilgoci warsztatowej lub mgły olejowej.
II. Projektowanie form pokrywy bocznej i podstawy obróbki maszynowej
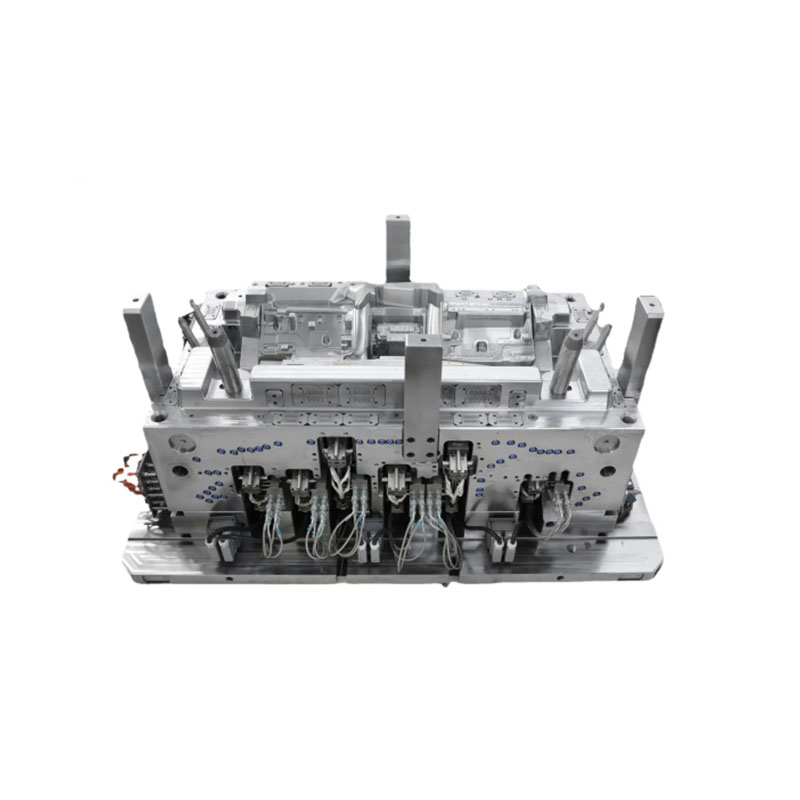
Osłona boczna jest elementem cienkościennym o zakrzywionej powierzchni; podczas gdy ogólna grubość ścianki wynosi 1,8–2,3 mm, wewnętrzne żebra wzmacniające i zatrzaskowe słupki montażowe osiągają grubość 4–6 mm. Znaczące różnice temperatur pomiędzy grubymi i cienkimi przekrojami sprawiają, że część jest podatna na kurczenie się i wypaczanie, co może prowadzić do niespójnych przerw montażowych pomiędzy lewą i prawą pokrywą. W związku z tym w konstrukcji formy priorytetem jest polerowanie lustrzane, symetryczne chłodzenie, zrównoważone odpowietrzanie i zrównoważone wyrzucanie.
Wybór stali do form
Do wszystkich estetycznych ubytków wybierana jest odporna na korozję stal S136 z lustrzanym wykończeniem; precyzyjne polerowanie zapewnia powierzchnię pozbawioną wżerów i zarysowań, co sprzyja równomiernej przyczepności farby. Wnęki na osłony boczne z wypełnionego PP poddawane są azotowaniu, aby wytrzymać długotrwałe zużycie ścierne spowodowane wypełniaczami talkowymi. Wszystkie narożniki wewnętrzne i zewnętrzne mają promień co najmniej 1,5 mm, aby wyeliminować koncentrację naprężeń i zapobiec pęknięciom spowodowanym wibracjami lub cyklami termicznymi. Precyzja obróbki linii podziału jest utrzymywana na poziomie ≤0,01 mm, aby zminimalizować drobne wypływki, zapewniając płynny montaż i zapobiegając nadmiernym szczelinom.
Zrównoważony układ chłodzenia (klucz do kontroli wypaczeń)
Biorąc pod uwagę wyraźną krzywiznę pokrywy bocznej, w formie zastosowano symetryczne kanały chłodzące, które dopasowują się do konturu produktu, zapewniając idealnie zrównoważony układ na długich/krótkich bokach oraz powierzchniach wewnętrznych/zewnętrznych. Grubościenne słupki montażowe zawierają wewnętrzne spiralne rdzenie chłodzące, które ułatwiają jednoczesne, zrównoważone odprowadzanie ciepła, zmniejszając w ten sposób różnice temperatur pomiędzy grubymi i cienkimi przekrojami. Temperatury form kontrolowane są strefowo: 55–65°C dla osłon bocznych ASA, 70–80°C dla ABS/PC i 30–40°C dla wypełnionego PP. Jeżeli temperatura formy PP jest zbyt wysoka, zwiększa się skurcz krystalizacyjny, co prowadzi do odchyłek wymiarowych lewej i prawej pokrywy bocznej oraz nierównych szczelin montażowych; jeśli temperatura jest zbyt niska, pozostają znaczne szczątkowe naprężenia wewnętrzne, powodując wypaczenie lub deformację obudowy pod wpływem zmiennych temperatur latem i zimowych mrozów.
Optymalizacja wentylacji i zrównoważonego wyrzutu
Biorąc pod uwagę długą drogę przepływu stopu w pokrywach bocznych, na końcach zakrzywionych powierzchni, wzdłuż żeber i w miejscach linii spawania wycinane są ciągłe, drobne kanały odpowietrzające (głębokość 0,012–0,015 mm), aby szybko usunąć gazy powstałe w wyniku rozkładu stopu, zapobiegając w ten sposób powstawaniu czarnych plam na powierzchni i kruchym pęknięciom na liniach spawania. Wewnątrz części połączenie symetrycznych wielopunktowych kołków wypychaczy i płaskich podkładek wypychaczy zapewnia równomierną siłę wypychania, zapobiegając powstawaniu śladów naprężeń (wybielanie) lub deformacji na zakrzywionych powierzchniach; Do mocowania zatrzaskowego dodano niezależne małe bloki wypychaczy, aby zapobiec pęknięciom, które mogłyby prowadzić do szczelin montażowych.
Standardy dotyczące instalacji i obsługi form
Jednogniazdowa forma pokrywy bocznej jest połączona z wtryskarką 400T–700T; Płyty mocujące muszą być dokręcone równomiernie, aby wytrzymać wtrysk pod wysokim ciśnieniem i zapobiec powstawaniu wypływów na dużą skalę spowodowanych otwarciem formy (oddychanie pleśni). Detektory przepływu są instalowane w obwodach chłodzenia w celu sprawdzenia, czy każdy kanał jest wolny od blokad i wycieków; niskociśnieniowe zabezpieczenie docisku formy jest skalibrowane tak, aby uruchamiało automatyczne otwieranie formy w przypadku wykrycia pozostałości wlewu lub ciał obcych, chroniąc wnękę o lustrzanym wykończeniu; Przed produkcją lufę należy dokładnie oczyścić z resztek niekompatybilnych tworzyw sztucznych. Przed rozpoczęciem próbnego formowania formę należy nagrzać przez 30 minut, aby ustabilizować temperaturę.
III. Kluczowe punkty kontroli procesu formowania wtryskowego
Podstawowa strategia procesu: etapowe napełnianie przy niskim ścinaniu, dwustopniowe pakowanie pod niskim ciśnieniem i wystarczające, zrównoważone chłodzenie, aby zminimalizować wewnętrzne naprężenia formujące i zwiększyć odporność na warunki atmosferyczne na zewnątrz i odporność na pękanie.
Precyzyjna stopniowana kontrola temperatury beczki
Osłony boczne ASA: 170–200°C; temperatura dyszy nie może przekraczać 210°C (nadmierne ciepło powoduje rozkład dodatków odpornych na promieniowanie UV, powodując krótkotrwałe żółknięcie podczas ekspozycji na zewnątrz).
Osłony boczne ABS/PC: 190–250°C; górna granica 260°C (nadmierne ciepło zmniejsza wytrzymałość w niskich temperaturach, powodując, że części są podatne na pękanie pod wpływem uderzenia w zimie).
Wypełnione osłony boczne PP: 190–220°C; nadmierne temperatury powodują wytrącanie się proszku, czego skutkiem są białe plamy na powierzchni lub „kwitnienie”. Wieloetapowy proces napełniania o zmiennej prędkości
Zakrzywiona pokrywa boczna wykorzystuje trzyetapowy proces napełniania ze zmienną prędkością: buforowanie przy niskiej prędkości na bramie, szybkie wypełnianie zakrzywionego korpusu głównego ze średnią do dużej prędkości oraz zmniejszona prędkość odpowietrzania w dystalnym obszarze linii spawania, aby zminimalizować naprężenia wewnętrzne spowodowane ścinaniem molekularnym. Ciśnienie wtrysku wynosi od 85 do 110 barów; zbyt niskie ciśnienie powoduje słabe stopienie linii spawu i potencjalne pęknięcie na skutek wibracji pojazdu, podczas gdy zbyt wysokie ciśnienie prowadzi do zwiększonego wypływu, nagromadzenia naprężeń wewnętrznych oraz wybielenia lub pękania w kontakcie z olejem silnikowym.
Dwustopniowe stopniowane ciśnienie docisku
Ze względu na znaczny skurcz krystalizacyjny PP, w celu skompensowania skurczu wymagany jest dwuetapowy proces dociskania; i odwrotnie, ASA i ABS/PC wykazują niższy skurcz, dlatego stosuje się krótkotrwałe trzymanie pod niskim ciśnieniem. Czas trzymania wynosi 6–10 sekund dla cienkościennego zakrzywionego korpusu i 12–18 sekund dla grubościennych zacisków montażowych, aby wyeliminować ślady opadania na zaciskach i żebrach. Docisk docisku i plastyfikacja materiału (dozowanie) zachodzą jednocześnie, co skraca cykl formowania.
Jesteśmy producentem formowania części zamiennych do motocykli z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję formowania części zamiennych do motocykli z tworzyw sztucznych. Jeśli chcesz dostosować/opracować produkty do formowania części zamiennych do motocykli z tworzywa sztucznego, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


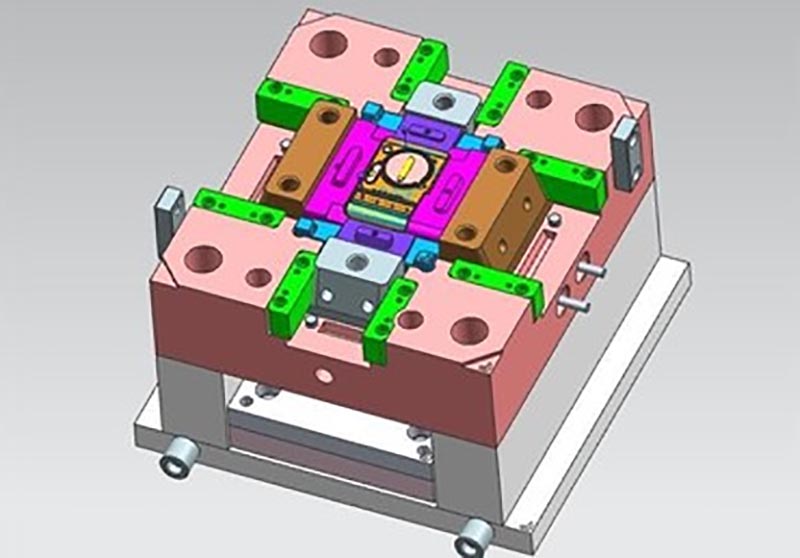
Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Plastikowa osłona boczna części zamiennych do motocykli, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.