Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Części zamienne do szafek szufladowych z tworzywa sztucznego
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
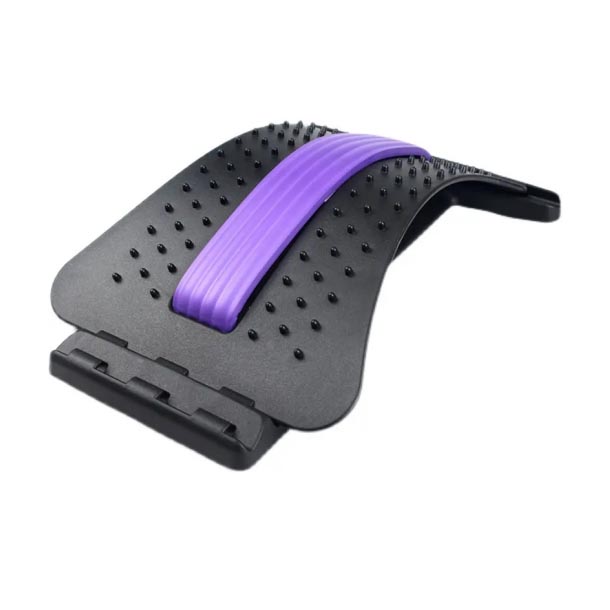
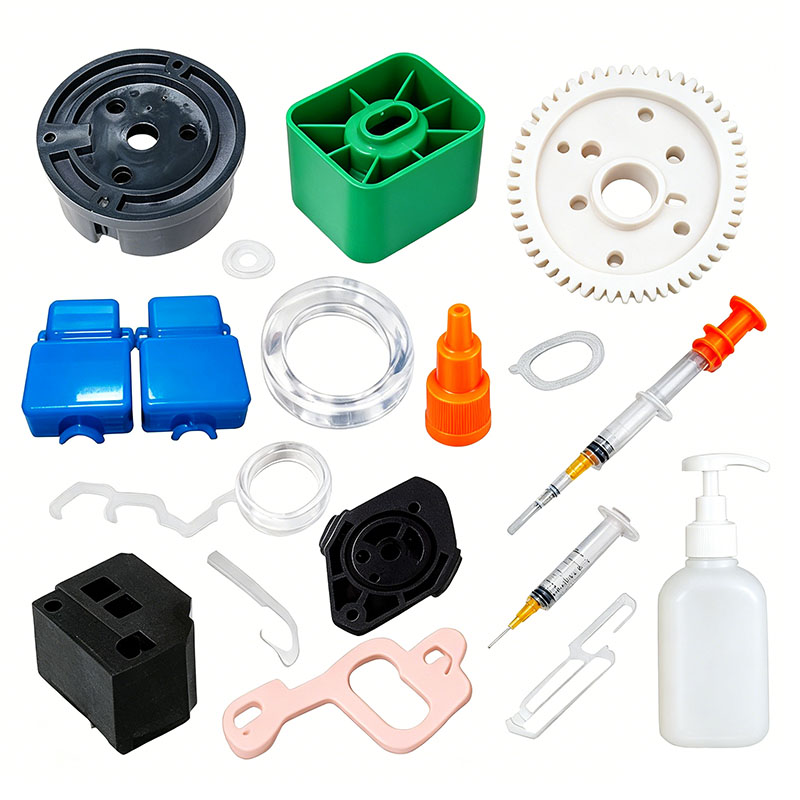
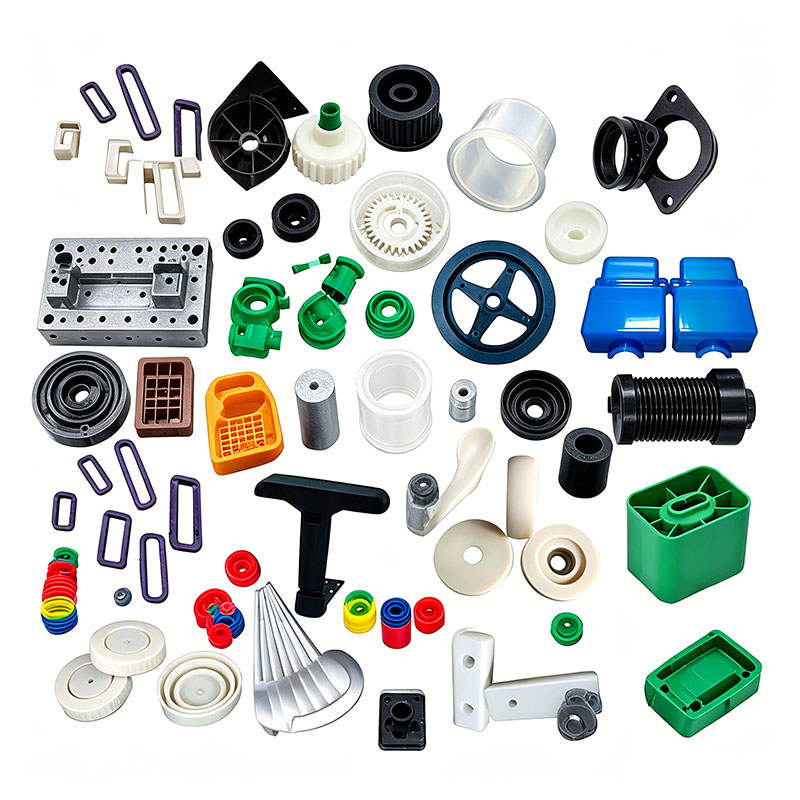
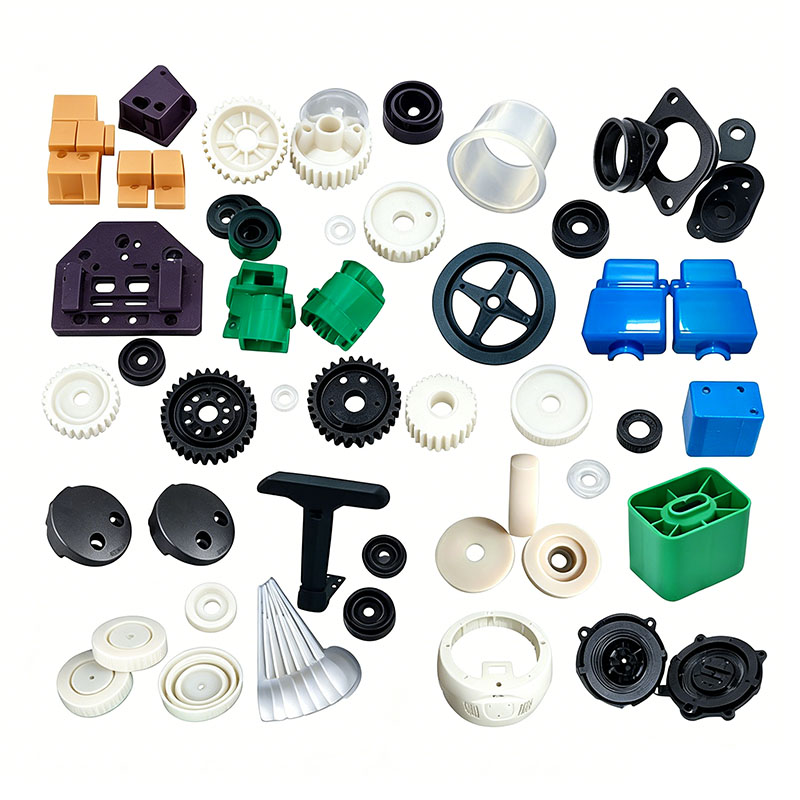
Części zamienne do szafek szufladowych z tworzywa sztucznego
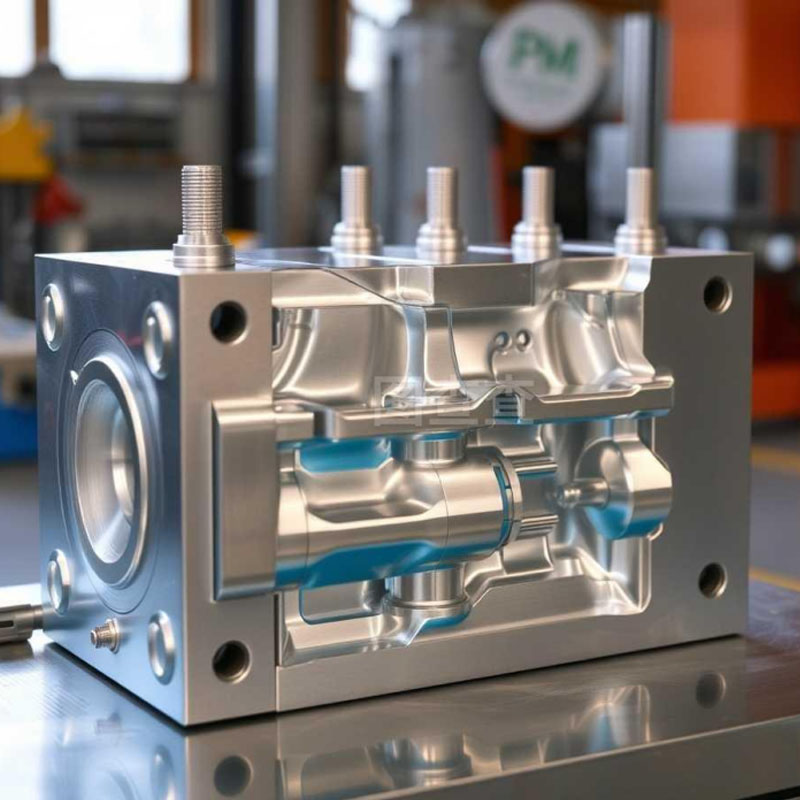
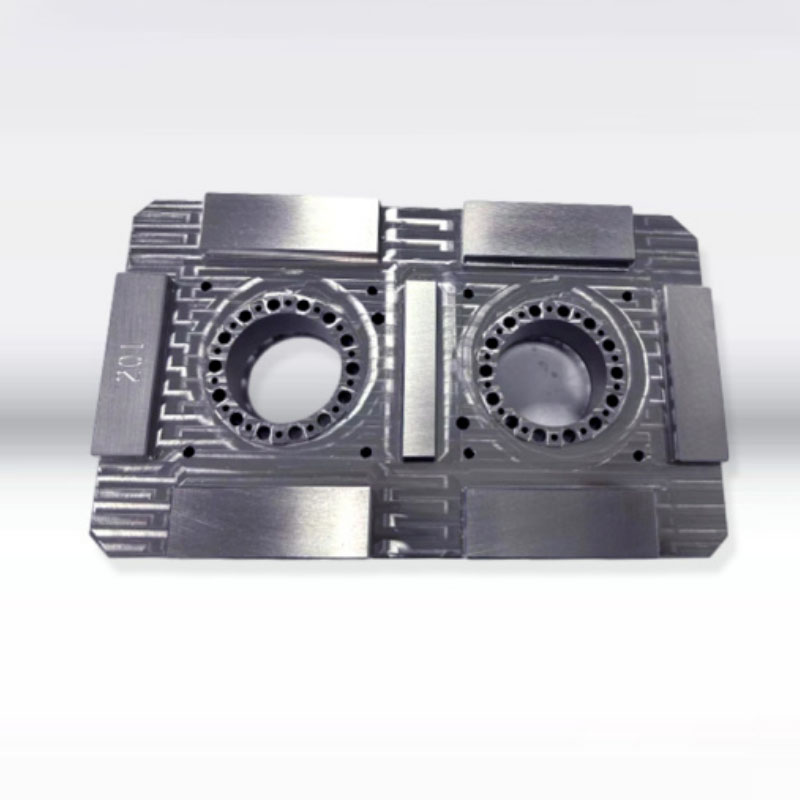
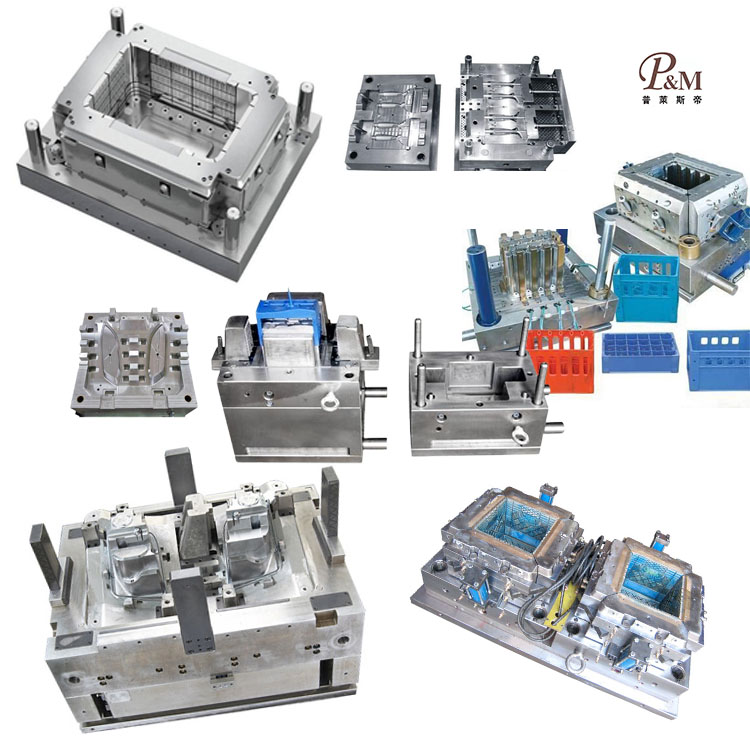
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17-letnie doświadczenie w technologii produkcji form i może dostosować części zamienne do form plastikowych szafek z szufladami. Świadczymy profesjonalne usługi formowania tworzyw sztucznych w szafkach z szufladami na części zamienne i jesteśmy profesjonalnym producentem form z tworzyw sztucznych w szafkach z szufladami na części zamienne. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania tworzyw sztucznych do szafek z szufladami na części zamienne, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem tworzyw sztucznych w szafkach z szufladami na części zamienne, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe części zamienne do formowania tworzyw sztucznych do szafek z szufladami, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku części zamiennych do formowanych z tworzyw sztucznych szafek z szufladami możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
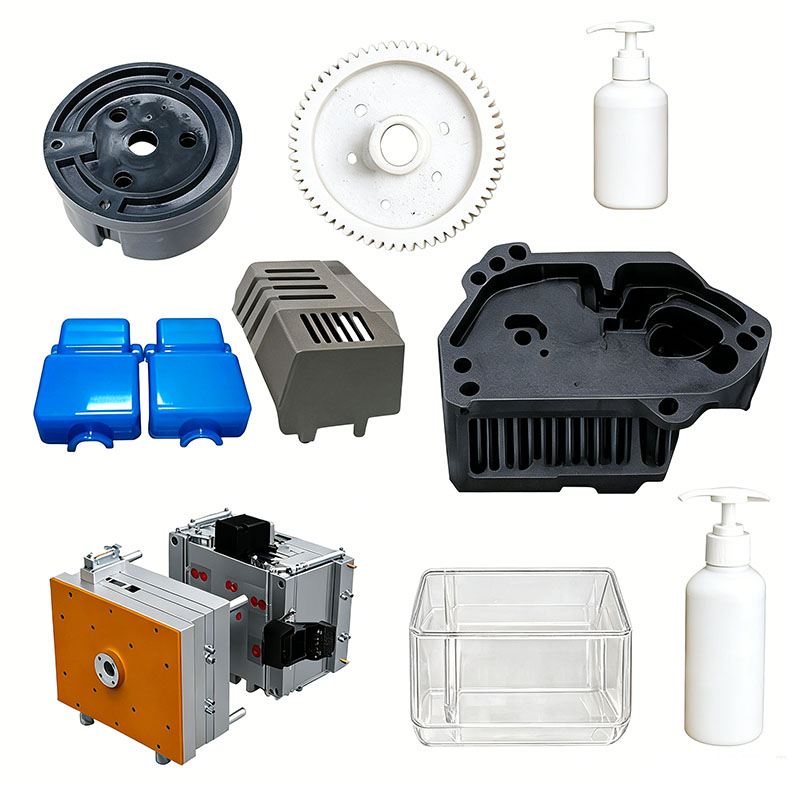
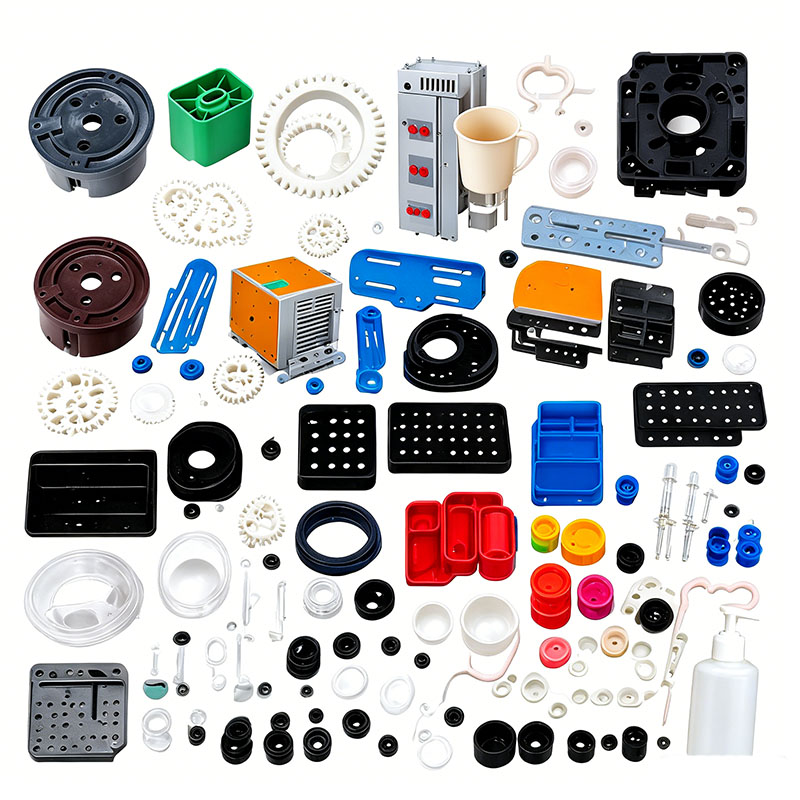
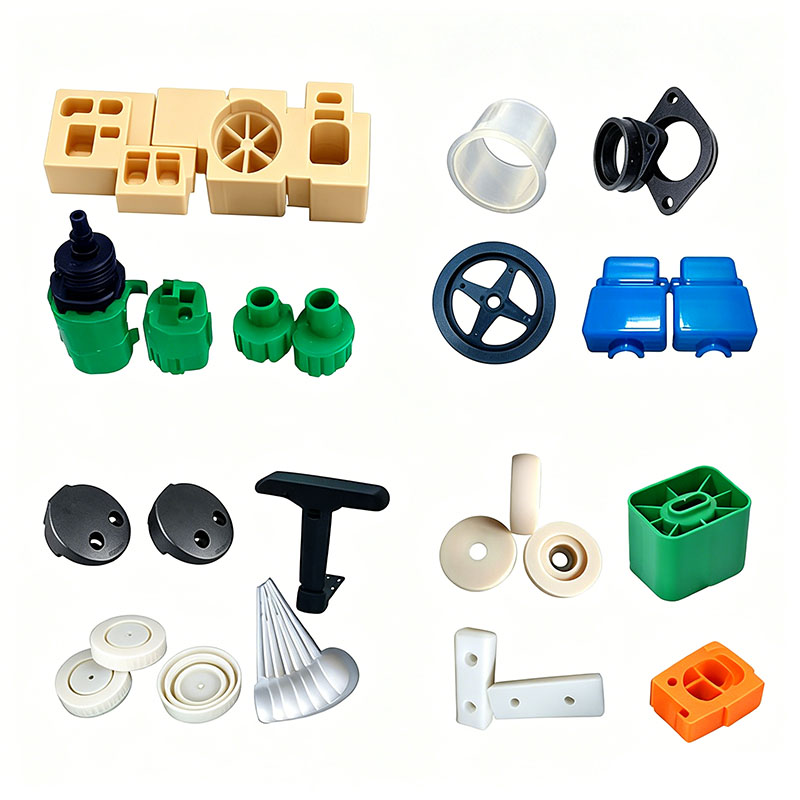
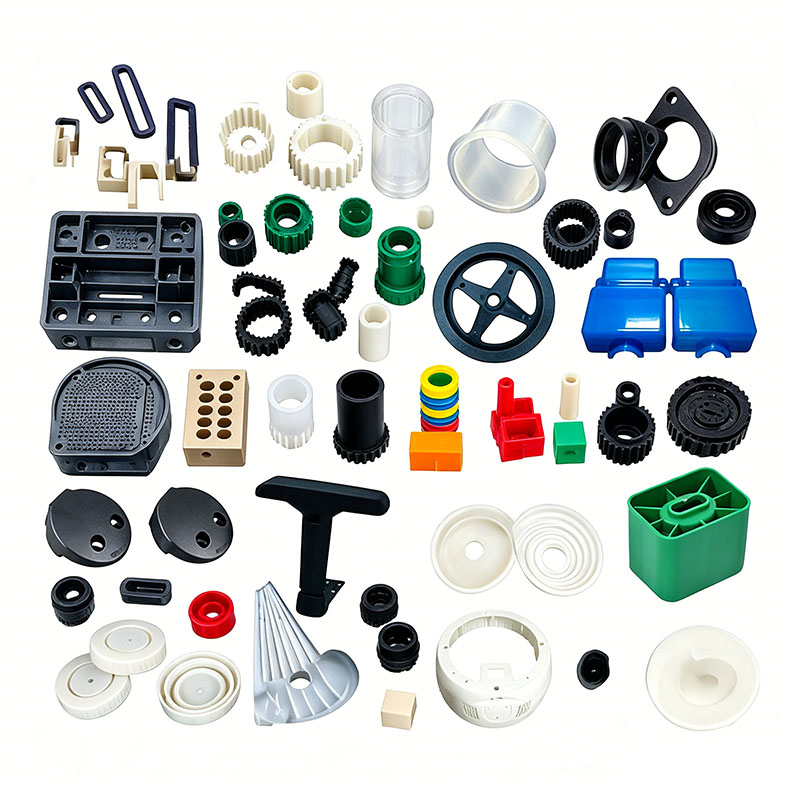
Plastikowe elementy warsztatowych szafek z szufladami na części zamienne — w tym pojemniki z szufladami, panele boczne szafek, przegródki, podstawy szyn przesuwnych, uchwyty zatrzaskowe, nóżki podpierające i wsporniki półek — są szeroko stosowane w naprawach samochodów, sprzęcie i magazynowaniu fabrycznym. Części te muszą wytrzymywać długotrwałe przechowywanie elementów metalowych, ciągłe obciążenia statyczne, częste tarcie ślizgowe oraz narażenie na płyny obróbkowe i oleje maszynowe. Jako części cienkościenne o wysokich współczynnikach kształtu są bardzo podatne na problemy, takie jak wypaczenia, odchylenia wymiarowe i niewystarczająca wytrzymałość linii spoiny. Główne surowce obejmują modyfikowany PP wypełniony talkiem, ABS o dużej sztywności i wysokoudarowy HIPS. Kluczowe cele kontroli formowania obejmują minimalizację skurczu i deformacji, zwiększenie wytrzymałości na obciążenia, zapewnienie wymienności wymiarów w poszczególnych partiach oraz zapobieganie wydzielaniu się oleju na powierzchni. W poniższych sekcjach szczegółowo opisano te aspekty w pięciu wymiarach: surowce, projekt formy, procesy formowania wtryskowego, obróbka końcowa i łagodzenie defektów (w sumie około 1500 słów).
I. Wybór surowców i podstawy przetwarzania wstępnego/formowania
1. Zasady dopasowywania materiałów
PP wypełniony talkiem jest wybierany do pojemników szufladowych, przegród i korpusów podstawowych; Talk znacznie zmniejsza skurcz formy, zwiększając jednocześnie sztywność, odporność na tłuszcz i efektywność kosztową, dzięki czemu idealnie nadaje się do konstrukcji nośnych o dużej objętości. ABS wybiera się na odsłonięte panele drzwi, klamki i tabliczki znamionowe ze względu na jednolity połysk powierzchni, dobrą wytrzymałość i przydatność do sitodruku informacji o modelu. Odporne na uderzenia HIPS są stosowane w wspornikach szyn ślizgowych i zatrzaskach nośnych, zapewniając wysoką twardość i odporność na zużycie, aby zapobiec wybielaniu lub ścieraniu podczas powtarzającego się przesuwania.
W przypadku recyklingu materiałów obowiązują rygorystyczne ograniczenia: proporcja przemiału (wlewki/wlewki) dodawanego do kosmetycznych części ABS nie może przekraczać 10%. Zabronione jest mieszanie złomu pochodzącego z recyklingu w szufladach lub podstawach nośnych; powtarzające się ponowne szlifowanie powoduje degradację molekularną, przez co części są podatne na kruche pękanie pod obciążeniem. Wypełnione materiały PP, ABS i PS należy przechowywać i przetwarzać oddzielnie; Mieszanie jest surowo zabronione, gdyż powoduje rozwarstwianie, łamliwość i plamienie powierzchni.
Aby rozwiązać problem zaolejonego środowiska warsztatowego, dodaje się przedmieszki antystatyczne i przyjazne dla środowiska środki antyadhezyjne o niskim wydzielaniu, aby zapobiec zaolejeniu powierzchni i przyciąganiu pyłu metalicznego. 2. Kluczowe punkty operacji mieszania
Załaduj przedmieszkę, proszek wypełniający i dodatki funkcjonalne do wolnoobrotowego mieszalnika pionowego; utrzymywać prędkość obrotową 280–320 obr/min i czas mieszania 6–10 minut. W przypadku PP wypełnionego talkiem należy unikać mieszania z dużą prędkością, ponieważ tarcie przy dużej prędkości powoduje aglomerację proszku, co powoduje białe plamy, smugi i niespójną lokalną sztywność na powierzchni części z tworzywa sztucznego. Po wymieszaniu materiał zamknąć i przechowywać w pojemniku oznaczonym rodzajem materiału i numerem partii, aby zapobiec pomieszaniu materiałów.
3. Specyfikacje suszenia i osuszania
ABS jest wysoce higroskopijny; nieprawidłowe wysuszenie prowadzi do powstania „srebrnych smug” i wewnętrznych pęcherzyków. Pęcherzyki w obszarach nośnych bezpośrednio zmniejszają nośność. Standardowymi warunkami suszenia jest suszenie gorącym powietrzem w temperaturze 80°C przez 3–4 godziny, przy utrzymaniu zawartości wilgoci poniżej 0,04%. Wypełnione PP i HIPS mają wyjątkowo niski współczynnik absorpcji wody i generalnie nie wymagają suszenia w standardowych warunkach warsztatowych; jednakże w okresach dużej wilgotności (takich jak pora deszczowa) konieczne jest suszenie w temperaturze 60°C przez 1 godzinę, aby usunąć wilgoć z powierzchni. Wysuszony surowiec należy transportować do leja zasypowego w systemie szczelnym, aby zapobiec ponownemu wchłanianiu wilgoci z powietrza.
II. Kluczowe punkty projektowania form i uruchamiania maszyn
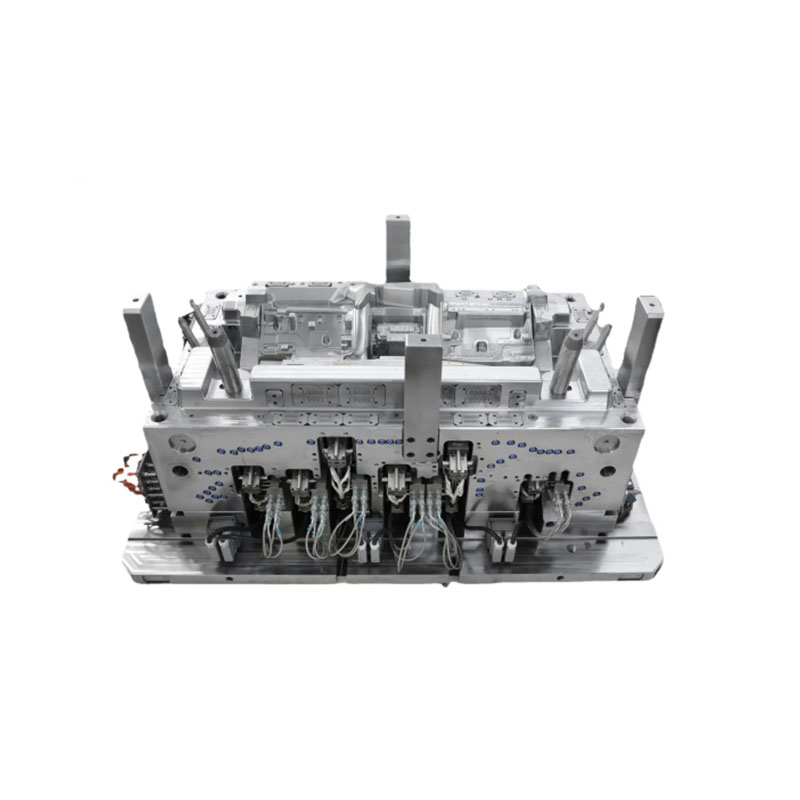
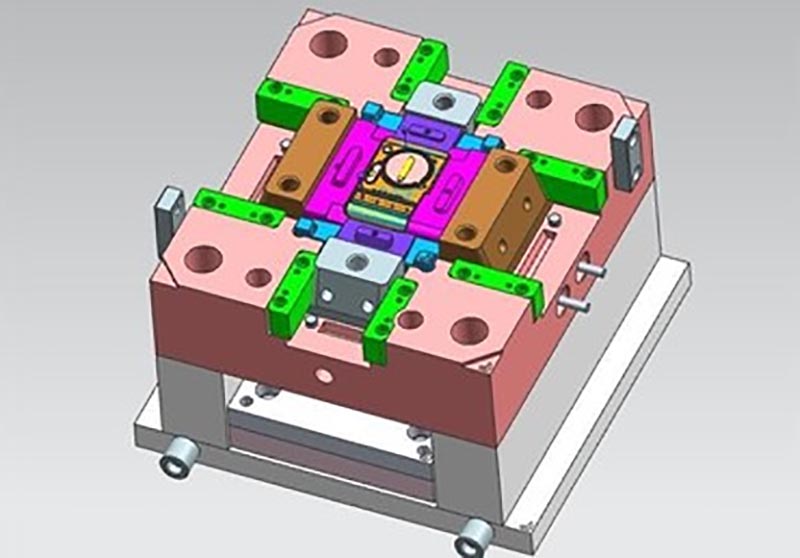
Plastikowe części typu szufladowego charakteryzują się znacznymi różnicami w długości i szerokości, cienkimi ściankami i gęstym przetłoczeniem. Istotą konstrukcji formy jest zrównoważone chłodzenie, symetryczny wyrzut i odpowiednia wentylacja, aby zasadniczo ograniczyć wypaczenia i deformacje.
Wybór stali do form
W przypadku części ABS wymagających wysokiej jakości wykończenia, na wnękę wybierana jest wstępnie hartowana stal 718H z lustrzanym wykończeniem; zapewnia to powierzchnię wolną od wgłębień i zarysowań po polerowaniu oraz zapewnia stabilną przyczepność do sitodruku. Formy do PP wypełnionego talkiem posiadają azotowane wnęki, które wytrzymują ciągłe ścieranie przez proszek wypełniający i wydłużają żywotność formy. Odporne na zużycie małe komponenty, takie jak podstawy szyn ślizgowych, wykorzystują stal formierską P20, aby zapobiec zapadnięciu się lub deformacji podczas długotrwałej produkcji masowej. Wszystkie wewnętrzne narożniki części z tworzywa sztucznego posiadają jednolite zaokrąglone zaokrąglenia (narożniki R), aby wyeliminować koncentrację naprężeń i zapobiec pękaniu pod naciskiem dużych obciążeń.
Układ chłodzenia (kluczowy dla zapobiegania wypaczeniom)
Standardowe ścianki szuflad mają grubość 1,8–2,2 mm, natomiast dolne słupki nośne i przetłoczenia wzmacniające mogą osiągać grubość 4–5 mm; taka nierówna grubość ścianki powoduje zróżnicowany skurcz i jednostronne wypaczenie. Forma wykorzystuje konformalne kanały chłodzące, które owijają się wokół części, z symetrycznym układem wzdłuż długich i krótkich boków szuflady; grubościenne żebra pionowe posiadają wewnętrzne spiralne rdzenie chłodzące, które przyspieszają odprowadzanie ciepła w sekcjach o dużych średnicach. Temperatura formy kontrolowana jest strefowo: 50–60°C dla ABS i 30–45°C dla PP. Nadmierne temperatury formy PP zwiększają skurcz krystalizacyjny, powodując powstawanie zbyt małych szuflad i nierównych szczelin montażowych pomiędzy ułożonymi w stos jednostkami; i odwrotnie, zbyt niskie temperatury prowadzą do wysokich naprężeń wewnętrznych, powodując stopniowe wypaczanie się podczas przechowywania.
Wentylacja i zrównoważony wyrzut
Szuflada o długim formacie charakteryzuje się długą ścieżką przepływu stopu, co sprawia, że dystalna linia spawania jest bardzo podatna na uwięzienie gazu i spalanie; ciągłe kanały odpowietrzające (głębokość 0,012 mm) są wykonane wzdłuż długich boków linii podziału. Gęsty wzór żeber na spodzie jest połączony z symetrycznym układem kołków wypychaczy i płaskich wypychaczy, aby zapewnić równomierną siłę wyrzutu. Niezrównoważony wyrzut powoduje, że szuflada po wyjęciu z formy wypacza się w górę z jednej strony, co prowadzi do sklejania się lub zakleszczania podczas montażu i pracy. Do smukłych płytek rozdzielających dodano pomocnicze bloki wypychaczy, aby zapobiec przebijaniu lub wybielaniu powierzchni.
Standardy dotyczące instalacji i obsługi form
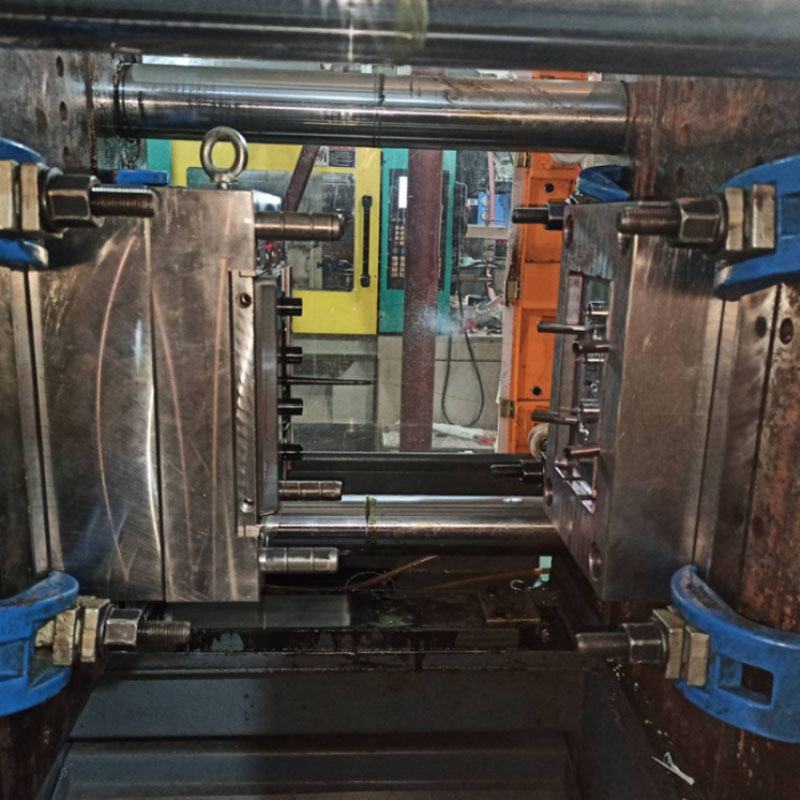
Wielkoformatowa forma szufladowa przeznaczona jest do wtryskarek 450T – 750T; po podniesieniu płyty zaciskowe muszą być równomiernie dokręcone, aby zapobiec rozległemu odpryskowi spowodowanemu wtryskiem pod wysokim ciśnieniem. Detektory przepływu są instalowane na obiegach chłodzących, aby zapewnić niezakłóconą cyrkulację. Niskociśnieniowe zabezpieczenie formy jest skalibrowane tak, aby uruchamiało automatyczne otwarcie formy po wykryciu pozostałości wlewów lub ciał obcych, zapobiegając w ten sposób kosztownym uszkodzeniom formy. Złącza obwodu chłodzącego przechodzą rygorystyczne testy szczelności, aby zapobiec przedostawaniu się wilgoci do stopionego materiału, co mogłoby spowodować powstawanie pęcherzyków gazu.
Jesteśmy producentem form plastikowych do szafek z szufladami z częściami zamiennymi, zapewniającym wysokiej jakości produkcję form z tworzyw sztucznych do szafek z szufladami. Jeśli chcesz dostosować / opracować produkty do formowania tworzyw sztucznych z częściami zamiennymi do szafek z szufladami, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Części zamienne do szafek z szufladami, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowane w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.