Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części parasoli
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
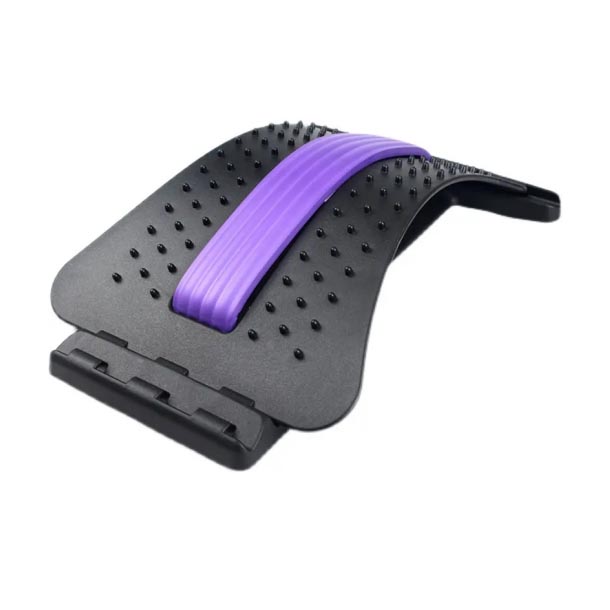
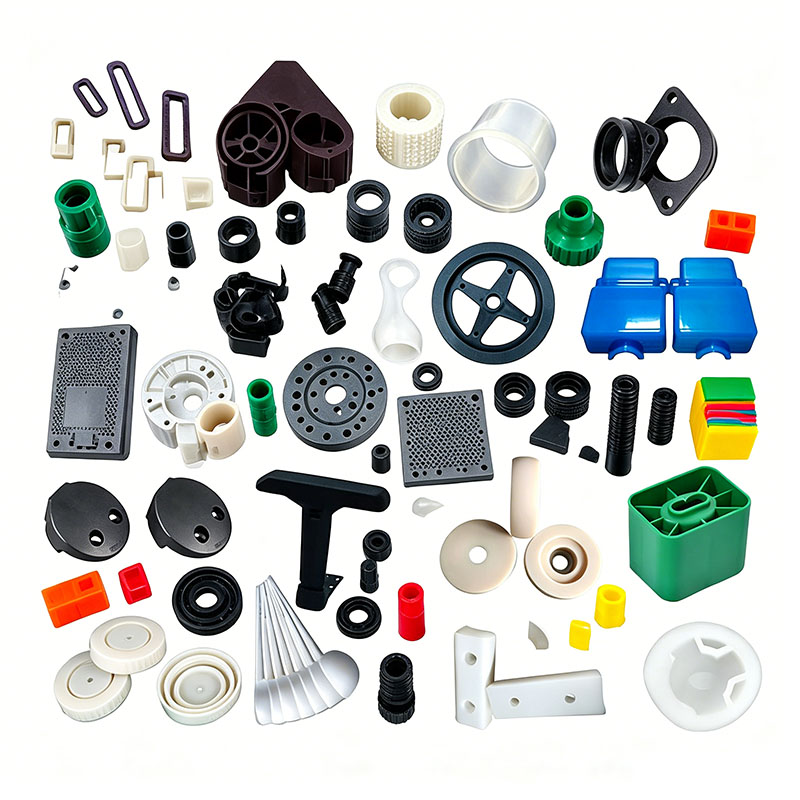
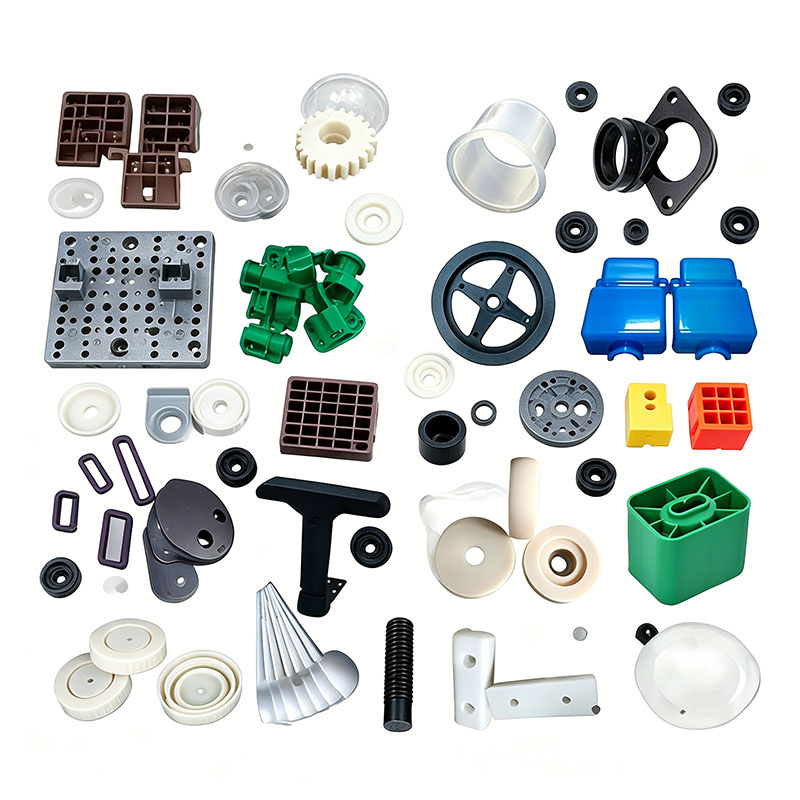
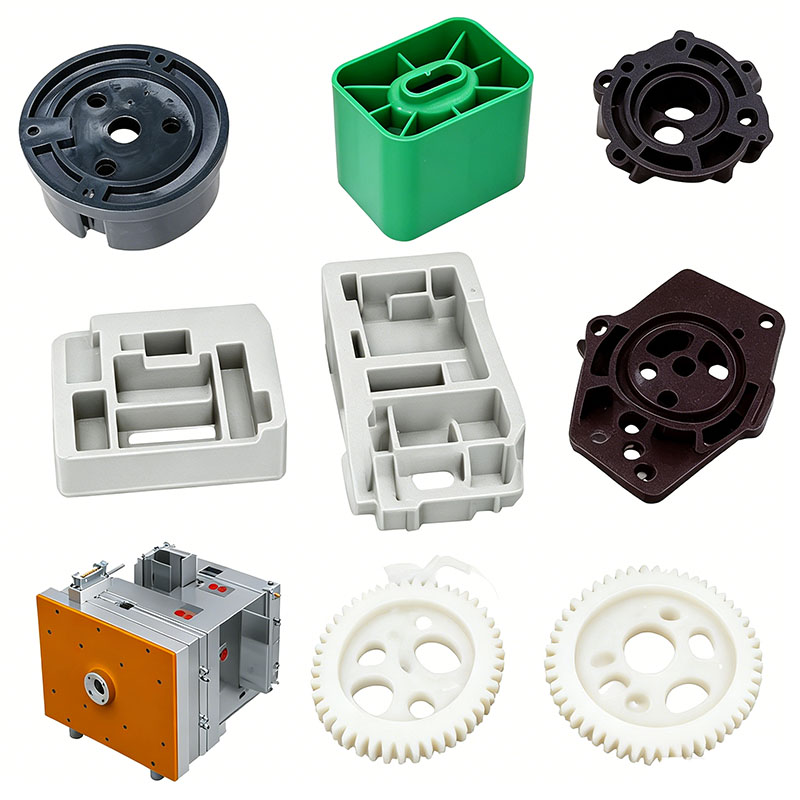
Formowanie plastikowych części parasoli
Ningbo (P&M) Plastic Metal Products Co., Ltd. posiada 17-letnie doświadczenie w technologii produkcji form i może dostosować formowanie części z tworzyw sztucznych do indywidualnych potrzeb. Świadczymy profesjonalne, niestandardowe usługi formowania części z tworzyw sztucznych do parasoli i jesteśmy profesjonalnym producentem formowania części z tworzyw sztucznych do parasoli. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części z tworzyw sztucznych do parasoli, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części z tworzyw sztucznych parasoli, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części z tworzyw sztucznych parasolowych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
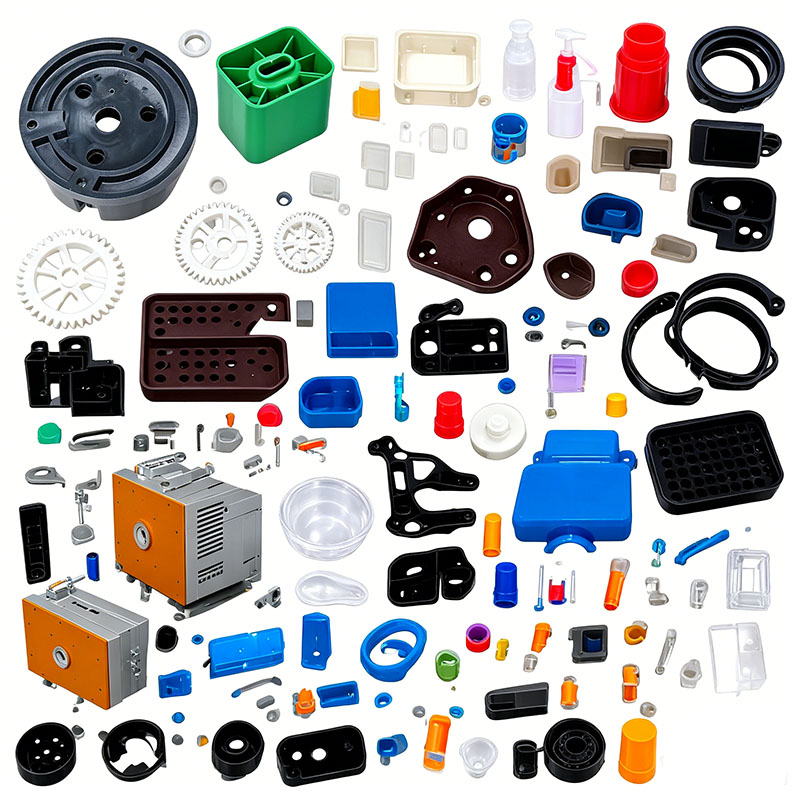
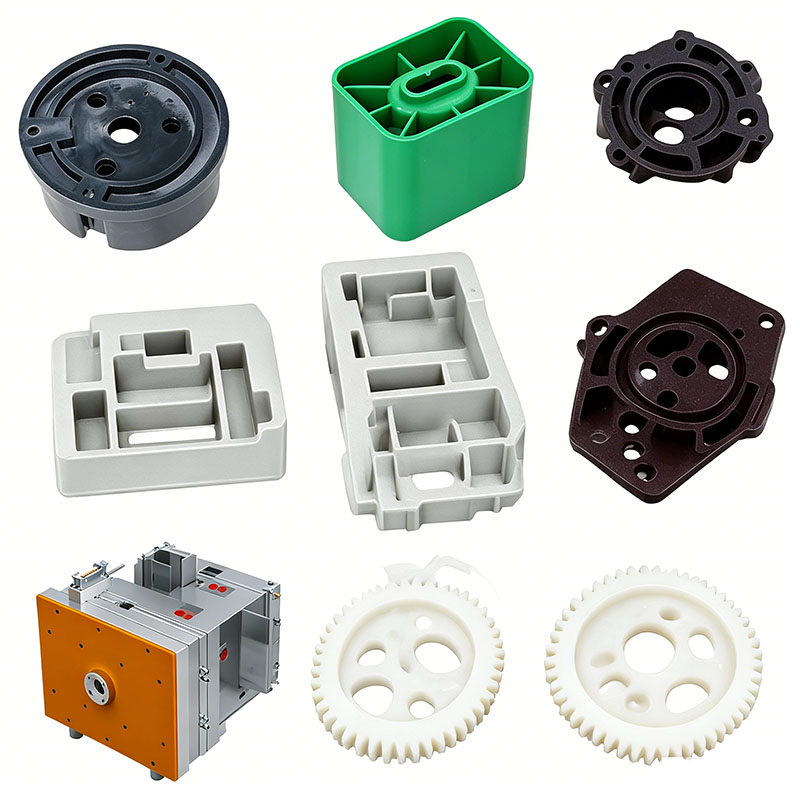
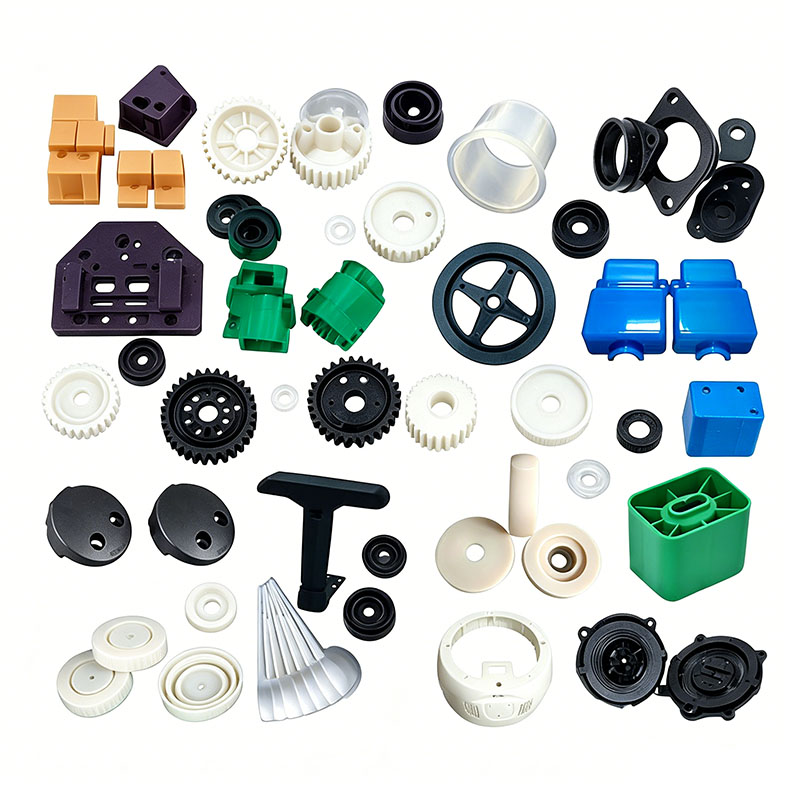
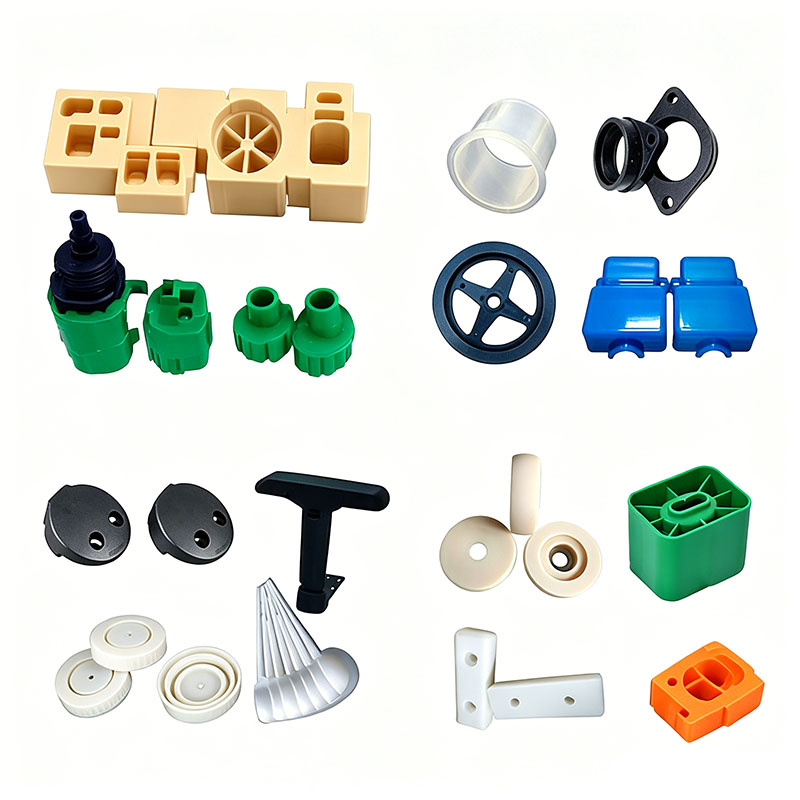
Plastikowe elementy parasola — takie jak łączniki żebrowe, tuleje środkowego wału, uchwyty, przyciski zwalniające, nakładki na końcówki, mocowania baldachimu, składane mocowania i osłony sprężyn — dzielą się na trzy kategorie: konstrukcyjne łączniki nośne, elementy estetyczne/chwytu i małe części dekoracyjne. Produkty te muszą wytrzymywać długotrwałe narażenie na działanie deszczu i światła słonecznego na zewnątrz, a także wielokrotne otwieranie, zamykanie i siły ciągnące. Nie mogą stać się kruche i pękać w niskich temperaturach; częsta praca wymaga dużej wytrzymałości, odpornych na zużycie elementów złącznych i precyzyjnych tolerancji wymiarowych, aby zapewnić płynny ruch bez zakleszczeń. Do głównych materiałów należą hartowane/modyfikowane PP, wysokoudarowy ABS, odporny na zużycie POM i miękkie masy do formowania TPR. Poniżej opisano proces formowania i kluczowe punkty kontrolne.
I. Przedprodukcyjna obróbka surowców
Wybór i klasyfikacja materiałów
Uchwyty i części estetyczne/dekoracyjne: ABS o wysokim połysku (jednolity kolor, gładki w dotyku);
Złącza parasoli, wsporniki łączące i zaślepki końcówek: wzmocniony PP (odporność na niskie temperatury, wytrzymałość na rozciąganie, wodoodporność i odporność na korozję);
Suwaki przełączników i ruchome zaczepy: POM (samosmarujący i odporny na zużycie; wytrzymuje dziesiątki tysięcy cykli bez wybielania i zużycia);
Miękki uchwyt: TPR (antypoślizgowy, przyjazny dla skóry; formowanie wtryskowe z dwóch materiałów/dwukolorowych).
Zarządzanie mieszaniem i przemiałem
Przeguby nośne i mocowania składane: Surowo zabrania się dodawania przemiału (kruszonego materiału pochodzącego z recyklingu), ponieważ przemiał ma zmniejszoną wytrzymałość i jest podatny na pękanie podczas powtarzalnej pracy. Jedynie małe, estetyczne części mogą zawierać do 10% czystych wlewów/wlewów z tego samego materiału, pod warunkiem, że zostaną one zmiażdżone i przesiane w celu usunięcia większych cząstek. Mieszaj przedmieszki odporne na hydrolizę i promieniowanie UV, aby zapobiec wybielaniu lub starzeniu się pod wpływem deszczu na zewnątrz. Trzymaj POM, TPR i ABS oddzielnie podczas mieszania; nie zanieczyszczajcie się krzyżowo. Używaj miksera wolnoobrotowego przez 5–8 minut przy prędkościach poniżej 300 obr./min, aby uniknąć uszkodzenia dodatków utwardzających.
Suszenie i osuszanie
ABS: Suszyć w temperaturze 80°C przez 3 godziny, aby usunąć wilgoć i zapobiec powstawaniu pęcherzyków wewnętrznych lub uszkodzeniu przy rozciąganiu;
POM: Temperatura suszenia nie może przekraczać 75°C; wysokie temperatury mogą powodować rozkład i wydzielanie ostrych gazów;
Zmodyfikowany PP i TPR: Materiały te mają wyjątkowo niską absorpcję wody; wystarczające jest krótkie suszenie w niskiej temperaturze, zwykle tylko w porze deszczowej. Po wysuszeniu przechowuj surowce w szczelnych lejach, aby zapobiec ponownemu wchłanianiu wilgoci.
Oczyszczanie beczek
Przed zmianą materiałów lub kolorów usuń pozostałości materiału z cylindra za pomocą środka czyszczącego, aby wyeliminować problemy, takie jak mieszanie się materiałów, rozwarstwianie, kruchość i niespójność kolorów.
II. Instalacja formy, uruchomienie i najważniejsze informacje konstrukcyjne
Akcesoria do parasoli zazwyczaj wykorzystują małe, precyzyjne formy z wieloma wnękami (konfiguracje z 16 lub 32 wnękami). Suwaki i łączniki mają grubość ścianek 1,2–2 mm; te cienkie przekroje są podatne na pękanie naprężeniowe.
Wybór stali do form
W przypadku ubytków wpływających na wygląd części ABS i TPR stosuje się wstępnie hartowaną stal 718H z lustrzanym wykończeniem. Wnęki na części odporne na zużycie POM i części modyfikowane włóknem szklanym poddawane są azotowaniu w celu zwiększenia odporności na zużycie. Wszystkie narożniki mają małe promienie, co eliminuje koncentrację naprężeń, zapewniając, że części nie pękają podczas otwierania lub zamykania w niskich temperaturach. Powierzchnie rozdzielające są precyzyjnie obrobione, aby zminimalizować odpryski, zapobiegając zakleszczaniu się lub zarysowaniu tkaniny parasola podczas pracy.
Układ chłodzenia
Kanały wodne dla wielu wnęk są rozmieszczone z doskonałą symetrią; drobne kanały są umieszczone blisko wnęk, aby zrównoważyć szybkość chłodzenia wszystkich części. Kontrola temperatury formy: ABS 50–60°C; PP 30–40°C; POM 80–90°C. Wysokie temperatury formy dla POM zwiększają krystaliczność, znacznie poprawiając odporność na zużycie.
Optymalizacja wentylacji i wyrzutu
W każdej wnęce wycięto kanały mikroodpowietrzające (głębokość 0,010 mm), przy czym priorytetem jest odpowietrzenie na suwakach i liniach spawu, aby zapobiec słabym spawom lub pęknięciom. Biorąc pod uwagę niewielkie rozmiary części i sworzni wypychaczy, zastosowano wielopunktową strategię rozproszonego wyrzucania, wykorzystującą dwustopniowy proces wyrzucania przy niskiej prędkości, aby uniknąć śladów naprężeń („wybielenia”), przebić lub ukrytych pęknięć.
Instalacja formy i uruchomienie próbne
Formę montuje się na małej wtryskarce (100T – 250T) o jednakowej sile docisku zapobiegającej powstawaniu wypływek. Kanały wodne są sprawdzane pod kątem wycieków i włączane jest niskociśnieniowe zabezpieczenie przed zaciśnięciem formy, aby zapobiec uszkodzeniu delikatnych wnęk. Po 20-minutowym okresie wygrzewania wykonywany jest strzał próbny pod niskim ciśnieniem i przy małej prędkości. Ciśnienie i prędkość są stopniowo dostosowywane w celu wytworzenia zgodnego pierwszego artykułu; masowa produkcja rozpoczyna się dopiero po potwierdzeniu przez kontrolę jakości wymiarów, wytrzymałości i wyglądu. III. Standardowy cykl formowania wtryskowego
Etapy pełnego cyklu pojedynczej formy: Zamykanie formy → Plastyfikacja/akumulacja materiału → Wtrysk wielostopniowy → Dwustopniowe ciśnienie docisku → Chłodzenie/utwardzanie → Otwarcie formy → Wyrzucanie przy niskiej prędkości → Automatyczne zbieranie części.
Strefa temperatury beczki
ABS: 170–200°C (maks. temperatura dyszy 205°C; wysokie temperatury powodują utratę wytrzymałości);
Hartowany PP: 190–220°C;
POM: 180–205°C (ściśle poniżej 210°C; wysokie temperatury powodują rozkład i korozję pleśni);
TPR (miękka guma): 160–190°C.
Wielostopniowe napełnianie ze zmienną prędkością
W przypadku małych części w formach wielogniazdowych z krótkimi drogami przepływu: buforowanie przy niskiej prędkości na wejściu, szybkie napełnianie w części środkowej i zmniejszona prędkość na końcu gniazda, aby ułatwić odpowietrzanie i poprawić wytrzymałość linii spoiny. Ciśnienie wtrysku: 70–95 bar; nadmierne ciśnienie powoduje wypływy i duże naprężenia wewnętrzne (prowadzące do pęknięć podczas cykli termicznych), natomiast niewystarczające ciśnienie prowadzi do słabych linii spoin.
Stopniowe, krótkotrwałe ciśnienie utrzymujące
Małe części mają cienkie ścianki i minimalny skurcz; zastosować dwustopniowy niski docisk przez 3–8 sekund, aby skompensować niewielki skurcz i zapobiec powstawaniu śladów opadania na zatrzaskach i słupkach montażowych. Synchronizacja ciśnienia docisku z akumulacją materiału skraca cykl formowania i zwiększa produktywność form wielogniazdowych.
Chłodzenie i usuwanie części
Czas chłodzenia oblicza się na 2–3 sekundy na 1 mm grubości ścianki (np. 4–6 sekund dla standardowego złącza 1,5 mm). Niewystarczające chłodzenie prowadzi do ciągłego skurczu po wyjęciu z formy, co skutkuje niespójnym dopasowaniem/naprężeniem przełączników i połączeń zatrzaskowych. Otwieranie i wyrzucanie formy odbywa się przy niskich prędkościach; części są automatycznie gromadzone w pojemniku pod formą. Unikaj zgniatania lub układania w stosy gorących części z tworzywa sztucznego, aby zapobiec deformacji delikatnych złączy.
IV. Obróbka po formowaniu
Przycinanie bramy i lampy błyskowej
Bramy podwodne i bramy punktowe odrywają się automatycznie podczas otwierania formy; duże bramy są czysto usuwane za pomocą małych przecinarek pneumatycznych. Drobne wypływki wzdłuż linii podziału są usuwane partiami poprzez obróbkę wibracyjną; przesuwne, zatrzaskowe powierzchnie współpracujące muszą być pozbawione zadziorów, aby zapewnić płynną pracę bez zaczepów. Wyżarzanie odprężające
Uchwyty i części dekoracyjne z ABS poddawane są wyżarzaniu w niskiej temperaturze w temperaturze 60°C przez godzinę przed nałożeniem powłoki natryskowej, aby złagodzić naprężenia wewnętrzne i zapewnić, że nie pękną podczas wystawienia na działanie naprzemiennych wysokich i zimnych temperatur zewnętrznych. Części PP i POM nie wymagają wyżarzania w wysokiej temperaturze; zamiast tego pozostawia się je na 12 godzin po uformowaniu, aby złagodzić naprężenia poskurczowe przed montażem.
Dwukolorowa obszura (uchwyt parasola)
Sztywny plastikowy szkielet jest najpierw formowany wtryskowo, a następnie umieszczany w formie wtórnej w celu obtrysku miękką gumą TPR; zapewnia to bezpieczne połączenie pomiędzy sztywnymi i miękkimi materiałami, zapobiegając rozwarstwianiu lub odrywaniu.
Obróbka powierzchniowa
Uchwyty mogą być nadrukowane logotypami metodą sitodruku i wykończone farbą matową lub błyszczącą; funkcjonalne części ruchome pozostają niepowlekane, aby zapobiec zużyciu lub łuszczeniu się farby, które mogłoby spowodować zacięcie mechanizmu przełączającego.
V. Wieloetapowa kontrola jakości
Kontrola pierwszego artykułu: Pomiary suwmiarką otworów zatrzaskowych i wymiarów zespołu złącza; kontrolę wzrokową pod kątem defektów, takich jak pęcherzyki powietrza, srebrne smugi, ślady przypaleń i odblaski.
Inspekcja patrolowa: pobieranie próbek co 30 minut; ręczne, powtarzane testy otwierania/zamykania w celu sprawdzenia gładkości mechanizmu zatrzaskowego.
Punktowe kontrole niezawodności: Powtarzane testy rozciągania po zamrożeniu w niskiej temperaturze w celu oceny wytrzymałości złącza; badania odporności na deszcz i starzenie; badania odporności na zużycie posuwisto-zwrotne dla suwaków POM.
Pełna kontrola i sortowanie: Części z pęknięciami, odkształceniami lub krótkimi strzałami są izolowane i złomowane; Zabrania się ponownego szlifowania i ponownego wykorzystania uszkodzonych połączeń nośnych w elementach konstrukcyjnych.
Jesteśmy producentem form plastikowych części parasolowych, zapewniającym wysokiej jakości produkcję formowanych części plastikowych parasoli. Jeśli chcesz dostosować / opracować produkty do formowania części z tworzyw sztucznych do parasoli, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

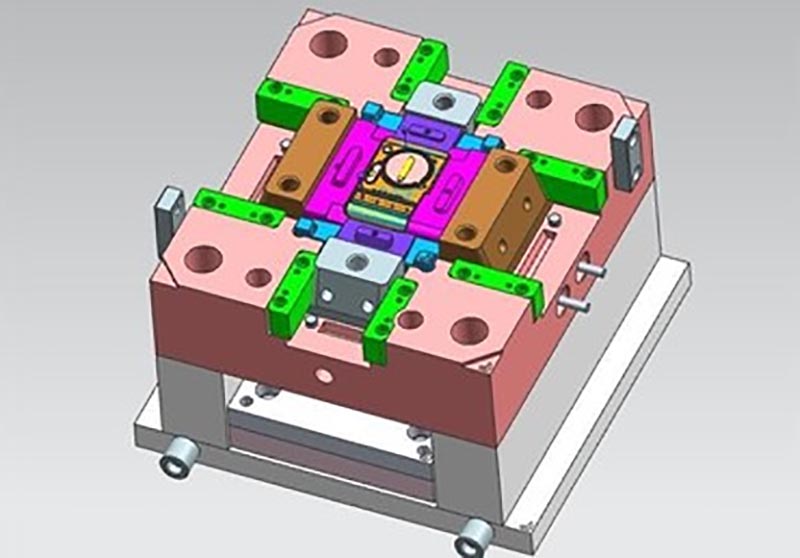
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części z tworzyw sztucznych do parasoli, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.