Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części karoserii Aoto
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
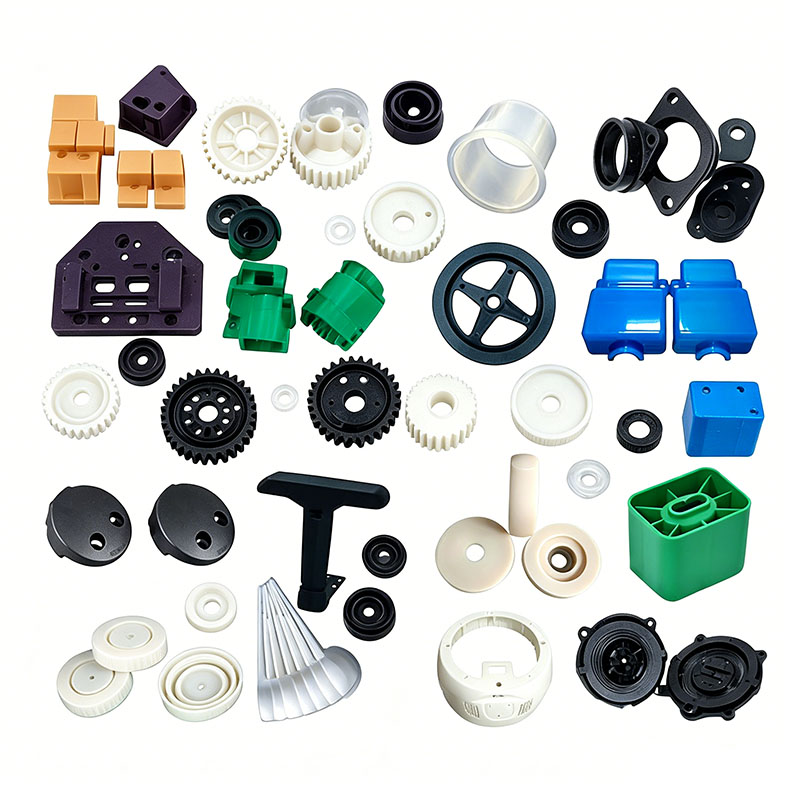
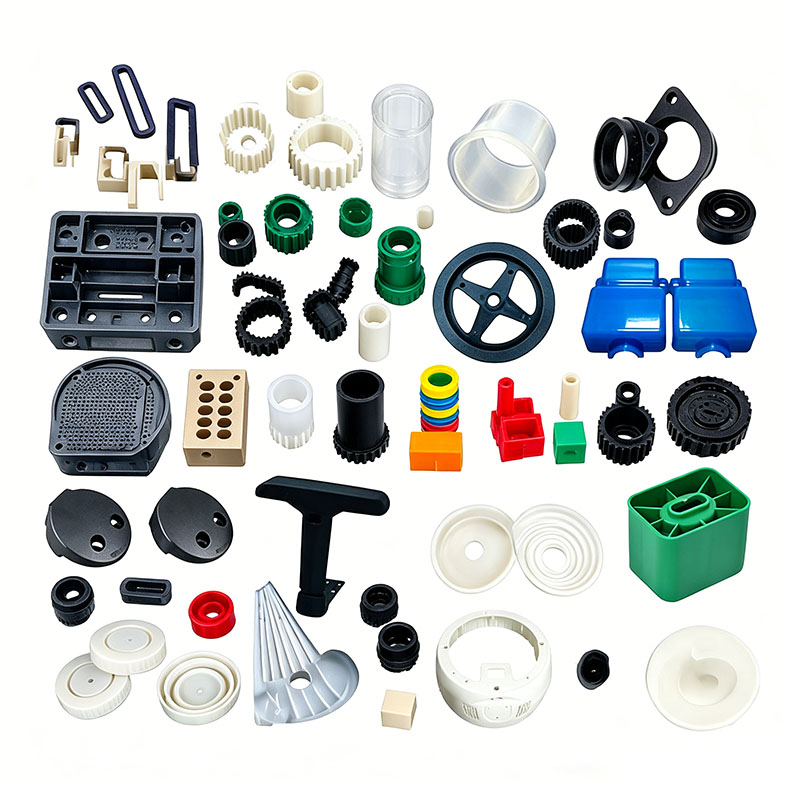
Formowanie plastikowych części karoserii Aoto
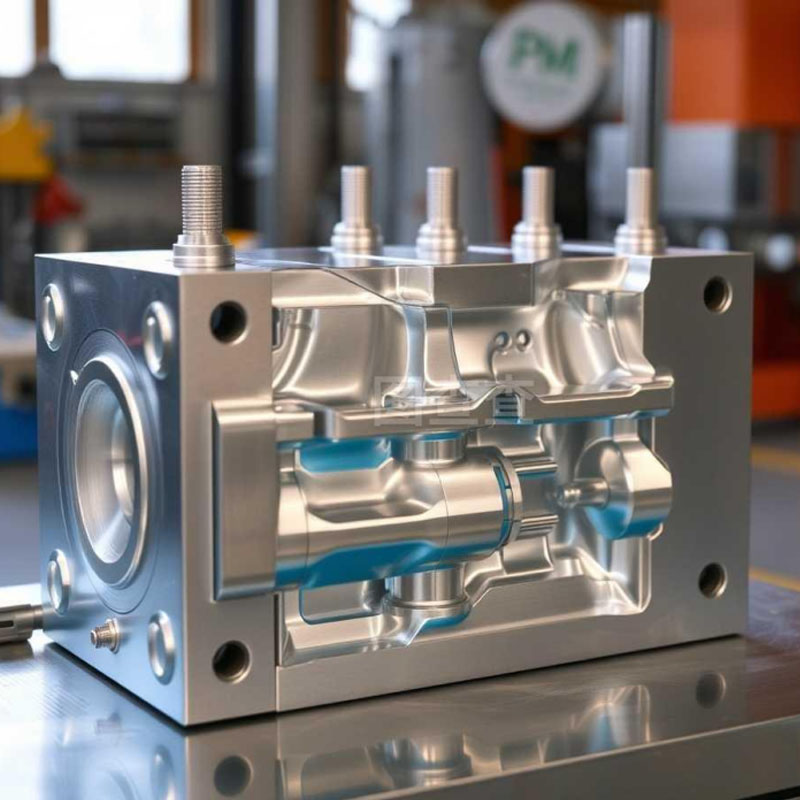
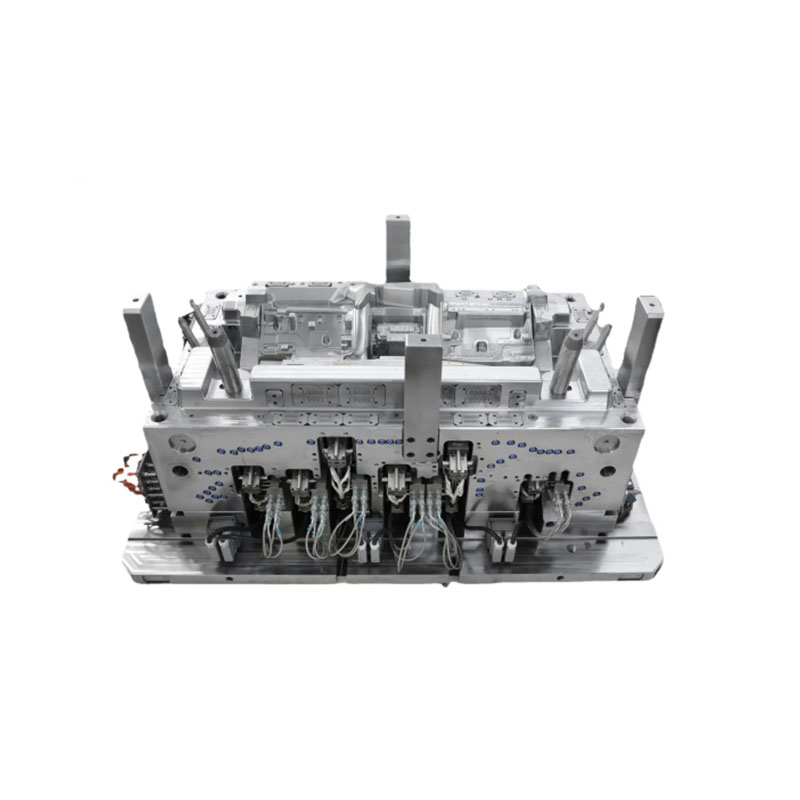
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części karoserii samochodów Aoto. Świadczymy profesjonalne usługi w zakresie formowania plastikowych części karoserii samochodów Aoto i jesteśmy profesjonalnym producentem formowania plastikowych części karoserii Aoto. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części karoserii samochodów Aoto, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem plastikowych części karoserii samochodów Aoto, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania plastikowych części karoserii samochodów Aoto, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania plastikowych części karoserii samochodów Aoto możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
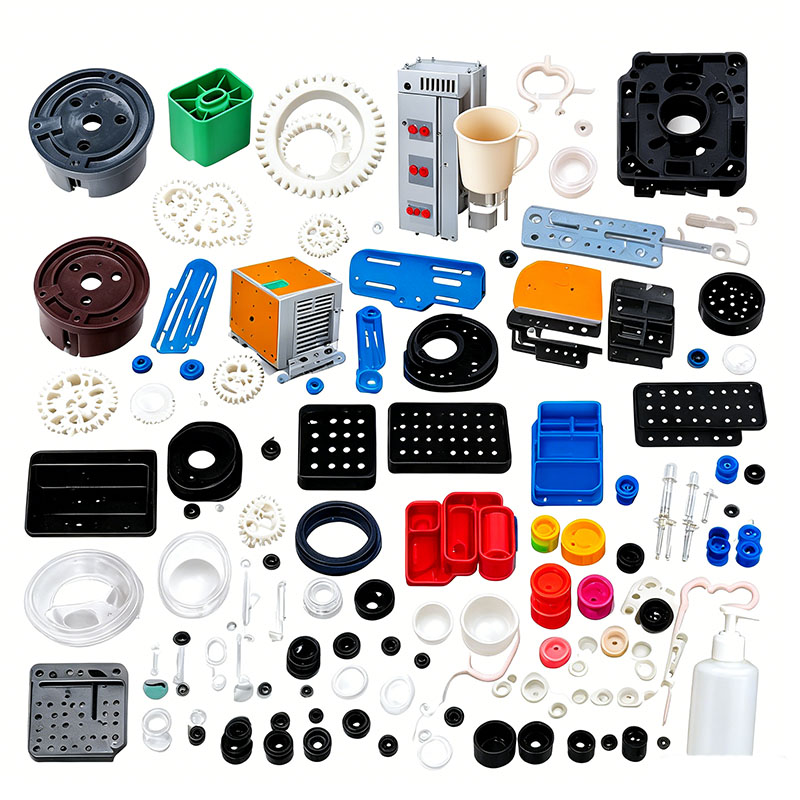
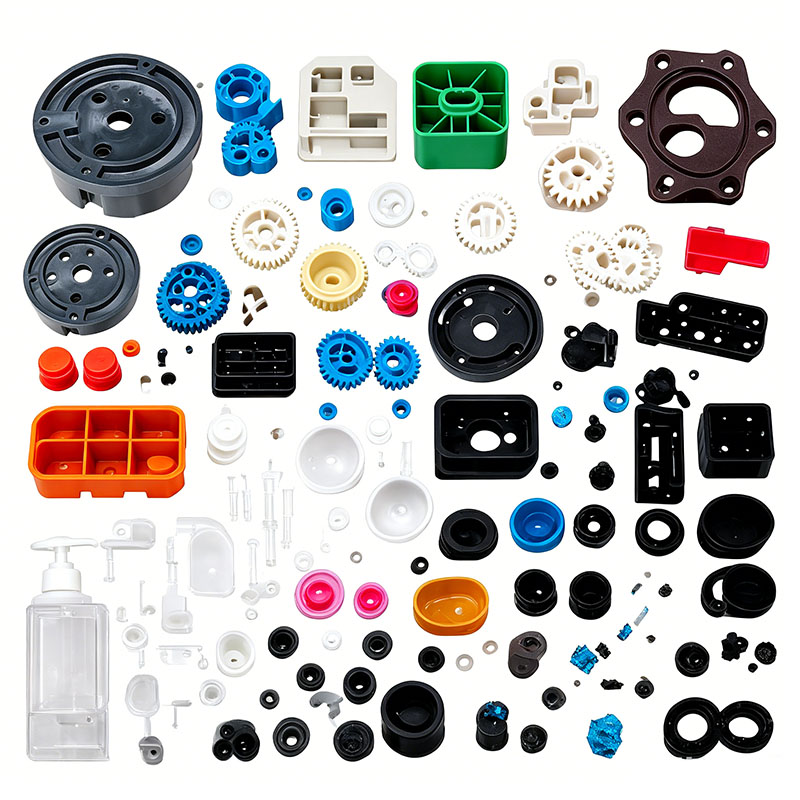
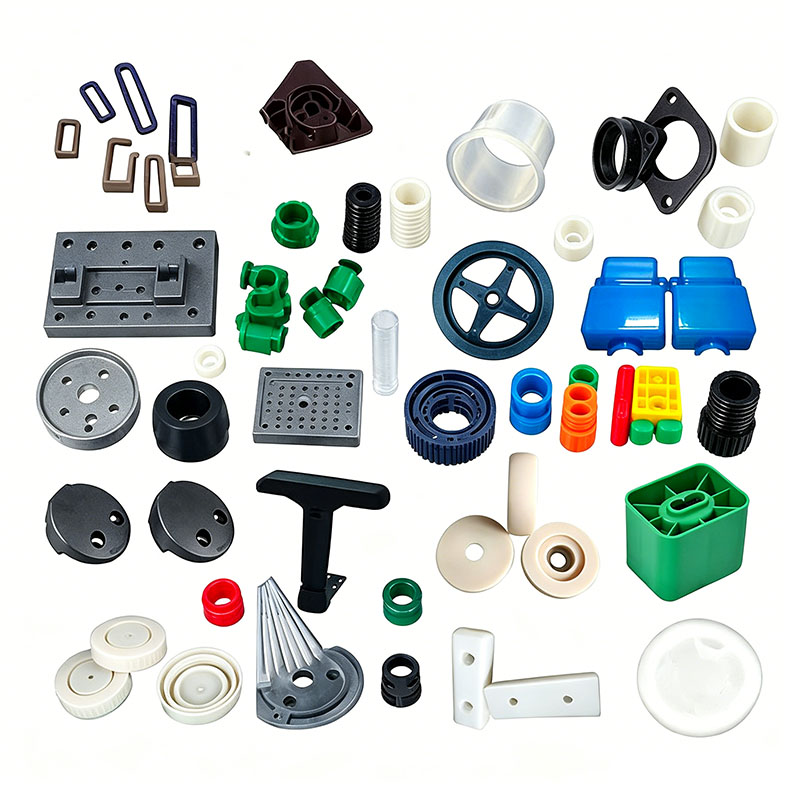
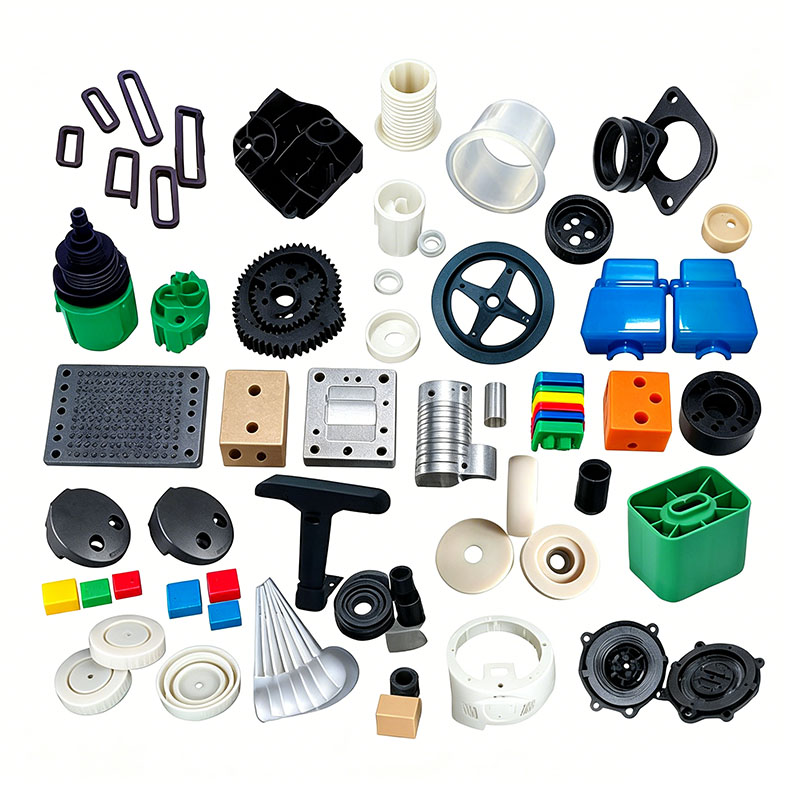
Elementy plastikowe do pojazdów elektrycznych można podzielić na trzy kategorie: zewnętrzne panele nadwozia, funkcjonalne części konstrukcyjne i elektryczne elementy zabezpieczające. Przykładami są przednie i tylne osłony, przednie osłony, błotniki, osłony przestrzeni na nogi, obudowy przedziałów akumulatorów, obudowy przyrządów, wsporniki świateł, osłony przewodów i schowki. Produkty te są narażone na długotrwałe działanie czynników zewnętrznych (światło słoneczne, deszcz i wahania temperatury), a także ciągłe wibracje i uderzenia kamieni podczas pracy. Dodatkowo akumulatory i elektroniczne elementy sterujące wymagają izolacji elektrycznej i ognioodporności; części zewnętrzne muszą wytrzymywać malowanie bez pękania i żółknięcia (odporność na warunki atmosferyczne); i części nośne muszą być odporne na uderzenia bez deformacji. Typowe surowce obejmują ASA i ABS/PC do części zewnętrznych odpornych na warunki atmosferyczne; modyfikowany PP i PP wzmocniony włóknem szklanym na elementy nośne konstrukcji; PC do przezroczystych obudów oświetleniowych; oraz trudnopalny ABS do osłon elektronicznych. Kluczowe punkty kontroli formowania skupiają się na odporności na warunki atmosferyczne i zapobieganiu pęknięciom, niskim naprężeniom wewnętrznym, stabilności wymiarowej, niskiej emisji LZO i niezawodnej ognioodporności, jak opisano szczegółowo poniżej.
I. Wybór surowców i obróbka wstępna
Klasyfikacja surowców i zarządzanie przemiałami
Części odsłonięte, takie jak nadwozie pojazdu i błotniki, wykorzystują dziewiczy ASA lub ABS/PC, z dozwoloną tylko niewielką ilością (≤10%) czystego przemiału tego samego materiału. Stosowanie przemiału jest surowo zabronione w przypadku przedziałów akumulatorów, części nośnych połączonych z ramą i trudnopalnych obudów elektrycznych; przemiał może zmniejszyć udarność i zagrozić systemom zmniejszającym palność, prowadząc do pęknięć pod wpływem uderzenia i ryzyka zwarcia lub pożaru.
Mieszanki materiałów zawierają przedmieszki odporne na promieniowanie UV i warunki atmosferyczne oraz przyjazne dla środowiska środki zapobiegające przyleganiu do pleśni o niskiej migracji, aby zminimalizować wykwity na powierzchni zewnętrznej i nieprzyjemne zapachy we wnętrzu. Materiały trudnopalne i wzmocnione włóknem szklanym są mieszane i przechowywane w oddzielnych silosach; mieszanie ze standardowym PP lub ABS jest zabronione, aby zapobiec pogorszeniu wydajności. Materiały modyfikowane włóknem szklanym poddawane są mieszaniu przy niskiej prędkości, aby zapobiec pękaniu włókien, co w przeciwnym razie zmniejszyłoby wytrzymałość i spowodowałoby odsłonięcie włókien powierzchniowych.
Surowe standardy suszenia i osuszania
ASA, ABS/PC i PC są bardzo wrażliwe na wchłanianie wilgoci; śladowe ilości wilgoci mogą powodować „srebrne smugi” i wewnętrzne mikropory, co prowadzi do defektów lakieru (takich jak pękanie) i kruchości pod wpływem uderzenia. Materiały ASA i ABS+PC suszy się gorącym powietrzem w temperaturze 85°C przez 4 godziny; Obudowy lamp PC poddawane są suszeniu z odwilżaniem w temperaturze 110°C przez 4–6 godzin. Zmodyfikowany PP ma wyjątkowo niską absorpcję wody; Wilgoć powierzchniowa jest usuwana poprzez suszenie w temperaturze 60°C przez zaledwie 1 godzinę w porze deszczowej. Po wyschnięciu surowce transportowane są uszczelnionymi rurociągami, aby zapobiec ponownemu wchłanianiu wilgoci warsztatowej.
II. Kluczowe punkty dotyczące projektowania form i uruchamiania maszyn
Obudowy pojazdów elektrycznych (EV) to zazwyczaj wielkopowierzchniowe, cienkościenne części (o grubości 1,8–2,5 mm), posiadające wewnętrzne żebra i występy montażowe o grubości ścianek 3–6 mm. Ta znacząca różnica w grubości sprawia, że są one podatne na zapadnięcia się i wypaczenia; dlatego projekt formy koncentruje się na zrównoważonym chłodzeniu, odpowiednim odpowietrzaniu i zrównoważonym wyrzucaniu.
Stal formowa i optymalizacja konstrukcyjna
Wnęki na części kosmetyczne wykonano ze stali o lustrzanym wykończeniu S136, która po polerowaniu zapewnia powierzchnię wolną od zarysowań i wgłębień, odpowiednią do procesów malowania. Wgłębienia w częściach wzmocnionych włóknem szklanym lub uniepalnionych poddawane są azotowaniu integralnemu, aby zapobiec erozji powodowanej przez wypełniacze i przedłużyć żywotność. Wszystkie narożniki posiadają promienie (zaokrąglenia typu R), które eliminują koncentrację naprężeń i zapobiegają pęknięciom powodowanym przez cykle termiczne lub wibracje. Wysoce precyzyjna obróbka linii podziału minimalizuje drobne wypływki, zapobiegając zagrożeniom montażowym (takim jak przytrzaśnięte palce) i nadmiernym szczelinom.
Zrównoważony układ chłodzenia (kluczowy dla zapobiegania wypaczeniom)
Panele ochronne i obudowy przednie wykorzystują symetryczne, dopasowane kanały chłodzące, które owijają się wokół części, podczas gdy grubościenne występy zawierają wewnętrzne spiralne rdzenie chłodzące, aby zminimalizować różnice temperatur pomiędzy grubymi i cienkimi sekcjami. Temperatury formy są kontrolowane według strefy: 55–65°C dla części zewnętrznych ASA; 70–80°C dla części ABS/PC; i 30–45°C dla modyfikowanych części PP. Nadmierne temperatury formy PP prowadzą do zwiększonego skurczu krystalizacyjnego i nierównych szczelin montażowych, natomiast zbyt niskie temperatury powodują wysokie naprężenia wewnętrzne szczątkowe, powodując powolne odkształcenia i odkształcenia podczas użytkowania na zewnątrz.
Wentylacja i zrównoważony wyrzut
Obudowy wielkopowierzchniowe wymagają długich ścieżek przepływu stopionego materiału. Wzdłuż długich boków linii podziału, przy liniach spawania i na końcach żeber wykonano ciągłe szczeliny odpowietrzające (głębokość 0,012–0,015 mm), aby szybko odprowadzić gazy rozkładu, zapobiegając w ten sposób przypaleniu i zapewniając odpowiednią wytrzymałość linii spawu. W przypadku dużych części stosuje się zrównoważony system wyrzutnika łączący wiele kołków wypychaczy i bloków wypychaczy, aby zapobiec miejscowemu wybieleniu pod wpływem naprężeń lub deformacji obudowy; dla smukłych elementów błotników dodano pomocnicze bloki wyrzutników.
Protokoły instalacji i konfiguracji formy
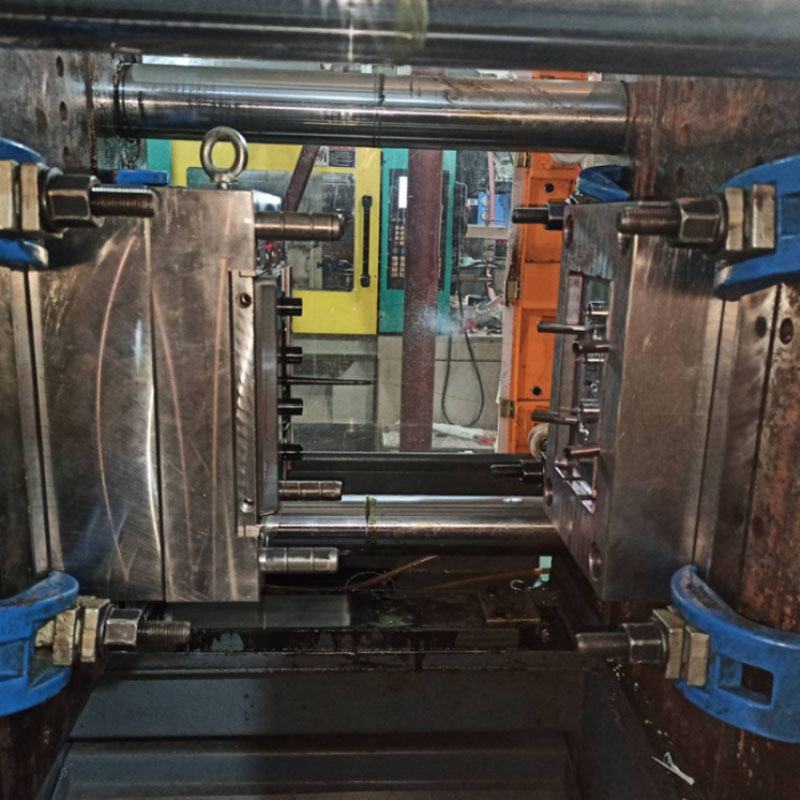
Duże formy do karoserii łączone są z wtryskarkami 500T–1200T; Płyty mocujące muszą być dokręcone równomiernie, aby wytrzymać siły wtrysku pod wysokim ciśnieniem i zapobiec otwarciu formy lub tworzeniu się wypływek. Obwody wodne są wyposażone w czujniki przepływu, które sprawdzają, czy każda linia jest wolna od zatorów i nieszczelności. Niskociśnieniowe zabezpieczenie formy jest skalibrowane tak, aby uruchamiało automatyczne otwarcie w przypadku wykrycia pozostałości zalewu, chroniąc w ten sposób kosztowną wnękę formy. Przed wyprodukowaniem części ognioodpornych lufa jest dokładnie czyszczona w celu usunięcia wszelkich pozostałości niekompatybilnych tworzyw sztucznych.
III. Kluczowe punkty kontrolne w procesie formowania wtryskowego
Rdzeń procesu: Napełnianie etapowe o niskim ścinaniu, dwustopniowe utrzymywanie pod niskim ciśnieniem i odpowiednie, zrównoważone chłodzenie w celu zminimalizowania naprężeń wewnętrznych i zwiększenia odporności na uderzenia zewnętrzne i odporności na warunki atmosferyczne.
Strefowa kontrola temperatury beczki
Korpusy ASA: 175–205°C (dysza ≤210°C); nadmierne ciepło powoduje degradację dodatków odpornych na promieniowanie UV, prowadząc do przyszłego żółknięcia.
Obudowy przyrządów ABS/PC: 190–250°C (maks. 260°C); przegrzanie uwalnia substancje lotne, powodując silny zapach we wnętrzu pojazdu.
Komory baterii ze zmodyfikowanego PP: 190–220°C; ognioodporne obudowy sterowników elektronicznych ABS: ≤225°C (nadmierne ciepło negatywnie wpływa na działanie układu zmniejszającego palność).
Etapowe napełnianie ze zmienną prędkością
Duże panele ochronne wykorzystują trzystopniowy profil prędkości: buforowanie przy niskiej prędkości na bramce, prędkość średnia do wysokiej dla pośredniej fazy napełniania oraz zmniejszona prędkość do odpowietrzania odległych linii spawania, aby zminimalizować naprężenia wewnętrzne wywołane ścinaniem. Części wzmocnione włóknem szklanym są formowane przy średnich i niskich prędkościach, aby złagodzić defekty związane z „pływaniem włókien”. Ciśnienie wtrysku jest ustawione na 90–120 barów; niewystarczające ciśnienie powoduje słabe linie spoin podatne na pękanie w wyniku wibracji pojazdu, podczas gdy nadmierne ciśnienie powoduje wypływ i akumulację naprężeń wewnętrznych, co prowadzi do pękania podczas cykli termicznych.
Dwustopniowe ciśnienie trzymania
PP i PP wzmocniony włóknem szklanym to materiały półkrystaliczne o wysokim współczynniku skurczu; dlatego też zastosowano dwustopniowy profil docisku, aby zapewnić odpowiednią kompensację materiału. Czasy trzymania ustalono na 6–10 sekund dla cienkościennych części kosmetycznych i 15–20 sekund dla grubościennych wsporników komory baterii, aby wyeliminować zapadnięcia powierzchni; utrzymywanie i plastyfikacja materiału zachodzą jednocześnie, aby skrócić cykl formowania.
Protokoły chłodzenia i usuwania części
Czas chłodzenia oblicza się na 3–5 sekund na 1 mm grubości ścianki (np. 9–14 sekund dla obudowy o grubości 2 mm). Niewystarczające chłodzenie pogarsza płaskość części po wyjęciu z formy, co prowadzi do ciągłego skurczu i deformacji podczas przechowywania lub użytkowania na zewnątrz, co powoduje niewspółosiowość podczas montażu pojazdu. Otwieranie i wyrzucanie formy odbywa się przy niskich, stałych prędkościach; ramię robota obsługuje usuwanie części, a ręczny kontakt z powierzchniami kosmetycznymi jest surowo zabroniony, aby zapobiec wpływowi zanieczyszczenia olejem na przyczepność farby. Po usunięciu części układa się płasko na uchwytach; Zabronione jest układanie w stosy lub ściskanie gorących obudów.
IV. Obróbka końcowa: kształtowanie i odprężanie
Precyzyjne przycinanie zadziorów bramowych
Duże bramy zimnokanałowe są usuwane płynnie za pomocą przecinarek hydraulicznych, natomiast drobna wypływka na linii podziału jest szlifowana za pomocą pneumatycznych precyzyjnych głowic szlifierskich. Diamentowe głowice szlifierskie są stosowane do sztywnych części wzmocnionych włóknem szklanym, aby zapewnić szczelny montaż bez zadziorów i zapobiec pęknięciom wywołanym naprężeniami powodowanymi przez wibracje pojazdu.
Wyżarzanie w celu odprężenia (obowiązkowe w przypadku części malowanych)
Wszystkie obudowy ASA i ABS/PC przeznaczone do malowania lub wypalania poddawane są wyżarzeniu w stałej temperaturze w piecu w temperaturze 60–70°C przez 2–3 godziny. Powolne chłodzenie uwalnia naprężenia wewnętrzne, zapobiegając pęknięciom podczas procesu malowania/wypalania lub w wyniku wahań temperatury zewnętrznej. Lekko wypaczone osłony i błotniki poddawane są kształtowaniu termicznemu w niskiej temperaturze w specjalnych metalowych elementach, aby zapewnić jednolite szczeliny w pojeździe.
Wstępna obróbka powierzchni
Pomalowane części poddawane są elektrostatycznemu odpylaniu i odtłuszczaniu plazmowemu w celu wyeliminowania pozostałości środka antyadhezyjnego i zwiększenia przyczepności powłoki lakierniczej. Przezroczyste obudowy lamp PC są utwardzane promieniami UV, aby były odporne na zarysowania spowodowane kamieniami. Elektryczne elementy sterujące zmniejszające palność przed zatwierdzeniem do składowania przechodzą losowe pobieranie próbek do celów izolacji i testów ognioodporności.
Jesteśmy producentem form plastikowych części karoserii samochodów Aoto, zapewniającym wysokiej jakości produkcję formowania plastikowych części karoserii Aoto. Jeśli chcesz dostosowywać/rozwijać produkty do formowania plastikowych części karoserii Aoto, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

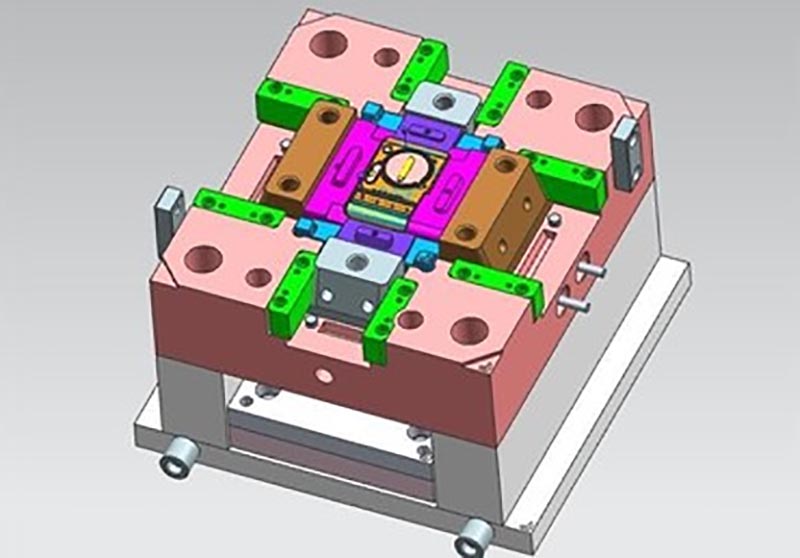
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Odlewnictwo plastikowych części nadwozia samochodu Aoto, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.