Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Komputerowe formowanie części z tworzyw sztucznych
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
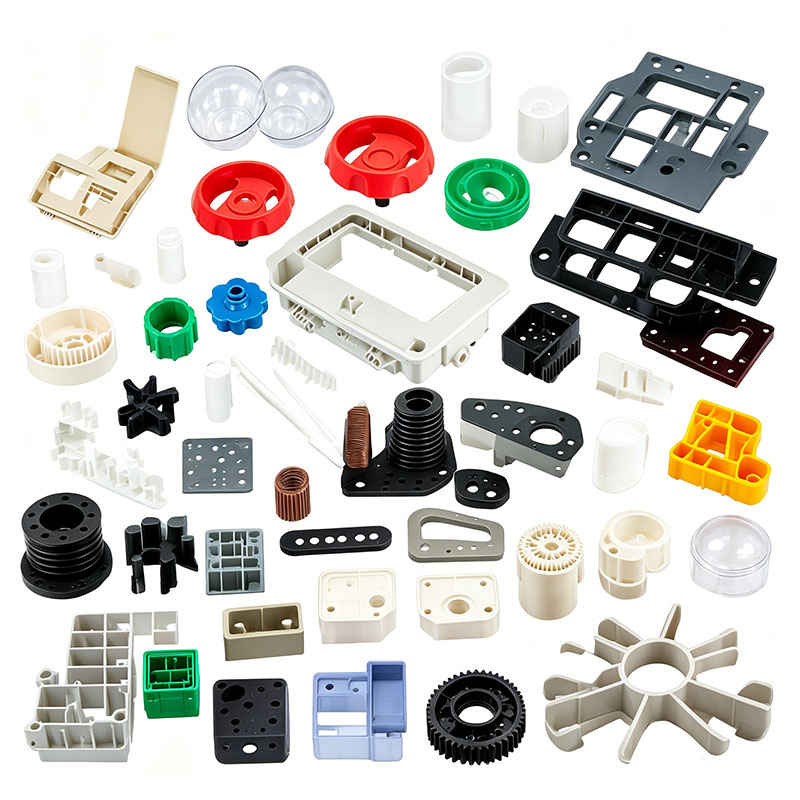
Komputerowe formowanie części z tworzyw sztucznych
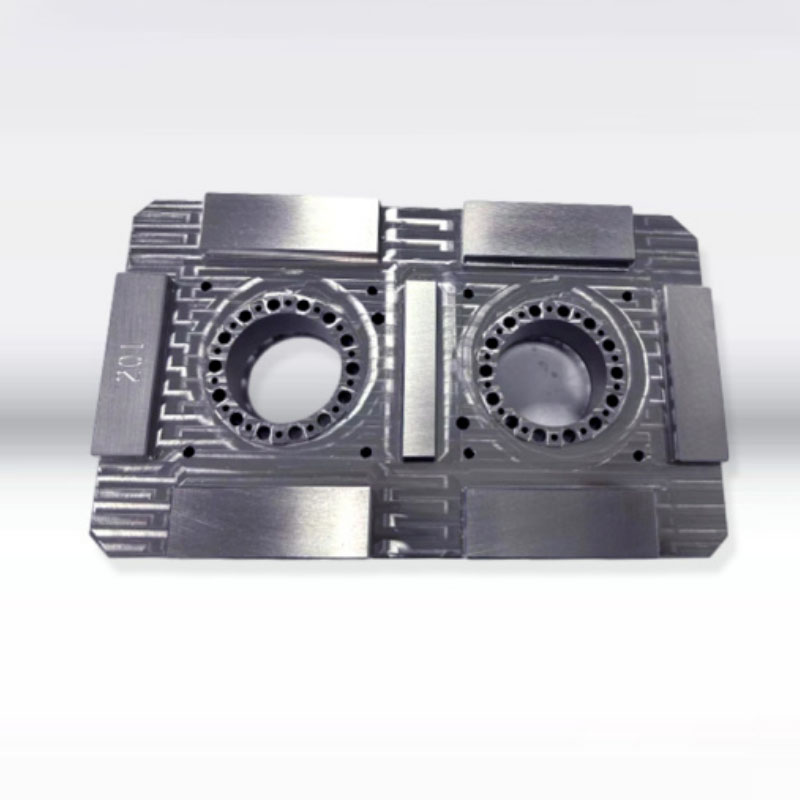
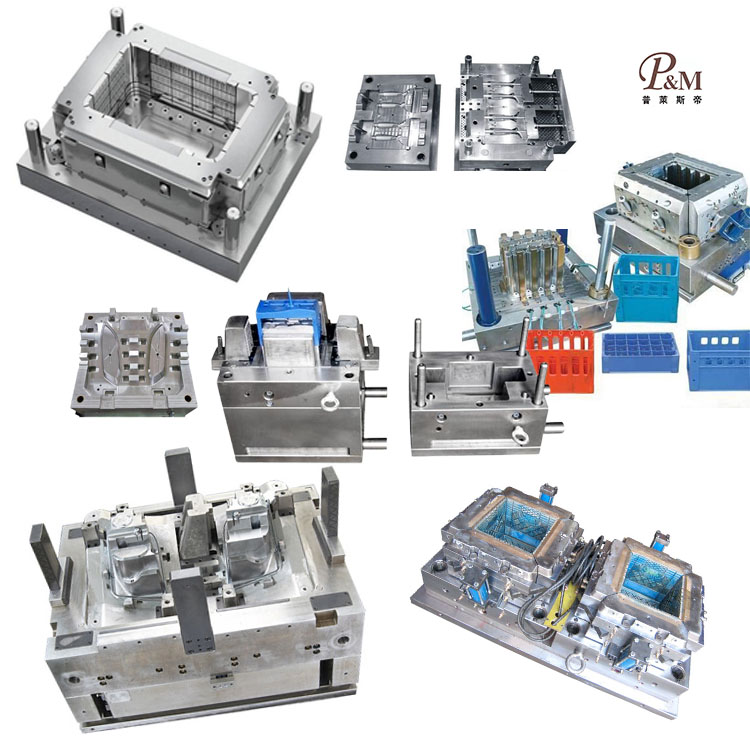
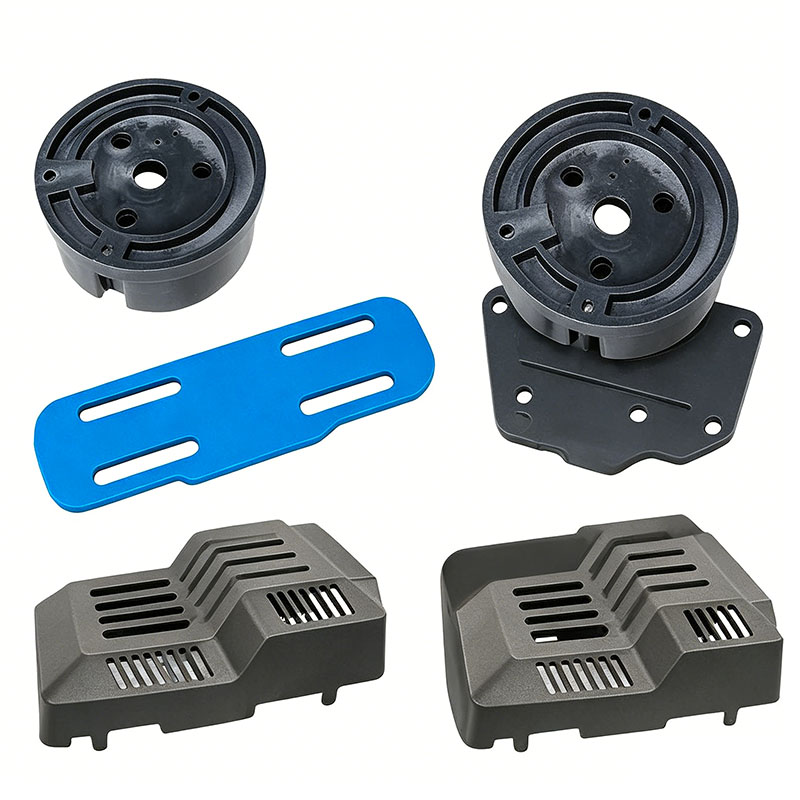
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie komputerowych części z tworzyw sztucznych. Świadczymy profesjonalne usługi w zakresie formowania plastikowych części komputerowych i jesteśmy profesjonalnym producentem formowania plastikowych części komputerowych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania komputerowych części z tworzyw sztucznych, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z komputerowym formowaniem części z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości spersonalizowane produkty do formowania części z tworzyw sztucznych do komputerów, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania komputerowych części z tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
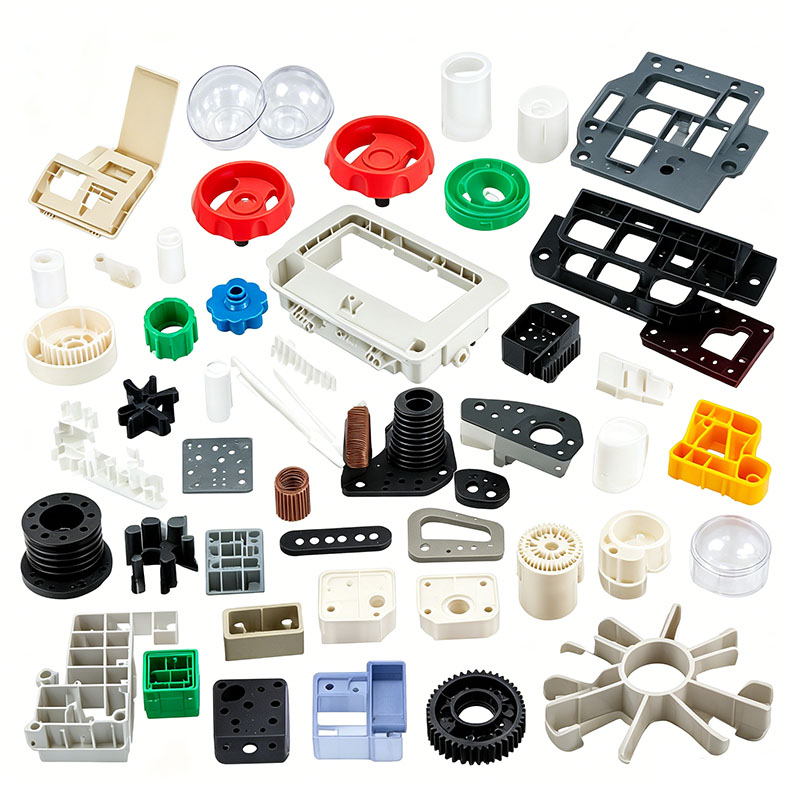
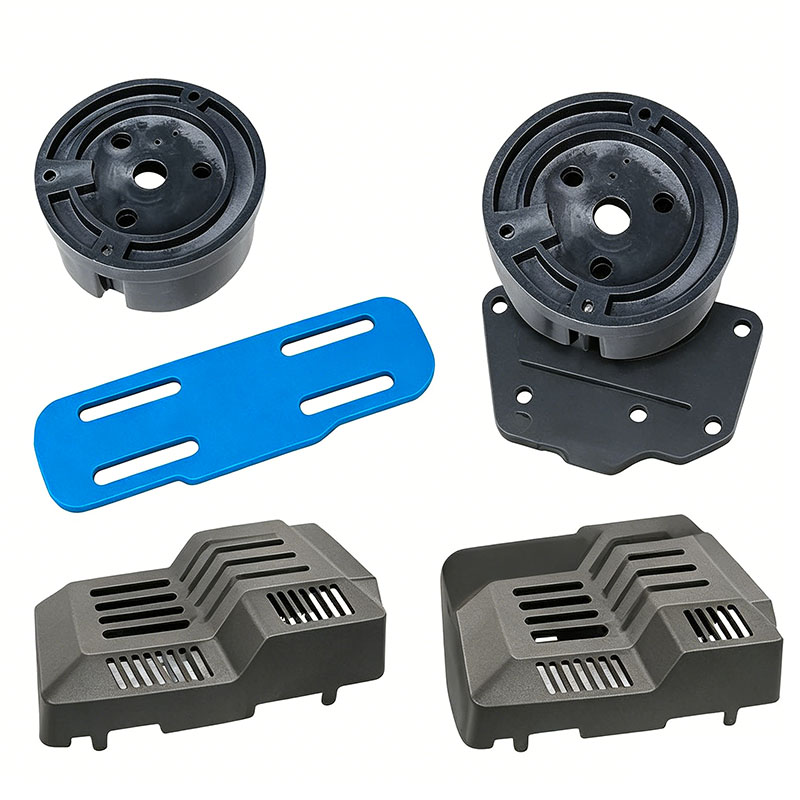
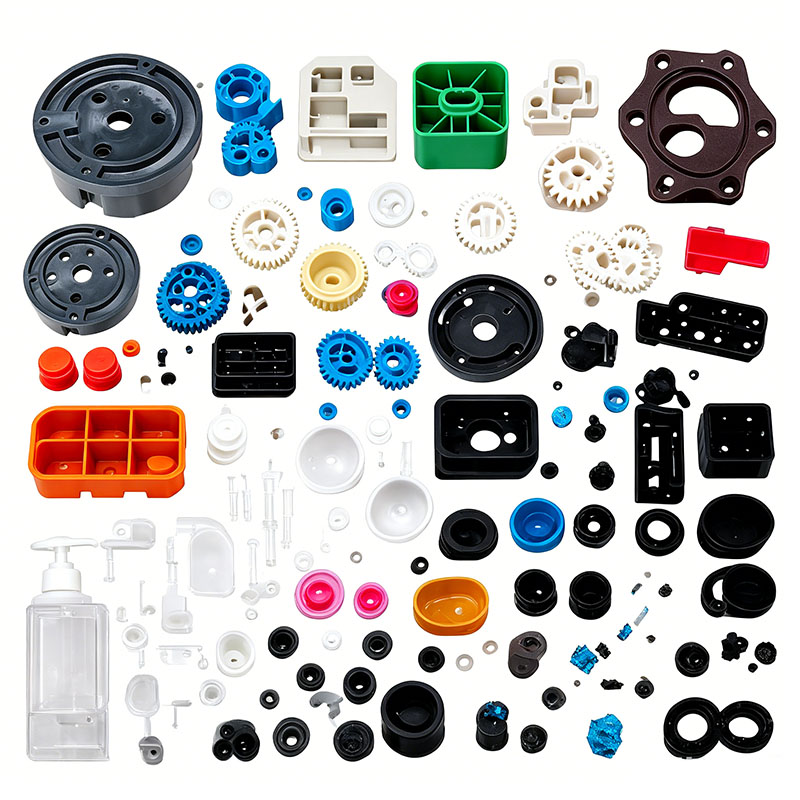
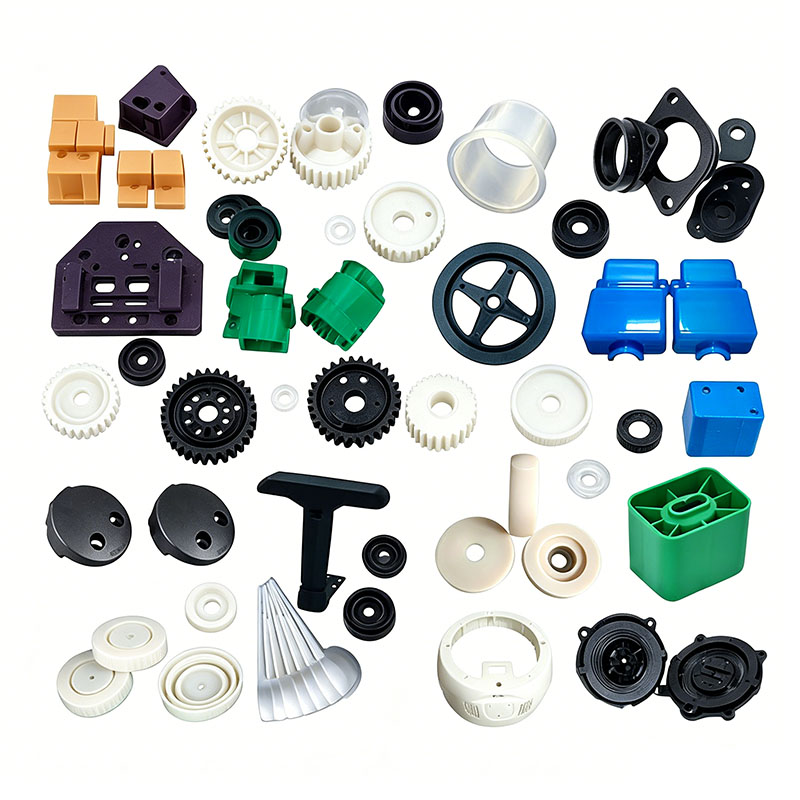
Plastikowe komponenty komputerów — w tym osłony laptopów A/B/C/D, obudowy monitorów, panele obudowy, nakładki na klawisze klawiatur, ramy wentylatorów chłodzących, osłony portów, obudowy akumulatorów, wsporniki kart graficznych i tacki na dyski twarde — dzielą się na cztery kategorie: części estetyczne/dekoracyjne, części konstrukcyjne nośne, części odporne na ciepło/zarządzające temperaturą i precyzyjne komponenty elektroniczne. Produkty te są przeznaczone do długotrwałego użytku w pomieszczeniach zamkniętych, wymagających lekkiej, cienkościennej konstrukcji, bardzo precyzyjnego montażu, niskich naprężeń wewnętrznych, niskiego poziomu zapachu, odporności na upadki oraz izolacji elektrycznej/ognioodporności; dodatkowo niektóre elementy termiczne muszą wytrzymywać długotrwałe wysokie temperatury, a obudowy akumulatorów muszą spełniać normy przeciwwybuchowe i udarowe. Główne materiały obejmują ABS, stopy ABS + PC, PC wzmocniony włóknem szklanym, PP, POM i HIPS o dużej sztywności. Procesy formowania skupiają się na pięciu kluczowych wskaźnikach wydajności: estetyce pozbawionej defektów, precyzji wymiarowej, niskim naprężeniu (aby zapobiec pękaniu), stabilnej ognioodporności i odporności na ciepło (aby zapobiec odkształceniom). Kluczowe kwestie związane z formowaniem są systematycznie uwzględniane w odniesieniu do wstępnej obróbki surowców, projektowania form, procesów formowania wtryskowego, przetwarzania końcowego i zapobiegania defektom.
I. Dobór surowców i obróbka wstępna do formowania
1. Klasyfikacja i dopasowywanie materiałów
Obudowy laptopów i ramki monitorów: stopy ABS + PC (wysoka odporność na uderzenia, odporność na ciepło i możliwość malowania/anodowania; zapewniają, że cienkościenne obudowy nie stają się kruche i pęknięte).
Obudowy podwozia i osłony dekoracyjne: ABS o wysokim połysku i modyfikowane HIPS (doskonały formowany połysk i umiarkowany koszt).
Obudowy akumulatorów, wsporniki kart graficznych i kieszenie na dyski twarde: PC trudnopalny i komputer PC wzmocniony włóknem szklanym (ognioodporność V-0, odporność na zgniatanie i przeciwwybuchowość).
Ramy wentylatorów chłodzących i osłony wylotów powietrza: Odporny na ciepło modyfikowany PP (odporny na odkształcenia podczas długotrwałego narażenia na wysokie temperatury).
Nakładki na klawisze i precyzyjne klipsy przesuwne: POM i wysokoudarowy ABS (odporność na zużycie i odporność na wybielanie pod wpływem wielokrotnego prasowania).
Ścisła kontrola recyklingu materiałów: stosowanie przemiału (kruszonego materiału pochodzącego z recyklingu) jest zabronione w estetycznych obudowach laptopów i trudnopalnych obudowach akumulatorów, ponieważ materiał pochodzący z recyklingu zmniejsza udarność i zagraża systemom zmniejszającym palność; w przypadku standardowych części dekoracyjnych podwozia dodatek złomu wlewowego (wlewki) jest ograniczony do ≤10%, a materiały muszą być tego samego rodzaju, rozdrobnione i przesiane przed zmieszaniem. Podczas mieszania materiałów należy stosować ekologiczne przedmieszki o niskiej zawartości LZO i środki zapobiegające przyleganiu do pleśni o niskiej migracji, aby zapobiec tworzeniu się nieprzyjemnych zapachów w zamkniętym środowisku podwozia; przechowuj oddzielnie włókno szklane i materiały ognioodporne i nie mieszaj ich ze standardowym ABS, aby uniknąć pogorszenia wydajności.
2. Protokoły mieszania materiałów
Użyć szczelnego, wolnoobrotowego mieszalnika pracującego przy 260–300 obr/min przez czas mieszania 6–10 minut. Surowo zabraniaj szybkiego i długotrwałego mieszania komputerów PC wzmocnionych włóknem szklanym, aby zapobiec pękaniu włókien i zmniejszeniu sztywności obudowy; mieszanie części kosmetycznych należy przeprowadzać w całkowicie zamkniętym środowisku, aby zminimalizować przywieranie pyłu, które może powodować wżery na powierzchni. Przechowuj materiały o różnych kodach kolorystycznych i klasach ognioodpornych/niepalnych w oddzielnych strefach, aby wyeliminować defekty partii spowodowane pomieszaniem materiałów.
3. Obowiązkowe standardy suszenia i osuszania
ABS, PC i ABS+PC są wysoce higroskopijne; śladowe ilości wilgoci mogą powodować „srebrne smugi” i wewnętrzne mikropustki, co prowadzi do pęknięć wzdłuż tych pustych przestrzeni podczas testów upadku i pogarszania odporności na ciśnienie elementów zmniejszających palność.
Obudowy ABS+PC: Osuszać/suszyć w temperaturze 90°C przez 4–6 godzin; utrzymuj wilgotność poniżej 0,04%.
Obudowy akumulatorów PC trudnopalne: Osuszać w stałej temperaturze 110°C przez 5 godzin; ponownie wysuszyć surowce, jeśli maszyna nie jest używana przez ponad 1 godzinę.
Standardowe części podwozia ABS: Suszyć gorącym powietrzem w temperaturze 80°C przez 3 godziny.
PP i POM charakteryzują się wyjątkowo niskim współczynnikiem absorpcji wody; suszyć w temperaturze 60°C przez 1 godzinę wyłącznie w porze deszczowej, aby usunąć wilgoć z powierzchni. Po wyschnięciu surowce należy transportować do maszyny za pomocą szczelnych lejów, aby zapobiec ponownemu wchłanianiu wilgoci warsztatowej.
II. Kluczowe punkty dotyczące projektowania form i konfiguracji maszyn
Oferta komputerowych części z tworzyw sztucznych obejmuje zarówno ultracienkie obudowy o dużej powierzchni, jak i precyzyjne, małe części z wieloma wnękami; konstrukcja formy koncentruje się na polerowaniu lustrzanym, zrównoważonym chłodzeniu, zrównoważonym wyrzucaniu i niezależnym odpowietrzaniu. **Wybór stali formierskiej**
Na wnęki obudów notebooków i monitorów wybierana jest stal odporna na korozję S136 lub STAVAX z lustrzanym wykończeniem; pozwala to uzyskać lustrzany połysk – wolny od zadrapań i wżerów – spełniający wymagania dotyczące powlekania natryskowego i wykończeń teksturowanych. Wnęki na PC wzmocnione włóknem szklanym i elementy uniepalnione poddawane są kompleksowej obróbce azotowania, aby wytrzymać zużycie ścierne powodowane przez włókna szklane i dodatki zmniejszające palność. Do produkcji nasadek klawiszy i małych elementów zatrzaskowych używa się wstępnie hartowanej stali 718H. Wszystkie narożniki mają zaokrąglone promienie (zaokrąglenia R), aby wyeliminować koncentrację naprężeń i zapobiec pęknięciom podczas testów upuszczania.
**Zrównoważony układ chłodzenia (klucz do kontrolowania wypaczeń i dryftu wymiarowego)**
Obudowa notebooka ma grubość ścianek zaledwie 1,2–1,8 mm, natomiast wewnętrzne żebra i wypustki montażowe mają grubość 3–5 mm; ta rozbieżność łatwo prowadzi do nierównomiernego skurczu i nadmiernych szczelin montażowych. Forma wykorzystuje konforemne kanały chłodzące ze spiralnymi rdzeniami chłodzącymi osadzonymi w grubościennych występach, a obwody chłodzące po lewej i prawej stronie obudowy są idealnie symetryczne. Temperatury formy są precyzyjnie kontrolowane według stref: 70–80°C dla obudów ABS+PC, 50–60°C dla obudów ABS i 80–90°C dla trudnopalnych części PC wzmocnionych włóknem szklanym. Wysokie temperatury formy zmniejszają molekularne naprężenia ścinające, zapobiegając pęknięciom po nałożeniu powłoki.
**Zoptymalizowana wentylacja i zrównoważony wyrzut**
Ze względu na długie drogi przepływu stopu w obudowach wielkopowierzchniowych, wzdłuż obwodu linii podziału wycięto ciągłe kanały odpowietrzające (o głębokości 0,012 mm), a na liniach spawów i w dystalnych punktach wypełnienia umieszczono dodatkowe wkładki odpowietrzające, aby zapobiec przypaleniu i niewystarczającej wytrzymałości spoiny. W przypadku ultracienkich obudów notebooków zrównoważony system wyrzutnika łączący wiele kołków wypychaczy i bloków wypychaczy zapewnia jednolitą siłę, eliminując ślady naprężeń („wybielenia”) i zlokalizowane wgłębienia. W wielogniazdowych formach nasadek klawiszy każda wnęka jest niezależnie wentylowana, aby zapobiec krótkim strzałom i błyskowi.
**Standardy dotyczące instalacji i obsługi formy**
Formy do dużych obudów notebooków są łączone z wtryskarkami 500T–900T; płyty mocujące są równomiernie dokręcone, aby zapobiec otwarciu formy (oddychaniu formy) i tworzeniu się wypływek podczas wtryskiwania pod wysokim ciśnieniem. Zainstalować czujniki przepływu wody w obwodach chłodzenia, aby zapewnić niezakłócony przepływ; skalibrować niskociśnieniowe zabezpieczenie przed zamknięciem formy, aby zapobiec uszkodzeniu przez pozostałości materiału wlewowego wnęki formy o lustrzanym wykończeniu; dokładnie wyczyść lufę przed obróbką ognioodpornego PC, aby usunąć pozostałości innych tworzyw sztucznych.
III. Kluczowe punkty kontroli procesu formowania wtryskowego
Podstawowa strategia procesu: delikatne napełnianie z niskim poziomem ścinania, dwustopniowe stopniowane utrzymywanie pod niskim ciśnieniem oraz wystarczające, zrównoważone chłodzenie, aby zminimalizować naprężenia wewnętrzne i zapewnić stabilność wymiarową i odporność na upadek cienkościennych obudów.
Precyzyjna, strefowa kontrola temperatury beczki
Obudowy do laptopów ABS+PC: 190–250°C (dysza ≤ 260°C); nadmierne ciepło powoduje degradację materiału i znacznie zmniejsza odporność na uderzenia.
Obudowy ognioodporne do akumulatorów PC: 260–290°C (górna granica ≤ 300°C); wysokie temperatury mogą zagrozić systemowi zmniejszające palność.
Panele podwozia ABS: 170–200°C.
Nasadki klawiszy POM: 180–210°C; nadmierne ciepło prowadzi do rozkładu i uwolnienia drażniących gazów.
Strefowy proces napełniania ze zmienną prędkością
W ultracienkich obudowach laptopów zastosowano trzystopniowe napełnianie ze zmienną prędkością: buforowanie przy niskiej prędkości na bramce, prędkość od średniej do wysokiej w celu szybkiego napełniania formy oraz prędkość zmniejszoną w obszarze linii spawania (koniec wnęki), aby zminimalizować naprężenia wewnętrzne wywołane ścinaniem. Części PC wzmocnione włóknem szklanym są wypełniane w trakcie całego procesu ze średnimi i niskimi prędkościami, aby ograniczyć ekspozycję włókien i zapewnić jednolity wygląd. Ciśnienie wtrysku: 85–120 bar; niewystarczające ciśnienie powoduje słabe linie spawów i pękanie przy upadku, natomiast nadmierne ciśnienie powoduje zwiększony wypływ i kumulację naprężeń wewnętrznych.
Dwustopniowy stopniowany nacisk docisku
Materiały amorficzne, takie jak PC i ABS+PC, wykazują niski skurcz; zastosowano dwustopniową strategię utrzymywania pod niskim ciśnieniem, aby skompensować niewielki skurcz i wyeliminować zapadnięcia na występach montażowych. Czas trzymania wynosi 5–10 s dla ultracienkich obudów kosmetycznych i 12–18 s dla grubościennych wsporników akumulatorów; utrzymywanie i uplastycznianie (ładowanie materiału) zachodzą jednocześnie, co skraca cykl formowania.
Specyfikacje chłodzenia i wyrzucania części
Czas chłodzenia oblicza się na 3–4 s na 1 mm grubości ścianki; Obudowy laptopów o grubości 1,5 mm wymagają chłodzenia przez 6–9 sekund. Jeśli obudowa nie zostanie dostatecznie schłodzona, będzie ulegać dalszemu skurczowi po formowaniu, co doprowadzi do powstania szczelin lub luźnych zatrzasków podczas montażu. Procesy otwierania i wyrzucania formy odbywają się przy niezmiennie niskich prędkościach i płynnym ruchu; ramiona robotyczne na automatycznym usuwaniu części uchwytów linii oraz ręczny kontakt z powierzchniami kosmetycznymi są surowo zabronione, aby zapobiec zanieczyszczeniu olejem pogarszającym przyczepność powłoki. Po usunięciu części układa się płasko na specjalistycznych uchwytach; Zabronione jest układanie w stosy lub ściskanie obudów, gdy są jeszcze gorące.
IV. Kluczowe punkty dotyczące obróbki końcowej, zmiany kształtu i wykańczania powierzchni
Obudowy komputerów często wymagają malowania, teksturowania i utwardzania promieniami UV; problemy, takie jak naprężenia wewnętrzne, zadziory lub lekkie wypaczenia, mogą bezpośrednio powodować błędy montażowe lub wady kosmetyczne, co sprawia, że niezbędne są etapy obróbki końcowej.
Przycinanie bram i zadziorów
W przypadku części z przewężkami sworzniowymi lub systemami gorącokanałowymi pozostałości materiału przewężki są minimalne i usuwane poprzez wsadowe szlifowanie ultradźwiękowe. Duże bramy z systemów zimnokanałowych są przycinane równo za pomocą przecinarek hydraulicznych, natomiast drobne wypływki wzdłuż linii podziału są delikatnie usuwane za pomocą drobnej pneumatycznej głowicy szlifierskiej, co zapewnia powierzchnie współpracujące bez zadziorów i gładki montaż. Diamentowe głowice szlifierskie służą do usuwania twardych zadziorów z części PC wzmocnionych włóknem szklanym.
Wyżarzanie w celu złagodzenia naprężeń
Wszystkie obudowy ABS+PC i PC przeznaczone do malowania lub obróbki UV poddawane są wyżarzaniu w stałej temperaturze w piecu o temperaturze 70°C przez 2–3 godziny, a następnie następuje powolne, naturalne chłodzenie. To całkowicie łagodzi wewnętrzne naprężenia formujące, zapobiegając pękaniu podczas procesu malowania/utwardzania lub w wyniku cykli termicznych. Ramki monitorów lub ramki rozpraszające ciepło wykazujące niewielkie wypaczenia są umieszczane w metalowych uchwytach w celu termicznego przekształcania w niskiej temperaturze, aby zapewnić spójność wymiarową w całej partii.
Wykończenie powierzchni
Przed malowaniem obudowy laptopów poddawane są elektrostatycznemu odpylaniu i odtłuszczaniu plazmowemu w celu wyeliminowania środków antyadhezyjnych i zwiększenia przyczepności farby. Przezroczyste obudowy PC są utwardzane promieniami UV, co zapewnia im odporność na zarysowania i zużycie. Obudowy akumulatorów trudnopalnych przechodzą badania próbek pod kątem izolacji i ognioodporności. Nasadki klawiszy zawierają znaki wykonane metodą sitodruku, a przyczepność atramentu spełnia standardy, dzięki czemu nadruk nie ściera się podczas długotrwałego użytkowania. V. Ukierunkowane zapobieganie i kontrola częstych defektów
Pękanie po natryskiwaniu obudowy: Nadmierne wewnętrzne naprężenia formujące; zwiększyć temperaturę formy, dodać etap wyżarzania i zmniejszyć prędkość wtrysku.
Awaria w zakresie zmniejszania palności obudowy akumulatora: Środek zmniejszający palność zmieszany z przemiałem lub przegrzaniem beczki; przetwarzaj materiał ognioodporny oddzielnie i ściśle kontroluj górną granicę temperatury beczki.
Ultra cienkie wypaczenia obudowy i duże szczeliny montażowe: Asymetryczne kanały chłodzące lub niezrównoważone parametry ciśnienia docisku; zoptymalizuj pod kątem symetrycznych kanałów chłodzących i wykonaj kształtowanie termiczne po formowaniu.
Srebrne smugi i mikropęcherzyki na obudowie: Niedostateczne wysuszenie PC/ABS; wydłużyć czas osuszania i upewnić się, że zbiornik jest uszczelniony przed wilgocią.
Nasadki klawiszy stają się białe lub łatwo zużywają się po naciśnięciu: użycie standardowego ABS zamiast POM; zmniejszyć prędkość wyrzutu i zoptymalizować odpowietrzanie formy.
Jesteśmy producentem form komputerowych z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję komputerowych części z tworzyw sztucznych. Tak długo, jak chcesz dostosowywać/rozwijać produkty do formowania części z tworzyw sztucznych do komputerów, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

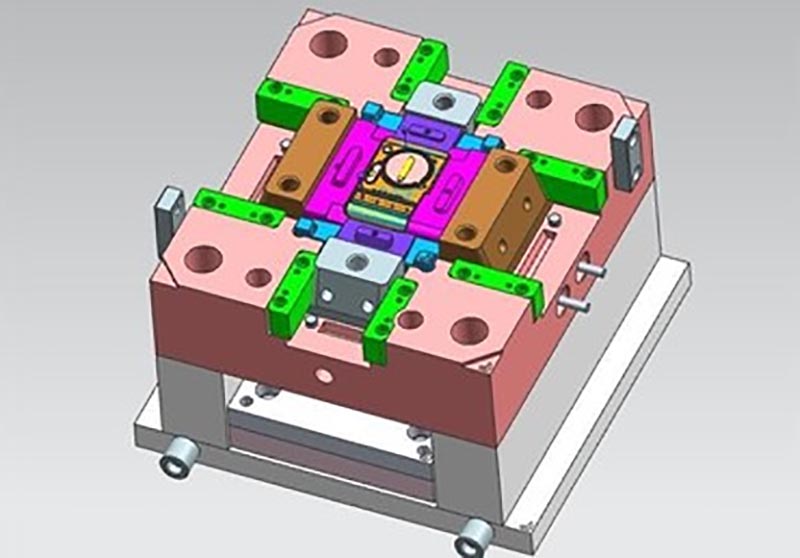
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie komputerowych części z tworzyw sztucznych, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.