Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części nadwozia hulajnogi elektrycznej
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
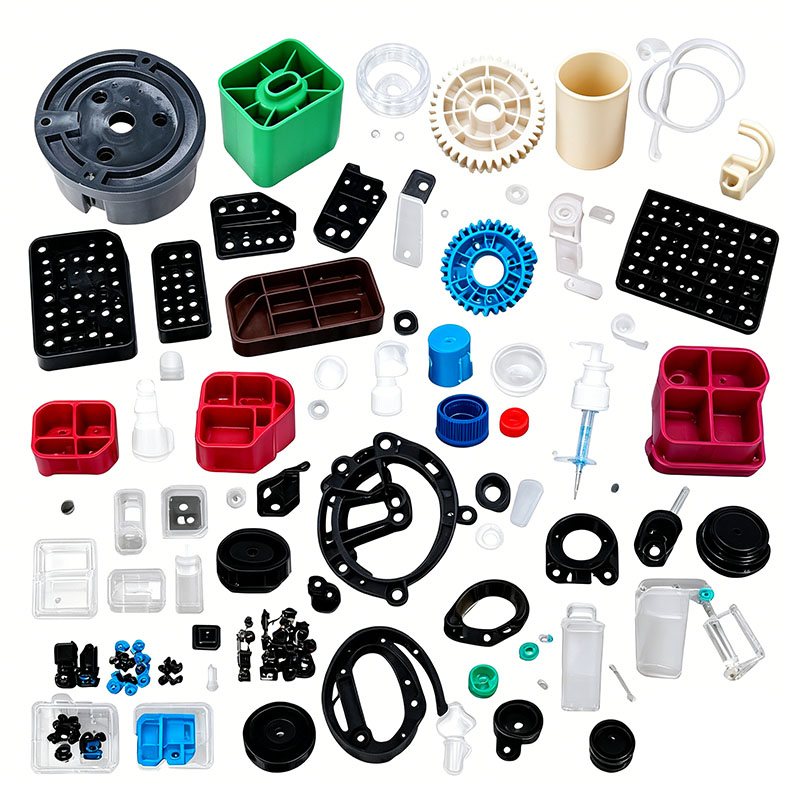
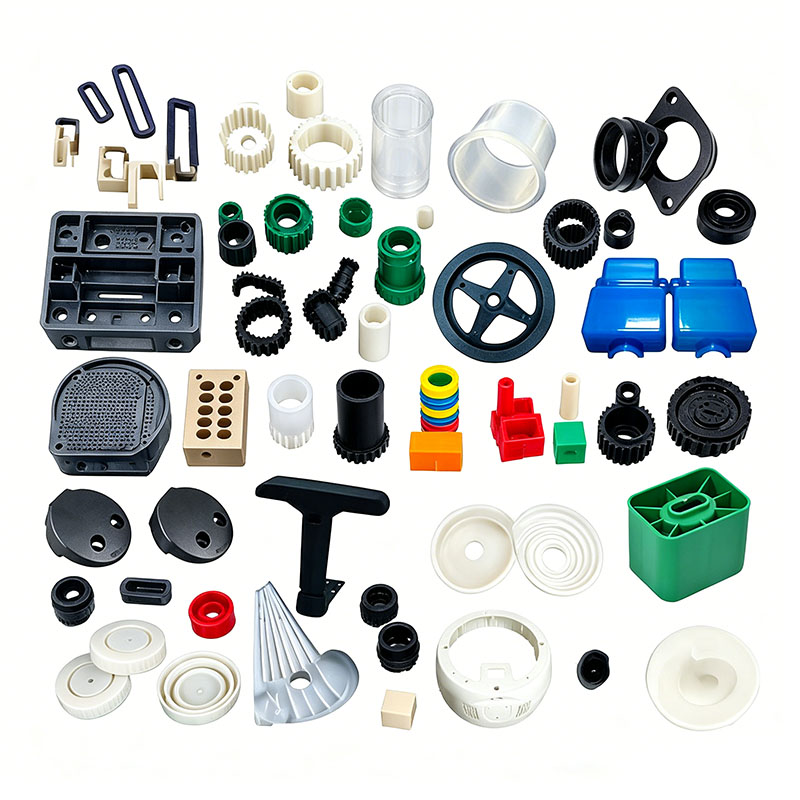
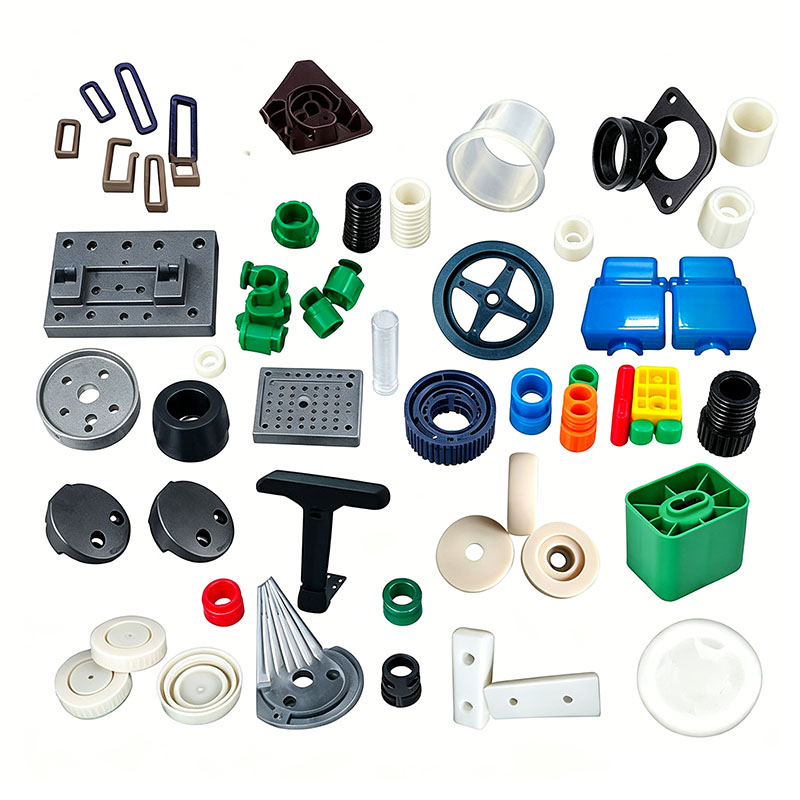
Formowanie plastikowych części nadwozia hulajnogi elektrycznej
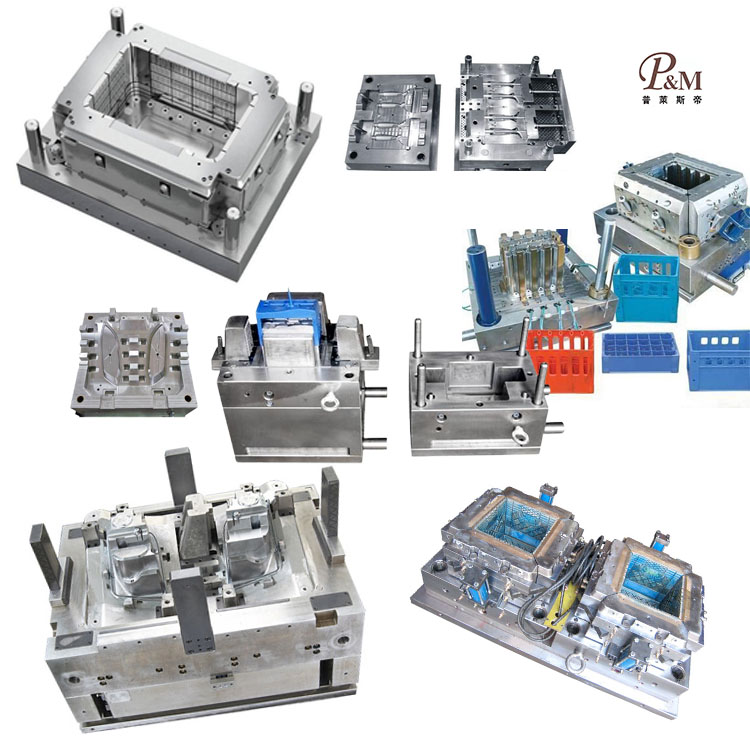
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części nadwozia hulajnogi elektrycznej. Świadczymy profesjonalne, dostosowane do indywidualnych potrzeb usługi formowania plastikowych części nadwozia skuterów elektrycznych i jesteśmy profesjonalnym producentem formowania plastikowych części nadwozia skuterów elektrycznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części nadwozia skutera elektrycznego, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem plastikowych części nadwozia skuterów elektrycznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania plastikowych części nadwozia skuterów elektrycznych, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania plastikowych części nadwozia skuterów elektrycznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
Plastikowe elementy nadwozia hulajnogi elektrycznej — w tym przednie i tylne błotniki, panele boczne, osłony pokładu, obudowy wyświetlacza na kierownicy, osłony komory akumulatora, osłony kolumny kierownicy i osłony tylnych kół — to zazwyczaj duże, cienkościenne, zakrzywione i strukturalnie zintegrowane części. Produkty te muszą wytrzymać długotrwałe narażenie na działanie słońca i deszczu, wahania temperatury, uderzenia żwiru podczas jazdy i ciągłe wibracje. Komora baterii wymaga nośności i odporności na eksplozję; części zewnętrzne muszą być odporne na pękanie po malowaniu i unikać żółknięcia pod wpływem czynników atmosferycznych; a elementy konstrukcyjne wymagają odporności na uderzenia, spójności wymiarowej i jednolitych szczelin montażowych. Główne surowce dzielą się na trzy kategorie: ASA lub ABS+PC do odsłoniętych części zewnętrznych; wzmocniony, modyfikowany PP do nośnych przedziałów akumulatorów i błotników; oraz wysokoprzezroczysty PC do przezroczystych osłon świateł i soczewek przyrządów. W poniższej sekcji opisano szczegółowo cały proces formowania, obejmujący wstępną obróbkę surowców, instalację i debugowanie formy, cykle formowania wtryskowego, kształtowanie po formowaniu, zapobieganie defektom i kontrolę jakości.
I. Proces wstępnej obróbki surowców
Wybór surowców i zarządzanie przemiałami
Na zewnętrzne panele nadwozia i obudowy kierownicy wybiera się Virgin ASA lub ABS+PC ze względu na odporność na promieniowanie UV i dobrą wytrzymałość w niskich temperaturach; wzmocniony, wypełniony PP jest używany do przedziałów akumulatorów i błotników ze względu na jego odporność na uderzenia i umiarkowany koszt; a PC jest używany do przezroczystych osłon instrumentów.
W przypadku zewnętrznych części karoserii ponownie wykorzystuje się wyłącznie czysty przemiał (wlewki/wlewki) z tego samego materiału, z dodatkiem ≤8%. Mieszanie złomu pochodzącego z recyklingu w komorach akumulatorów lub obudowach nośnych jest surowo zabronione; materiał pochodzący z recyklingu zmniejsza odporność na uderzenia, powodując, że części są podatne na pękanie pod uderzeniami lub uderzeniami i stwarzają zagrożenie dla bezpieczeństwa w związku z uszkodzeniem akumulatora.
Podczas mieszania dodawane są przedmieszki odporne na promieniowanie UV/warunki atmosferyczne oraz odporne na hydrolizę środki antyadhezyjne o niskiej migracji, aby zapobiec „kwitnięciu” (bieleniu) spowodowanemu wystawieniem na działanie deszczu na zewnątrz. Materiały ognioodporne i materiały wzmocnione włóknem szklanym są mieszane i przechowywane oddzielnie od materiałów przeznaczonych do zastosowań zewnętrznych, aby wyeliminować zanieczyszczenie krzyżowe. Mieszalniki wolnoobrotowe są używane przez 8–12 minut przy prędkościach ≤300 obr./min, aby zapobiec degradowaniu dodatków przeciwstarzeniowych przez tarcie przy dużej prędkości.
Surowe standardy suszenia i osuszania
ASA, ABS+PC i PC są wysoce higroskopijne; Śladowe ilości wilgoci mogą powodować wewnętrzne mikropęcherzyki, prowadzące do rozwarstwienia farby na dużą skalę po nałożeniu powłoki i rozprzestrzeniania się pęknięć wzdłuż miejsc pęcherzyków po uderzeniu. ASA: Suszenie gorącym powietrzem w temperaturze 85°C przez 4 godziny; ABS+PC: Suszenie w temperaturze 90°C przez 5–6 godzin; Osłona instrumentu PC: Suszenie z osuszaniem w temperaturze 110°C przez 5 godzin;
Zmodyfikowany PP: suszony w temperaturze 60°C przez 1 godzinę tylko w warunkach wysokiej wilgotności w porze deszczowej w celu usunięcia wilgoci z powierzchni. Po wysuszeniu surowce są transportowane do leja zasypowego szczelnymi rurociągami, aby zapobiec wchłanianiu wilgoci i wtórnemu zanieczyszczeniu przez mgłę olejową z warsztatu.
Oczyszczanie beczek
Przed zmianą surowców lub kolorów stosuje się specjalistyczny środek czyszczący w celu usunięcia resztek materiału z beczki, zapobiegając problemom takim jak mieszanie się materiałów, odchylenie kolorów, rozwarstwianie i zmniejszona wytrzymałość.
II. Podstawy instalacji i projektowania form do dużych korpusów
Elementy nadwozia hulajnogi to cienkościenne części o skomplikowanych krzywiznach; nominalna grubość ścianki wynosi 1,8–2,3 mm, natomiast wewnętrzne żebra wzmacniające i występy montażowe mają grubość 4–6 mm. Ta znacząca różnica w grubości sprawia, że części są bardzo podatne na skurcz, wypaczenia i niespójne szczeliny montażowe pomiędzy lewym i prawym panelem bocznym.
Wybór stali do form
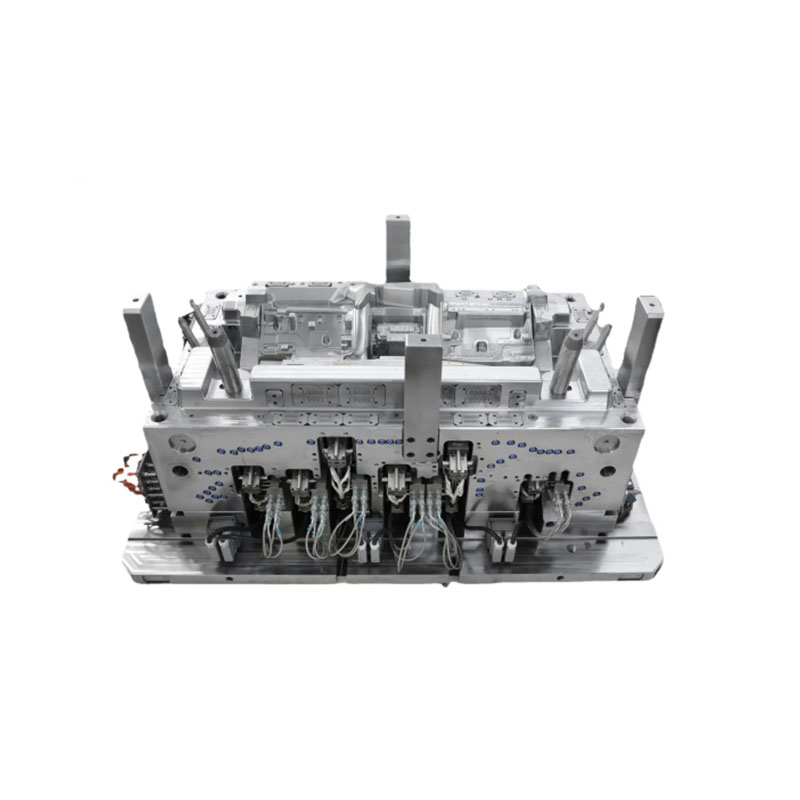
W przypadku części zewnętrznych ASA i ABS+PC, wnęki formy wykorzystują odporną na korozję stal o lustrzanym wykończeniu S136, dokładnie wypolerowaną tak, aby była wolna od wżerów i zadrapań, zapewniając stabilną przyczepność farby. W przypadku wypełnionych części PP wnęki formy poddawane są całkowitemu azotowaniu, aby wytrzymać długotrwałe zużycie ścierne spowodowane wypełniaczami talkowymi. Wszystkie narożniki wewnętrzne i zewnętrzne mają promienie R1,5 lub większe, aby wyeliminować koncentrację naprężeń i zapobiec pęknięciom powodowanym przez wibracje lub cykle termiczne. Precyzja obróbki linii podziału jest utrzymywana w granicach 0,01 mm, aby zminimalizować wypływy i zapobiec zagrożeniom montażowym, takim jak punkty zakleszczenia lub nadmierne szczeliny.
Zrównoważony układ chłodzenia (klucz do kontrolowania wypaczeń)
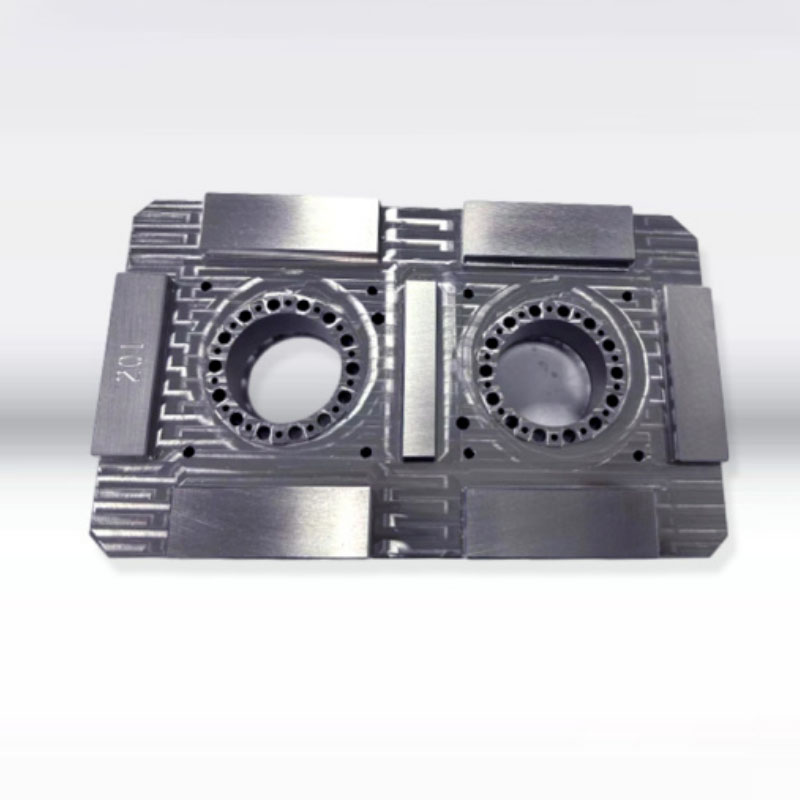
Forma wykorzystuje symetryczne, konforemne kanały chłodzące, które podążają za krzywizną produktu, zapewniając idealną symetrię pomiędzy długimi i krótkimi bokami oraz pomiędzy powierzchnią wewnętrzną i zewnętrzną. Spiralne wkłady chłodzące są instalowane w grubościennych występach montażowych, aby ułatwić zsynchronizowane, zrównoważone odprowadzanie ciepła, minimalizując w ten sposób różnice temperatur pomiędzy grubymi i cienkimi przekrojami.
Strefowa kontrola temperatury formy: Panele boczne ASA: 55–65°C; Obudowa przyrządu ABS+PC: 70–80°C; Komora baterii ze zmodyfikowanego PP: 30–40°C. Nadmierna temperatura formy powoduje wzmożony skurcz krystalizacyjny, powodując odchyłki wymiarowe lewej i prawej osłony oraz nierówne szczeliny montażowe; i odwrotnie, zbyt niska temperatura formy powoduje wysokie naprężenia wewnętrzne, powodując wypaczenie lub deformację obudowy pod wpływem sezonowych wahań temperatury.
Optymalizacja wentylacji i zrównoważonego wyrzutu
Biorąc pod uwagę długą drogę przepływu stopionego elementu korpusu, na końcach zakrzywionych powierzchni, wzdłuż żeber i w miejscach linii spawania znajdują się ciągłe, drobne kanały odpowietrzające (głębokość 0,012–0,015 mm), aby szybko odprowadzać gazy powstające w wyniku rozkładu stopu, zapobiegając w ten sposób powstawaniu czarnych plamek i kruchości na liniach spawania. Na wewnętrznej stronie części zastosowano kombinację symetrycznych sworzni wypychaczy i płaskich podkładek wypychaczy, aby zapewnić równomierną siłę wypychania, eliminując miejscowe ślady naprężeń (wybielanie) i deformację powierzchni; dodatkowo na zatrzaskach zamontowane są specjalne małe bloki wypychaczy, które zapobiegają pękaniu, które mogłoby prowadzić do szczelin montażowych.
Protokoły uruchomienia i konfiguracji formy
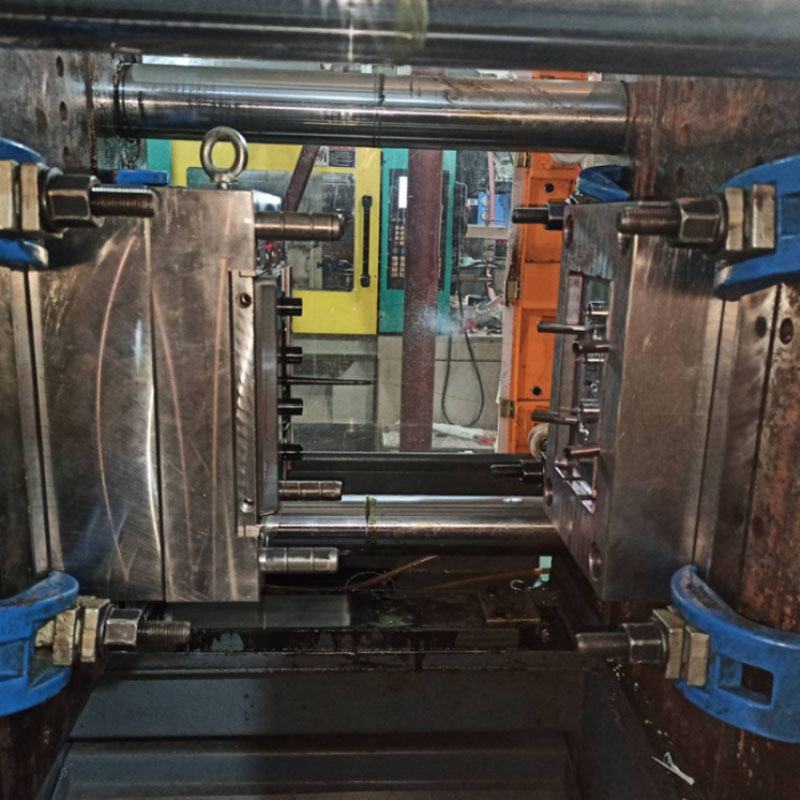
Jednogniazdowa forma korpusu jest połączona z wtryskarką 500T–1000T, z równomiernie dokręconymi płytami dociskowymi, aby wytrzymać wysokie ciśnienia wtrysku i zapobiec powstawaniu wypływów na dużą skalę spowodowanych otwarciem formy (oddzielenie linii podziału). Detektory przepływu wody instalowane są na obwodach chłodniczych w celu sprawdzenia braku zatorów lub wycieków; Aktywowane jest zabezpieczenie niskociśnieniowego zaciśnięcia formy, które uruchamia automatyczne otwarcie formy w przypadku przeszkód (takich jak kanały lub ciała obce), chroniąc w ten sposób lustrzaną wnękę. Formę podgrzewa się wstępnie przez 30 minut, aby zapewnić jednolitą i stabilną temperaturę wnęki przed wykonaniem wtrysków testowych pod niskim ciśnieniem i przy małej prędkości. Parametry wtrysku — w tym ciśnienie, prędkość i ciśnienie docisku — są dostosowywane iteracyjnie; masowa produkcja rozpoczyna się dopiero po przejściu przez pierwszy artykuł kontroli jakości pod względem wymiarów, wyglądu i wytrzymałości. III. Standardowy proces cyklu formowania wtryskowego
Kompletny cykl pojedynczej formy: Zamykanie formy → Wstępne uplastycznienie/akumulacja materiału → Wielostopniowe napełnianie wtryskowe → Dwustopniowe ciśnienie docisku → Chłodzenie/ustawianie w stałej temperaturze → Trzystopniowe opóźnione otwieranie formy → Wielostopniowy wyrzut przy niskiej prędkości → Automatyczne usuwanie części przez ramię robota.
Precyzyjna, strefowa kontrola temperatury lufy
Panele nadwozia ASA: 170–200°C; temperatura dyszy nie może przekraczać 210°C (nadmierne ciepło powoduje rozkład dodatków odpornych na promieniowanie UV, co prowadzi do krótkotrwałego żółknięcia podczas ekspozycji na zewnątrz).
Obudowy przyrządów ABS+PC: 190–250°C; górna granica nie powinna przekraczać 260°C (wysokie temperatury zmniejszają wytrzymałość w niskich temperaturach, powodując, że części są podatne na pękanie pod wpływem uderzenia w zimie).
Komory akumulatorów i błotniki z hartowanego PP: 190–220°C (nadmierne ciepło powoduje wytrącanie się proszku wypełniającego, co powoduje powstawanie białych plam lub „wykwitów” na powierzchni).
Osłony przezroczyste z PC: 270–290°C.
Wieloetapowy proces napełniania ze zmienną prędkością
Zakrzywione części korpusu wykorzystują trzyetapowy proces napełniania ze zmienną prędkością: buforowanie przy niskiej prędkości na bramie, wypełnianie głównego zakrzywionego korpusu ze średnią do dużej szybkości oraz zmniejszona prędkość w celu odpowietrzania odległych obszarów linii spawania, aby zminimalizować naprężenia wewnętrzne spowodowane ścinaniem molekularnym. Ciśnienie wtrysku: 85–110 bar; zbyt niskie ciśnienie powoduje słabe wtopienie i pękanie spoiny na skutek wibracji podczas jazdy, natomiast zbyt wysokie ciśnienie prowadzi do zwiększonego wypływu i kumulacji naprężeń wewnętrznych, powodując wybielanie lub pękanie pod wpływem deszczu lub wahań temperatury.
Dwustopniowe ciśnienie docisku
PP wykazuje znaczny skurcz krystalizacyjny, dlatego też ustawiony jest dwustopniowy profil ciśnienia docisku, który kompensuje skurcz; ASA i ABS+PC wykazują mniejszy skurcz, dlatego stosuje się krótkotrwałe trzymanie pod niskim ciśnieniem. Czas utrzymywania wynosi 6–10 s dla cienkościennych zakrzywionych obudów i 12–20 s dla grubościennych przedziałów baterii i występów/zacisków montażowych w celu wyeliminowania zapadnięć na żebrach i słupkach montażowych; Ciśnienie docisku i akumulacja materiału zachodzą jednocześnie, co skraca cykl formowania.
Specyfikacje chłodzenia i usuwania części
Czas chłodzenia oblicza się na 3–4 s na 1 mm grubości ścianki; standardowa obudowa korpusu o grubości 2 mm wymaga 9–13 s chłodzenia. Niedostatecznie schłodzone części z tworzyw sztucznych mogą wydawać się płaskie po wyjęciu z formy, ale po 24 godzinach ulegają dalszemu skurczowi i deformacji, co prowadzi do niewspółosiowości montażu i nierównych szczelin w pojeździe. Procesy otwierania i wyrzucania formy muszą przebiegać płynnie i powoli; Do przenoszenia części kosmetycznych należy używać chwytaków automatycznych, a kontakt ręczny z zakrzywionymi powierzchniami jest surowo zabroniony, aby zapobiec pogarszaniu się przyczepności farby przez odciski palców lub oleje. Po usunięciu części należy ułożyć płasko na specjalistycznych zakrzywionych uchwytach; Surowo zabrania się układania w stosy lub ściskania gorących części, aby uniknąć trwałego wypaczenia zakrzywionych powierzchni.
Jesteśmy producentem formowania plastikowych części nadwozia hulajnogi elektrycznej, zapewniającym wysokiej jakości produkcję formowania plastikowych części karoserii hulajnogi elektrycznej. Jeśli chcesz dostosować/opracować produkty do formowania plastikowych części nadwozia hulajnogi elektrycznej, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

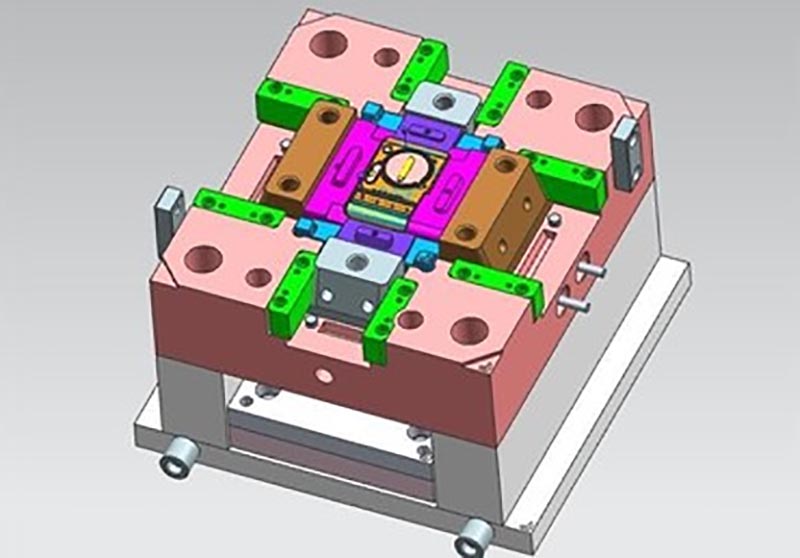
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie plastikowych części nadwozia hulajnogi elektrycznej, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.