Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części hulajnogi elektrycznej
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
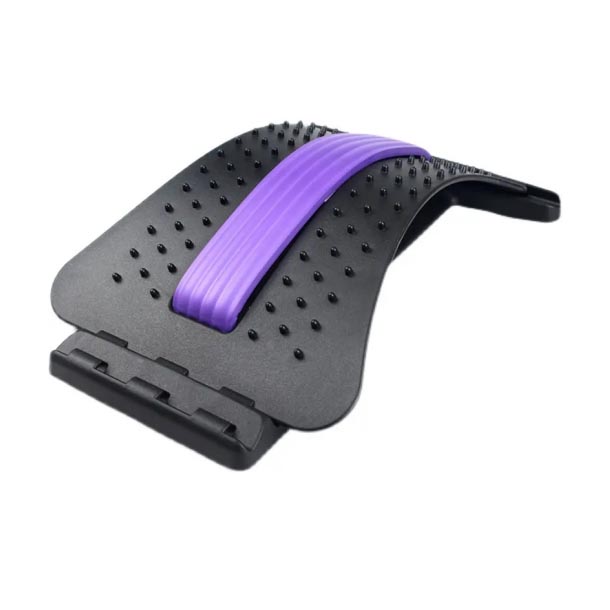
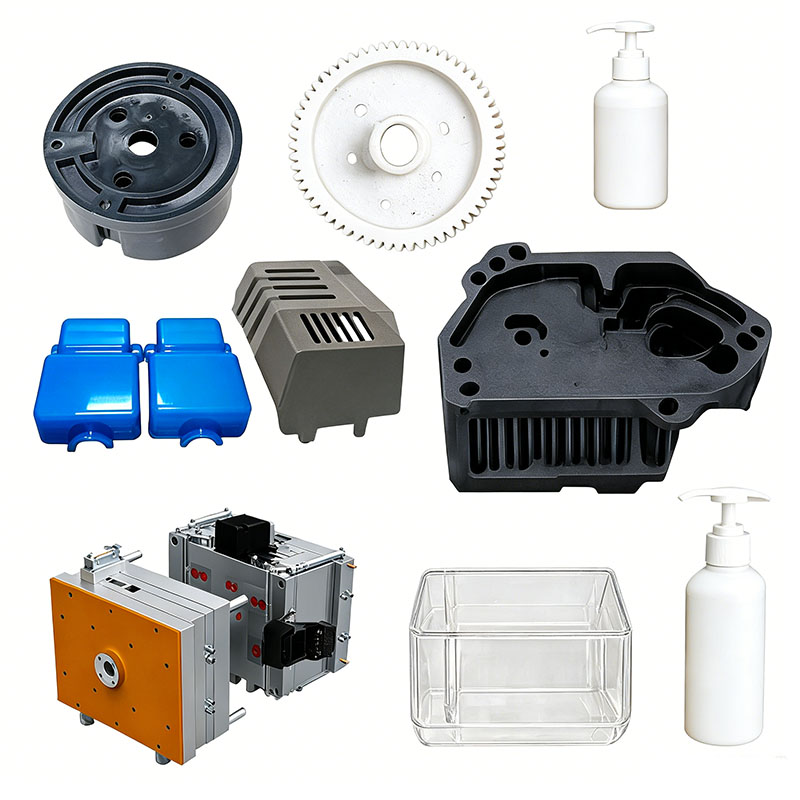
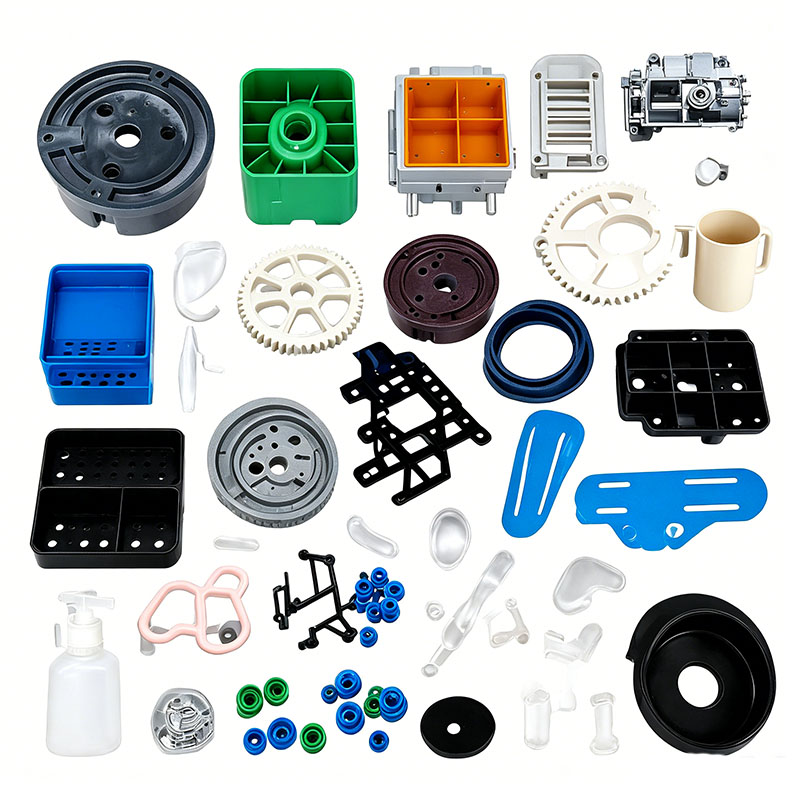
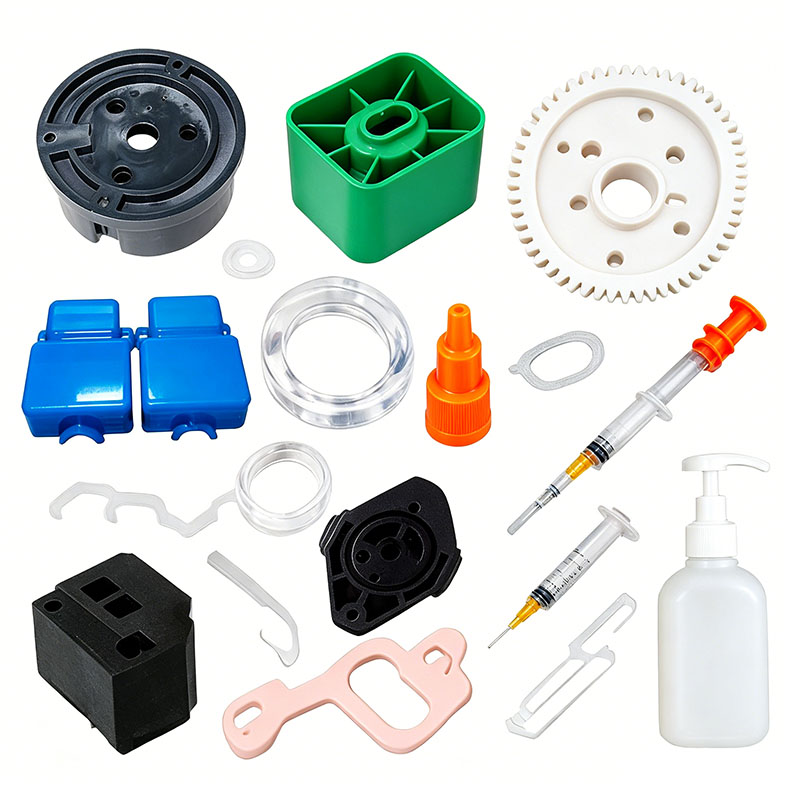
Formowanie plastikowych części hulajnogi elektrycznej
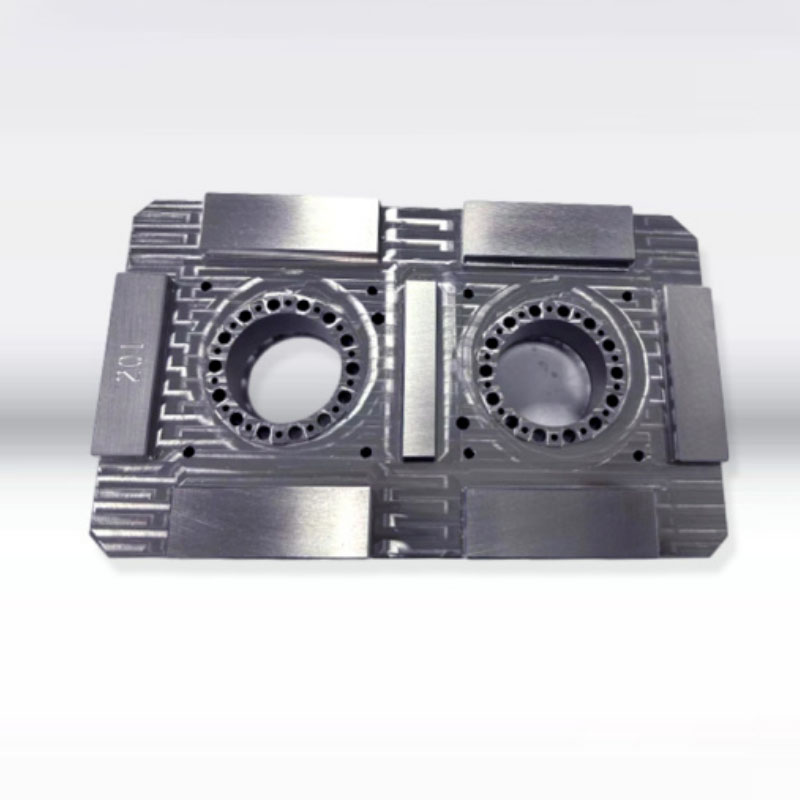
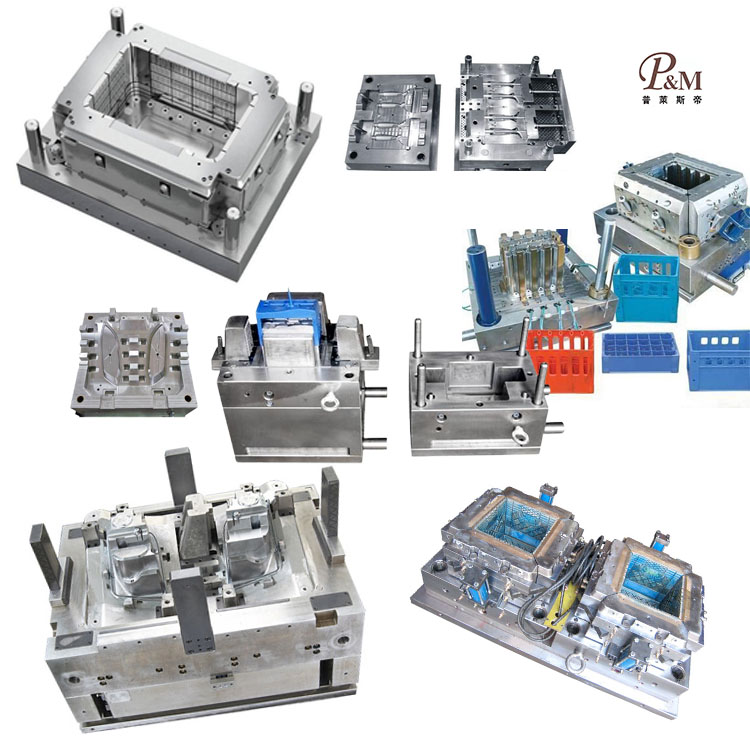
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części do hulajnogi elektrycznej. Świadczymy profesjonalne, dostosowane do potrzeb usługi formowania części z tworzyw sztucznych do skuterów elektrycznych i jesteśmy profesjonalnym producentem formowania części z tworzyw sztucznych do skuterów elektrycznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części plastikowych do skuterów elektrycznych nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części z tworzyw sztucznych do skuterów elektrycznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części z tworzyw sztucznych do skuterów elektrycznych, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części z tworzyw sztucznych do skuterów elektrycznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
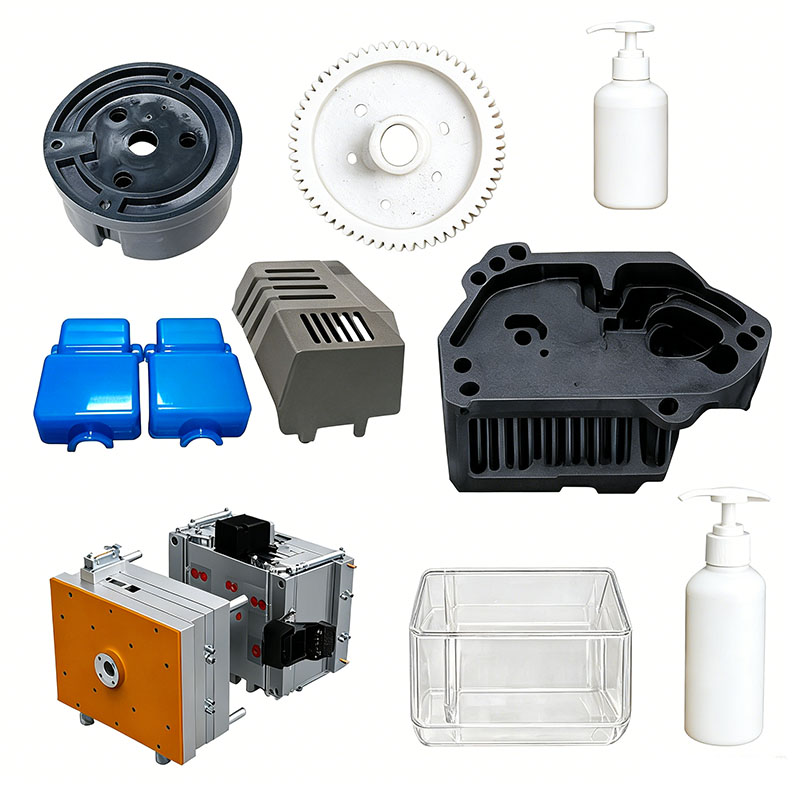
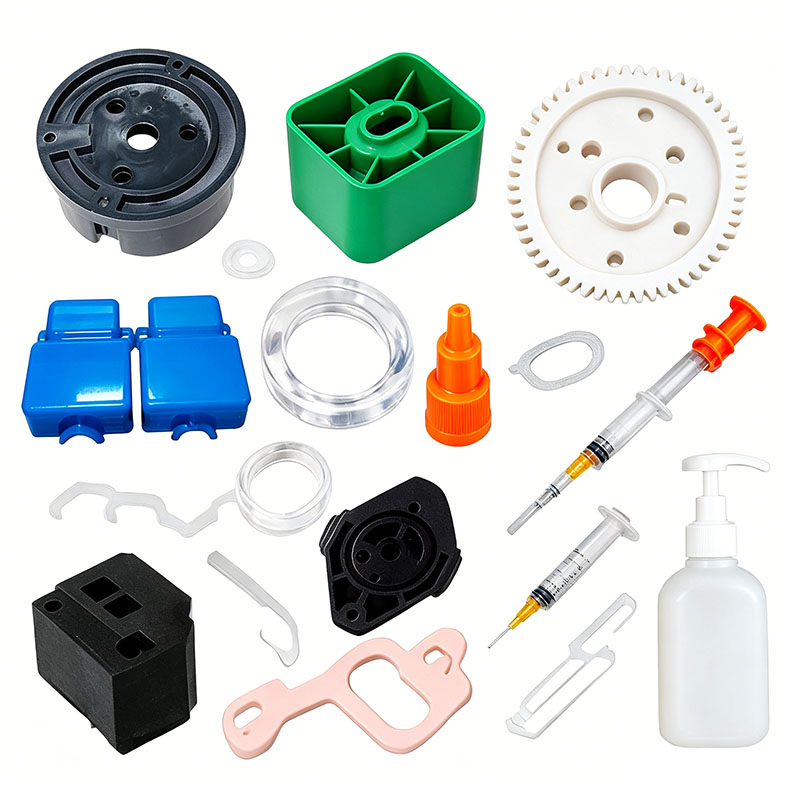
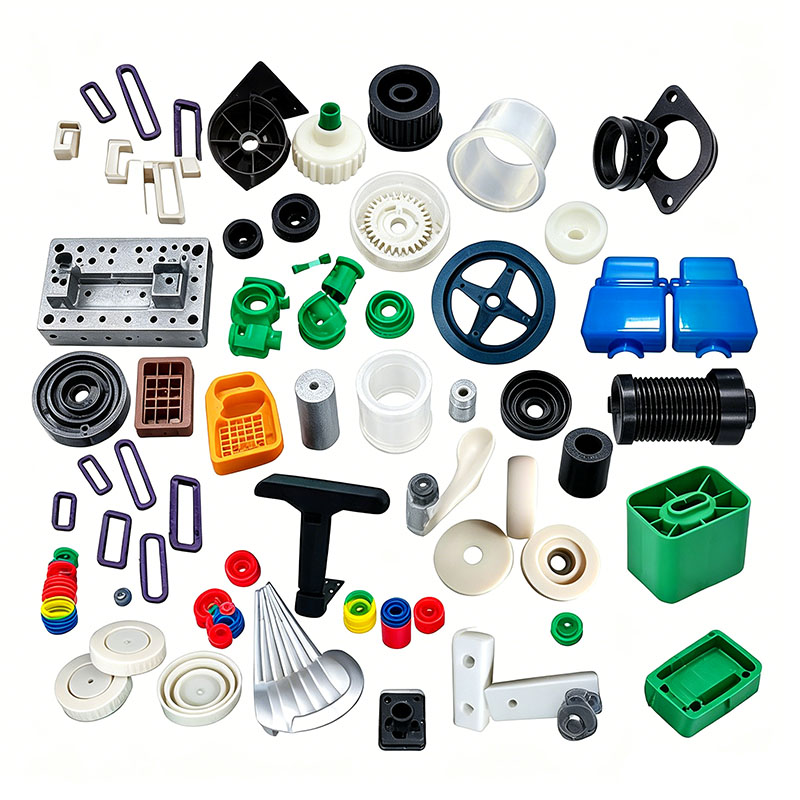
Hulajnogi elektryczne służą jako pojazdy do poruszania się na krótkich dystansach, a ponad 60% ich komponentów jest wytwarzanych metodą formowania wtryskowego z tworzyw konstrukcyjnych. Komponenty te dzielą się na trzy główne kategorie: obudowy zewnętrzne (osłony reflektorów, osłony pokładu, błotniki tylne, obudowy przyrządów), części konstrukcyjne nośne (mocowania wsporników pokładu, składane zatrzaski, osłony przedziału akumulatora, wsporniki kierownicy) i małe części funkcjonalne (dźwignie hamulców, zaciski wiązek przewodów, dekoracyjne nakładki amortyzatorów, osłony portów ładowania). W przeciwieństwie do plastikowych części zwykłych towarów konsumpcyjnych, elementy hulajnogi muszą wytrzymywać długotrwałe narażenie na działanie promieni słonecznych i deszczu na zewnątrz, wibracje podczas jazdy i uderzenia nośne. Niektóre części nośne muszą również spełniać określone wymagania dotyczące odporności na upadki, trwałości w niskich temperaturach i odporności na starzenie. W rezultacie cały proces formowania wtryskowego – od wyboru surowców, projektowania form i prób form po produkcję masową, obróbkę końcową i kontrolę jakości – jest zgodny z rygorystycznymi standardami procesowymi, które znacznie różnią się od konwencjonalnego formowania wtryskowego. W tym artykule kompleksowo omówiono cały proces formowania wtryskowego plastikowych części do hulajnogi elektrycznej, od przyjęcia surowca po wysyłkę gotowego produktu. Obejmuje siedem głównych etapów: wstępne przygotowanie, oprzyrządowanie form, maszyny do formowania wtryskowego, procesy formowania, obróbka końcowa, kontrola jakości i magazynowanie. Zawiera ponad 2000 słów i służy jako punkt odniesienia dla profesjonalistów zajmujących się produkcją fabryczną, rozwojem form i inżynierią procesową.
I. Etap przedprodukcyjny: wybór surowców i obróbka wstępna (etapy formowania podstawowego)
Części plastikowe do hulajnogi elektrycznej dzielą się na tworzywa modyfikowane ogólnego przeznaczenia i tworzywa konstrukcyjne o wysokiej wytrzymałości, w oparciu o scenariusze ich użytkowania. Jakość surowca bezpośrednio determinuje stabilność formowania i żywotność produktu. Ten etap stanowi początkową fazę formowania wtryskowego i obejmuje trzy kluczowe etapy: wybór surowca, mieszanie/mieszanie oraz suszenie/osuszanie.
1. Kryteria klasyfikacji i selekcji surowców tworzyw sztucznych
1) Części estetyczne/dekoracyjne (obudowy przyrządów, osłony dekoracyjne nadwozia, obudowy kierownicy): najpopularniejsze są stopy ABS i ABS+PC. ABS zapewnia dobrą płynność, wysoki połysk powierzchni i łatwość malowania lub galwanizacji, a także dobrą wytrzymałość w niskich temperaturach, dzięki czemu nadaje się do odsłoniętych części zewnętrznych. Stopy ABS+PC zapewniają zwiększoną odporność na ciepło i uderzenia, są odporne na pękanie i odkształcenia pod wpływem intensywnego nasłonecznienia i są często stosowane w obudowach przyrządów w wysokiej klasy skuterach. 2) Nośne elementy konstrukcyjne (komora akumulatora, składana podstawa, wspornik podnóżka, mechanizm blokujący): Wybrane materiały obejmują modyfikowany PP, PA6 + 30% włókna szklanego i PC/ABS ze środkami hartującymi. Nylon wzmocniony włóknem szklanym zapewnia wysoką sztywność, odporność na zużycie i doskonałą nośność; składany mechanizm zamka wytrzymuje dziesiątki tysięcy cykli otwierania/zamykania bez pękania. Zmodyfikowany PP jest ekonomiczny i odporny na uderzenia; stosuje się go do dużych obudów akumulatorów, aby zmniejszyć całkowitą masę pojazdu.
3) Małe wodoodporne elementy do użytku na zewnątrz (osłona portu ładowania, osłona wiązki przewodów, błotnik): Wybrane materiały obejmują odporny na warunki atmosferyczne PP, TPU i ASA. ASA zapewnia doskonałą odporność na promieniowanie UV w porównaniu z ABS – jest odporny na żółknięcie i kruchość podczas długotrwałego użytkowania na zewnątrz – co czyni go preferowanym materiałem odpornym na warunki atmosferyczne na błotniki i karoserie. TPU zapewnia dobrą elastyczność, dzięki czemu osłona portu ładowania wytrzymuje wielokrotne zginanie bez pękania, zachowując jednocześnie wodoszczelność.
Do wszystkich przychodzących surowców należy dołączyć raport specyfikacji materiału, raport zgodności z dyrektywą RoHS oraz raport z testu wskaźnika szybkości płynięcia (MI). Dział kontroli jakości fabryki weryfikuje klasę materiału przed składowaniem, aby zapobiec zanieczyszczeniu złomem pochodzącym z recyklingu, co mogłoby spowodować wady formy lub niską wytrzymałość.
2. Proces dozowania i mieszania surowców
Wieloskładnikowe materiały modyfikowane, przedmieszki, stabilizatory UV, środki antyadhezyjne i środki zmniejszające palność należy dokładnie wymieszać wstępnie przy użyciu mieszadła pionowego. Biorąc za przykład czarny materiał na błotniki ASA: mieszanka składa się z 98% bazowego granulatu ASA, 2% czarnej przedmieszki o wysokim połysku i 0,3% przedmieszki odpornej na promieniowanie UV. Po załadowaniu mieszaninę miesza się przy niskiej prędkości (300 obr./min) przez 8–12 minut; Praca przy niskich prędkościach zapobiega gromadzeniu się ciepła w wyniku tarcia, co mogłoby spowodować przedwczesne stopienie i zbicie pelletu.
W przypadku materiałów nylonowych wzmocnionych włóknem szklanym zabronione jest szybkie i długotrwałe mieszanie, aby uniknąć uszkodzenia włókien szklanych i pogorszenia sztywności produktu. Rozróżnia się proporcje materiału pierwotnego i przemiału (złom wlewu/wlewu): w przypadku estetycznych części hulajnogi dodatek przemiału jest ograniczony do 15%, natomiast elementy konstrukcyjne nośne muszą być formowane wyłącznie z materiału pierwotnego, aby zapobiec znacznemu pogorszeniu udarności. Po wymieszaniu materiał jest przechowywany w szczelnie zamkniętych pojemnikach oznaczonych nazwą materiału, proporcjami mieszania, czasem mieszania i datą produkcji, aby zapobiec pomyłkom lub błędom. 3. Proces osuszania i suszenia (kluczowy krok zapobiegający tworzeniu się pęcherzyków powietrza, srebrnych smug i śladów zacieków)
Tworzywa konstrukcyjne łatwo wchłaniają wilgoć z powietrza. Jeśli surowce obciążone wilgocią zostaną poddane formowaniu wtryskowemu w wysokiej temperaturze, wilgoć odparuje, powodując defekty, takie jak srebrne smugi, pęcherzyki, kruche linie spawów i wewnętrzne puste przestrzenie, które powodują złom produktu. Plastikowe elementy hulajnogi — szczególnie te wykonane z nylonu, PC i stopów ABS/PC — wymagają obowiązkowego suszenia.
Parametry suszenia różnią się ściśle w zależności od materiału:
ABS/ASA: Suszyć w temperaturze 80°C przez 4 godziny przy użyciu lejowej suszarki z obiegiem gorącego powietrza;
Stop PC/ABS: Suszyć w temperaturze 90°C przez 6 godzin;
PA6+30GF: Suszyć w temperaturze 110°C przez 4 godziny przy użyciu osuszacza. Nylon jest wysoce higroskopijny; standardowe suszenie gorącym powietrzem jest niewystarczające, dlatego obowiązkowa jest suszarka osuszająca;
Zmodyfikowany PP: Bardzo niska absorpcja wody; wystarczy suszenie przez 1 godzinę, bez konieczności aktywnego osuszania.
Oferta sprzętu suszącego sięga od suszarek zasypowych po duże, szczelne suszarki osuszające. Do produkcji masowej stosuje się centralny system podawania materiału osuszającego; surowce są automatycznie transportowane rurociągami do leja zasypowego wtryskarki, pozostając przez cały proces odizolowane od powietrza, aby zapobiec ponownemu wchłanianiu wilgoci. Po wysuszeniu próbki bada się na zawartość wilgoci; poziomy PC i nylonu muszą być utrzymywane poniżej 0,02% przed załadowaniem materiału do wtryskarki.
Jesteśmy producentem form z tworzyw sztucznych do hulajnogi elektrycznej, zapewniającym wysokiej jakości produkcję form z tworzyw sztucznych do hulajnogi elektrycznej. Jeśli chcesz dostosować / opracować produkty do formowania części plastikowych do hulajnogi elektrycznej, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

Projekt formy:



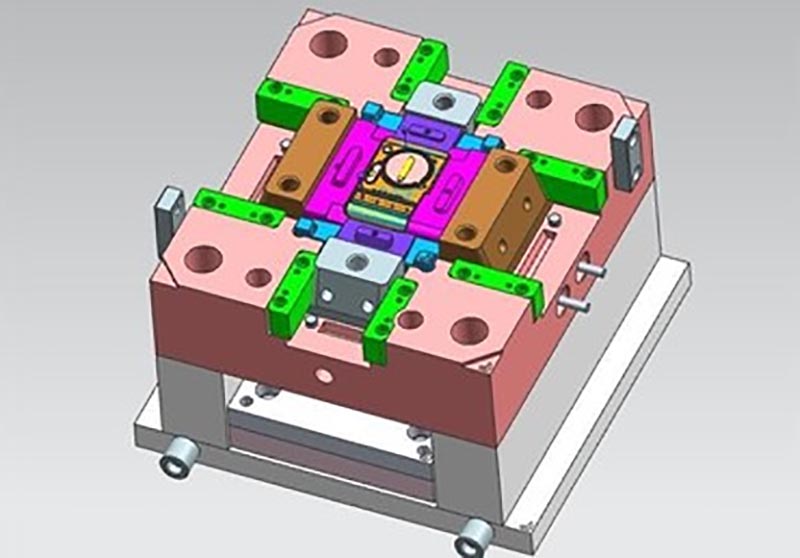
Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części plastikowych do hulajnogi elektrycznej, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.