Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części motocykli
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
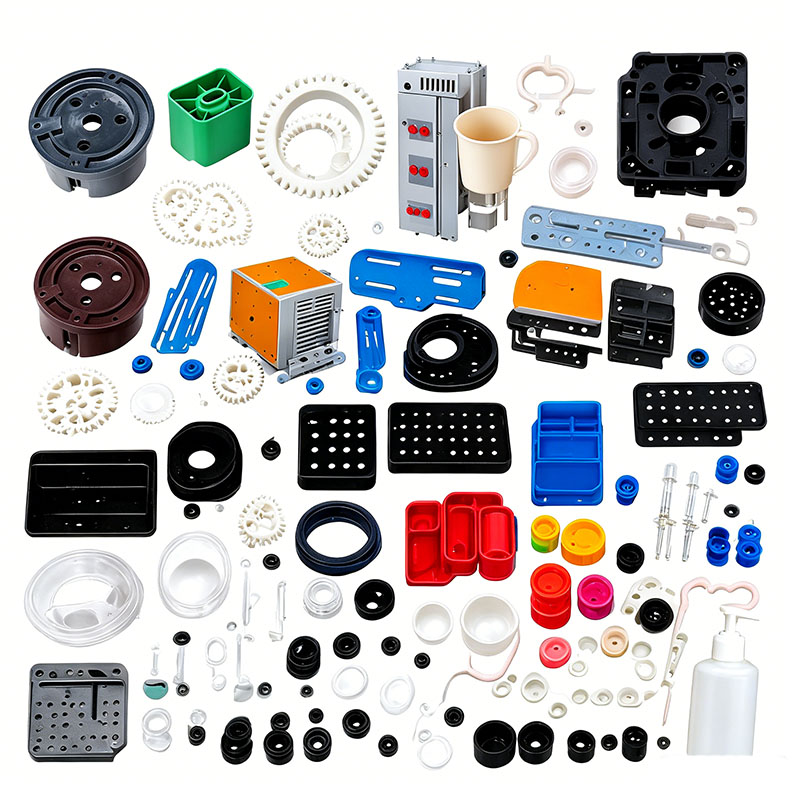
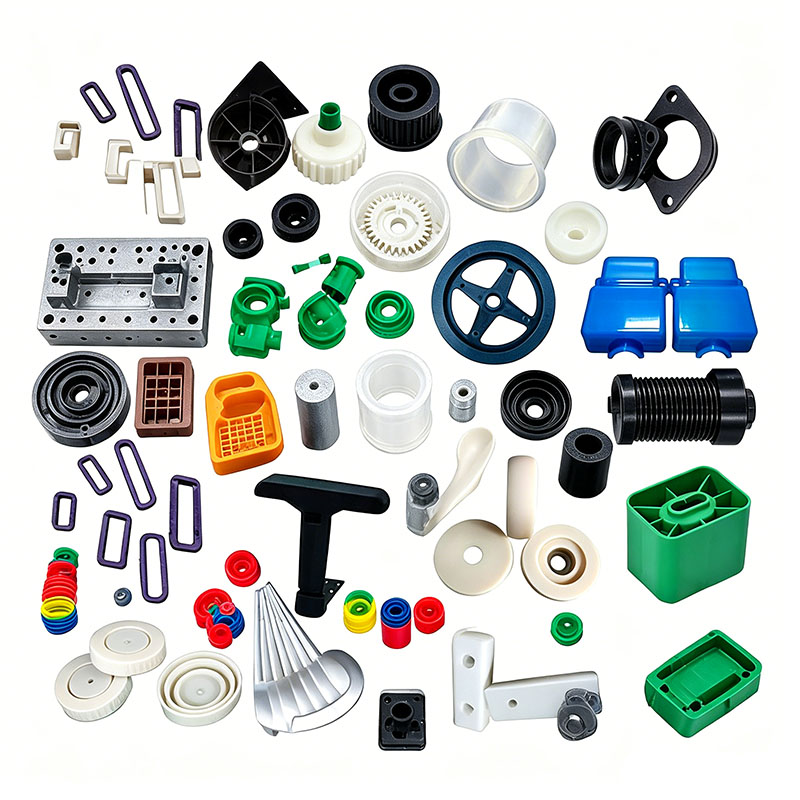
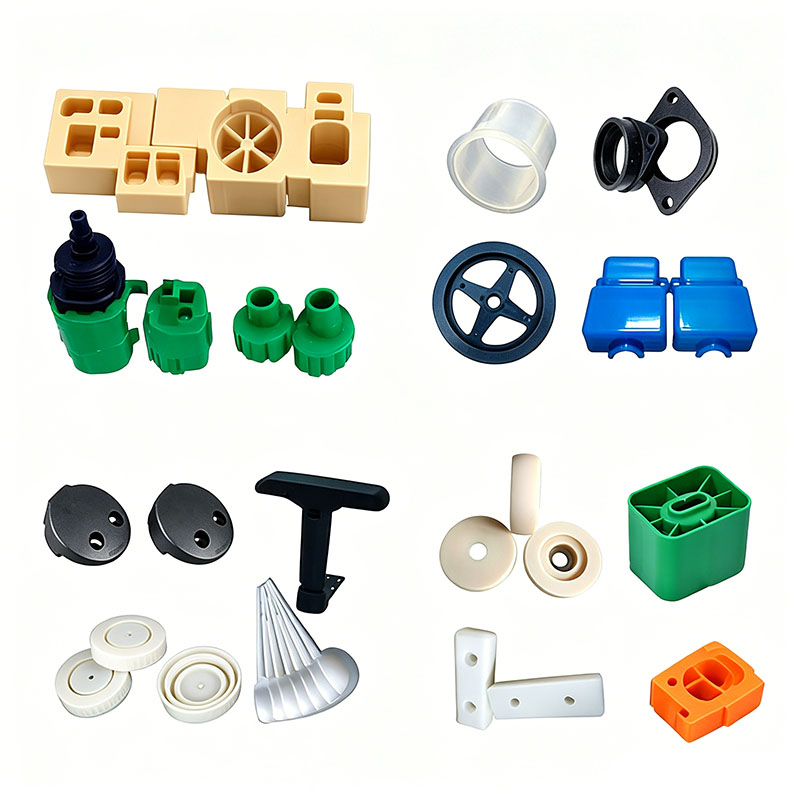
Formowanie plastikowych części motocykli
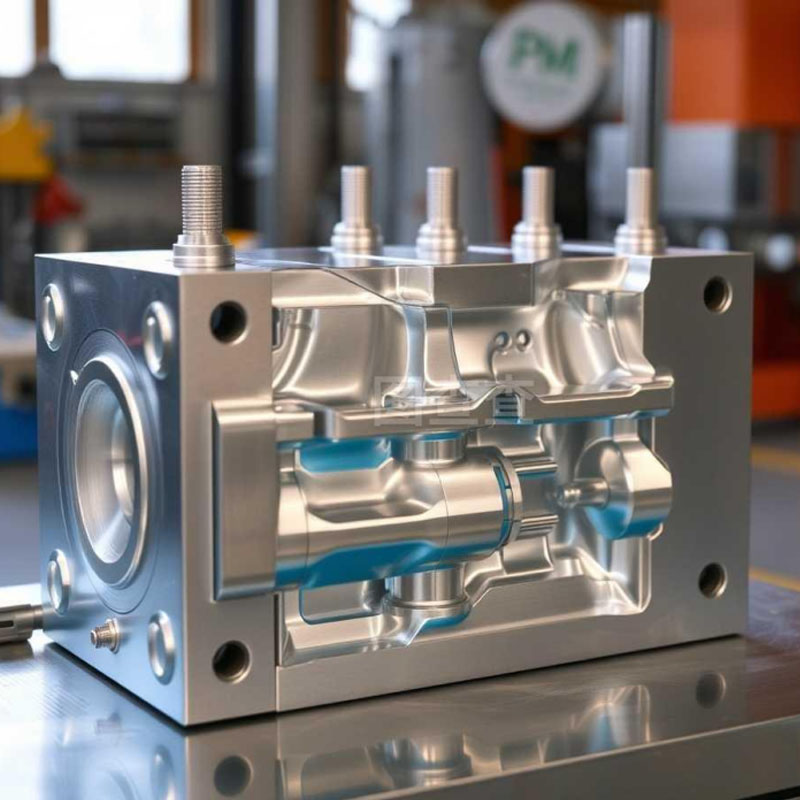
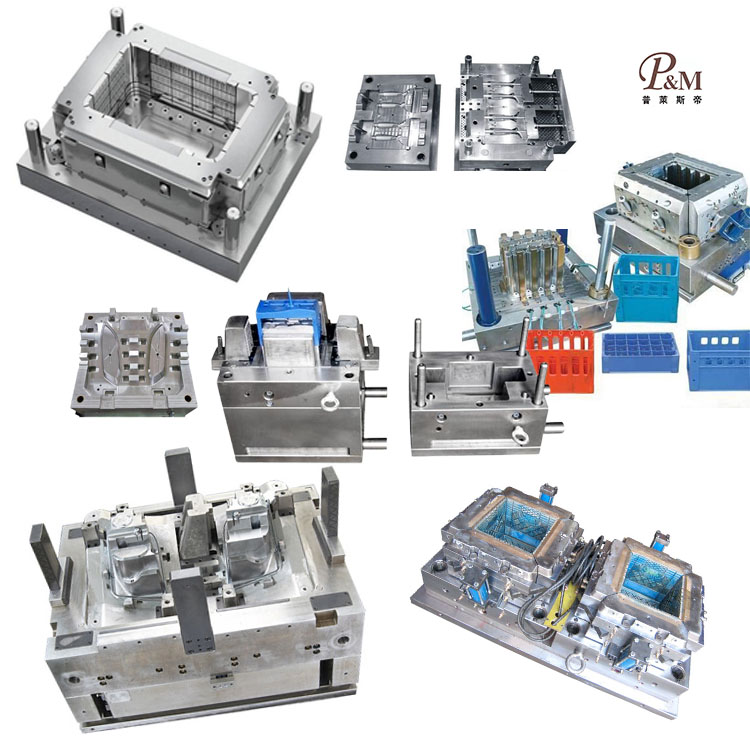
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części motocykli. Świadczymy profesjonalne usługi w zakresie formowania części z tworzyw sztucznych do motocykli i jesteśmy profesjonalnym producentem formowania części z tworzyw sztucznych do motocykli. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania części z tworzyw sztucznych do motocykli nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części z tworzyw sztucznych do motocykli, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części z tworzyw sztucznych do motocykli, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części z tworzyw sztucznych do motocykli możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
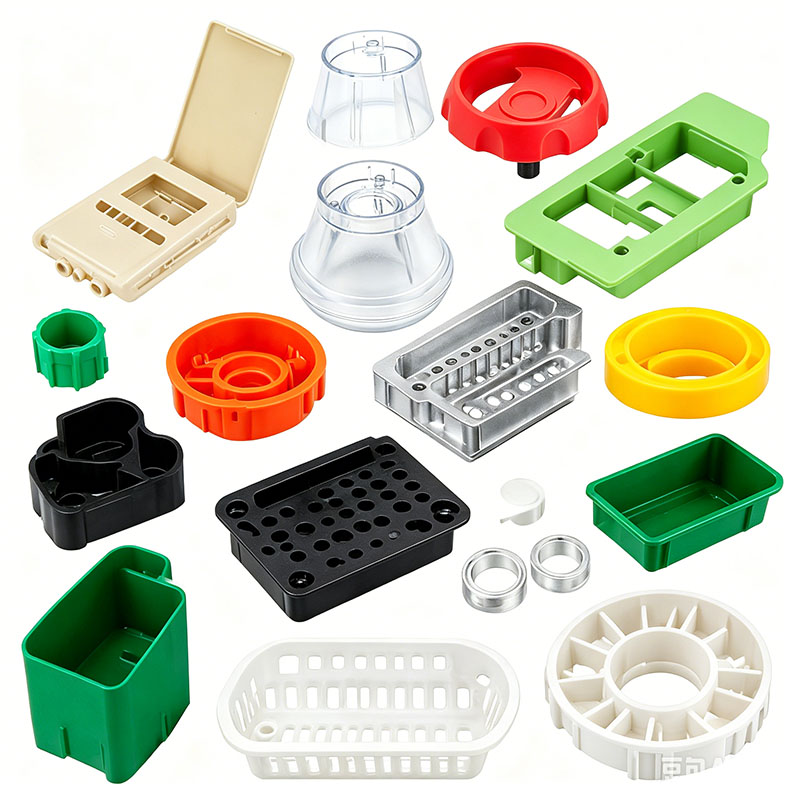
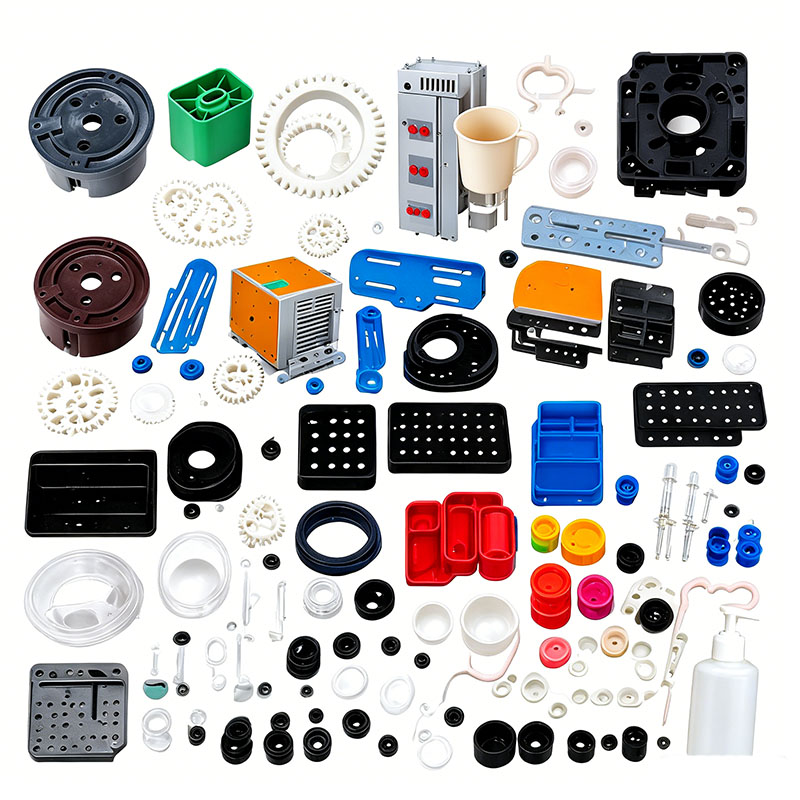
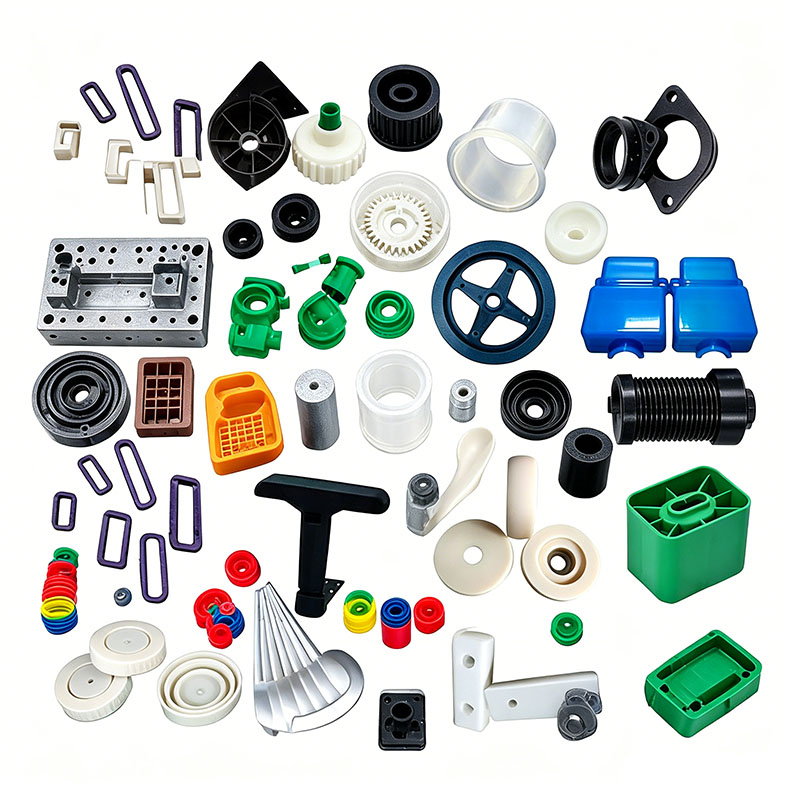
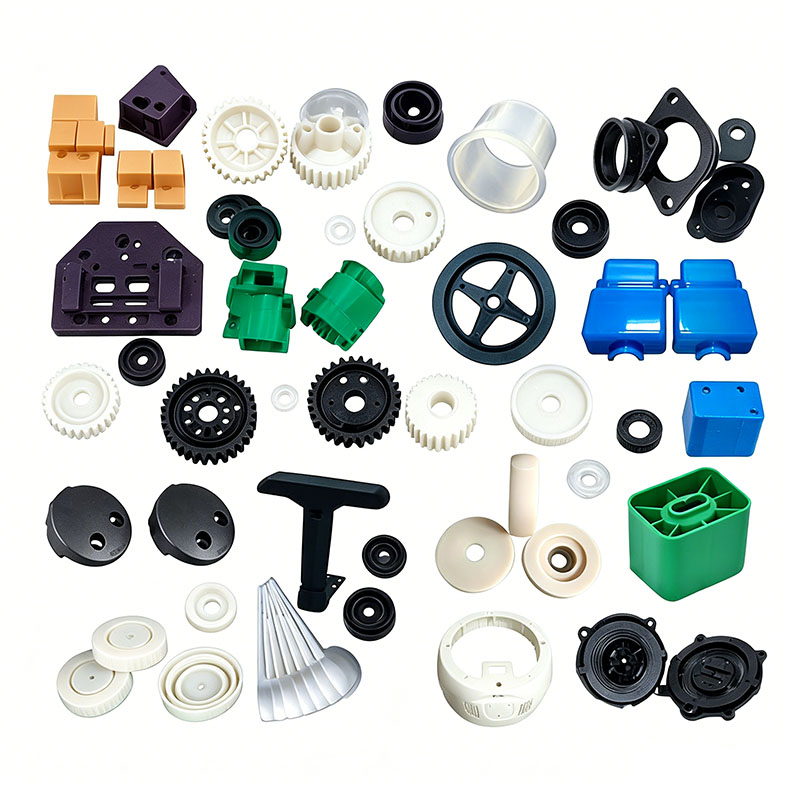
Plastikowe elementy motocykla — w tym nadwozie, owiewka przednia, panele boczne, osłona tylna, błotniki, obudowa przyrządów, osłony przestrzeni na nogi, skrzynka akumulatora, wsporniki wkładki kasku i osłony kierownicy — dzielą się na dwie główne kategorie: estetyczne nadwozie i elementy konstrukcyjne nośne. Elementy te muszą w dłuższej perspektywie wytrzymać opór wiatru o dużej prędkości, ekspozycję na warunki zewnętrzne (słońce i deszcz), wibracje pojazdu, uderzenia kamieni i ekstremalne wahania temperatury. Niektóre części nośne muszą również spełniać określone wymagania dotyczące odporności na uderzenia, odporności na korozję olejową i odporności na starzenie UV; w związku z tym ogólne standardy kontroli formowania wtryskowego są znacznie wyższe niż te dotyczące tworzyw sztucznych do skuterów elektrycznych. Kompletny proces formowania obejmuje pięć kluczowych etapów: wstępną obróbkę surowca, montaż formy i debugowanie, cykl formowania wtryskowego, obróbkę końcową/kształtowanie oraz wieloetapową kontrolę niezawodności.
I. Magazynowanie i obróbka wstępna surowców
Główne materiały na odsłonięte nadwozie motocykli obejmują stopy ASA i odporne na warunki atmosferyczne stopy ABS+PC; skrzynki akumulatorowe i konstrukcje nośne przestrzeni na nogi wykonane są z modyfikowanego PP lub PA6 wzmocnionego 30% włóknem szklanym; i przezroczyste osłony instrumentów wykorzystują wysokoudarowy komputer PC. Do wszystkich przychodzących surowców należy dołączyć raporty z testów potwierdzających zgodność z dyrektywą RoHS, odporność na warunki atmosferyczne i odporność na korozję chemiczną. Części estetyczne produkowane są wyłącznie z żywicy pierwotnej, z maksymalną zawartością przemiału (wlew/kanał) wynoszącą 10%; w przypadku elementów nośnych, takich jak łączniki ram i wsporniki konstrukcyjne, surowo zabrania się stosowania dodatkowego materiału, aby zapobiec zmniejszeniu udarności.
Do barwienia stosuje się przedmieszki odporne na warunki atmosferyczne w połączeniu z dodatkami odpornymi na promieniowanie UV i środkami antyadhezyjnymi o niskiej migracji i olejoodpornymi. Mieszaninę miesza się w mieszalniku pionowym przy niskiej prędkości przez 8–12 minut, przy starannie kontrolowanej prędkości obrotowej, aby zapobiec powodowaniu ciepła tarcia aglomeracji pigmentu lub degradacji polimeru. Nylon wzmocniony włóknem szklanym jest mieszany oddzielnie, aby zminimalizować pękanie włókien, co w przeciwnym razie mogłoby pogorszyć sztywność produktu.
Suszenie i osuszanie to krytyczne procesy kontroli wad powierzchni: elementy nadwozia z ASA i ABS+PC poddawane są suszeniu gorącym powietrzem w temperaturze 85°C przez 4 godziny, natomiast przezroczyste części PC suszone są w temperaturze 110°C przez 6 godzin za pomocą suszarki osuszającej, zapewniając, że zawartość wilgoci utrzymuje się poniżej 0,02%. Niedostateczne wysuszenie może prowadzić do powstania defektów w postaci srebrnych smug i pęcherzyków powietrza, a także dużych rozwarstwień farby (tzw. wyskakiwania) po procesie malowania. Nylon PA6+GF30 jest wysoce higroskopijny i wymaga suszenia z osuszaniem w temperaturze 110°C przez 4–5 godzin; po wysuszeniu surowiec należy transportować w szczelnym systemie, aby zapobiec ponownemu wchłanianiu wilgoci. Zmodyfikowany PP ma wyjątkowo niską absorpcję wody; wystarczające jest suszenie w temperaturze 60°C przez jedną godzinę w wilgotnym środowisku w celu usunięcia wilgoci z powierzchni. W dużych fabrykach stosuje się centralne systemy podawania materiału, aby całkowicie odizolować surowce od zanieczyszczeń pyłowych i olejowych.
II. Montaż i podgrzewanie/uruchamianie form panelowych do dużych korpusów
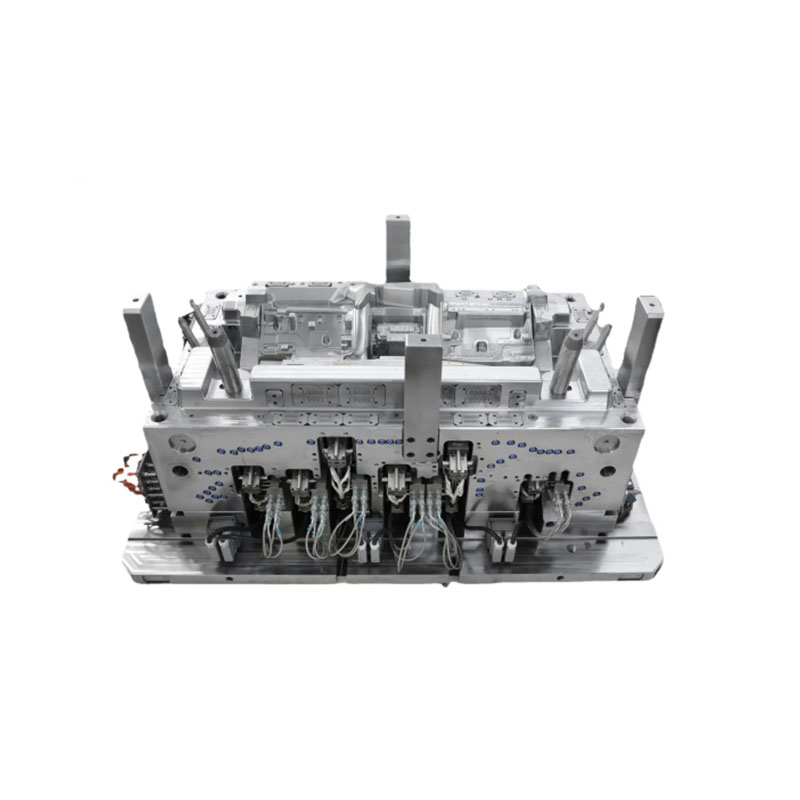
Owiewki i osłony tylne motocykli to wielkopowierzchniowe, cienkościenne części z tworzyw sztucznych, zwykle produkowane przy użyciu dużych jednogniazdowych form, z ukierunkowanym wzmocnieniem stali formierskiej, układami chłodzenia, odpowietrzania i wyrzucania. Wnęki na widoczne powierzchnie wykonano ze stali nierdzewnej S136 z lustrzanym wykończeniem, wypolerowanej tak, aby była wolna od wgłębień i zadrapań, aby spełnić wymagania dotyczące malowania i powlekania; formy konstrukcyjne do nylonu wzmocnionego włóknem szklanym posiadają azotowane wnęki, które wytrzymują długotrwałą erozję i zużycie spowodowane twardymi włóknami szklanymi, wydłużając w ten sposób żywotność formy.
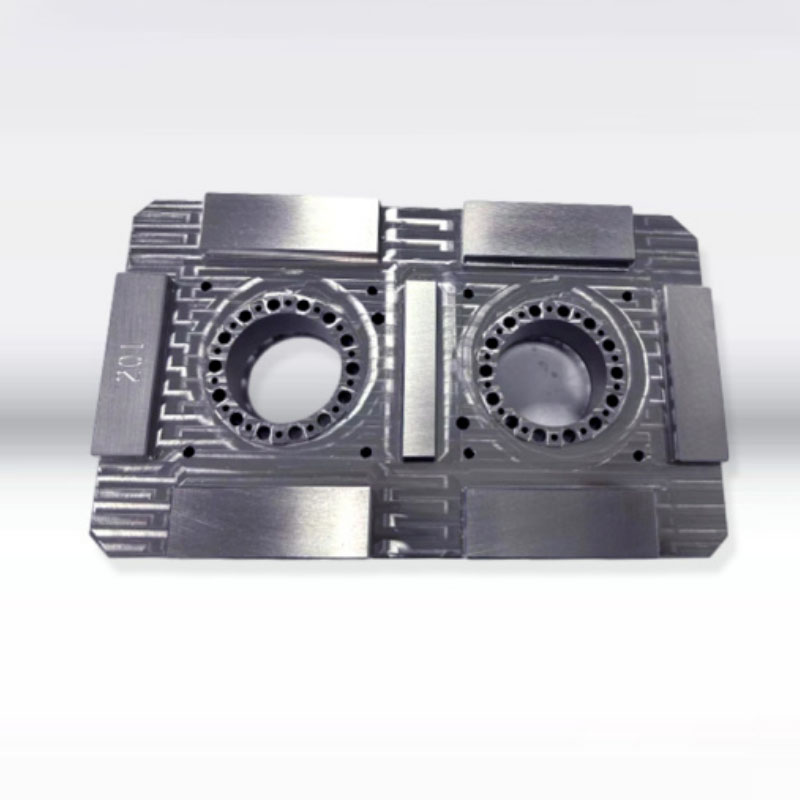
Aby zaradzić nierównomiernemu rozkładowi grubości ścianek, w grubościennych żebrach i występach montażowych zainstalowano spiralne rdzenie chłodzące, podczas gdy w głównym korpusie zastosowano konforemne kanały chłodzące, aby zrównoważyć szybkość chłodzenia oraz złagodzić skurcz i wypaczenia w obudowach o dużej powierzchni. Ciągłe, drobne szczeliny odpowietrzające (głębokość 0,015 mm) są wykonane w liniach podziału, narożnikach i miejscach linii spawania, aby szybko usunąć uwięzione powietrze podczas napełniania z dużą prędkością, zapobiegając przypaleniu lub czernieniu krawędzi. Długie, smukłe elementy, takie jak błotniki i panele boczne, są wyposażone w wiele zestawów wyważonych sworzni i bloków wypychaczy, które zapobiegają zginaniu, wybielaniu pod wpływem naprężeń lub pękaniu spowodowanym nierównymi siłami wyrzutu.
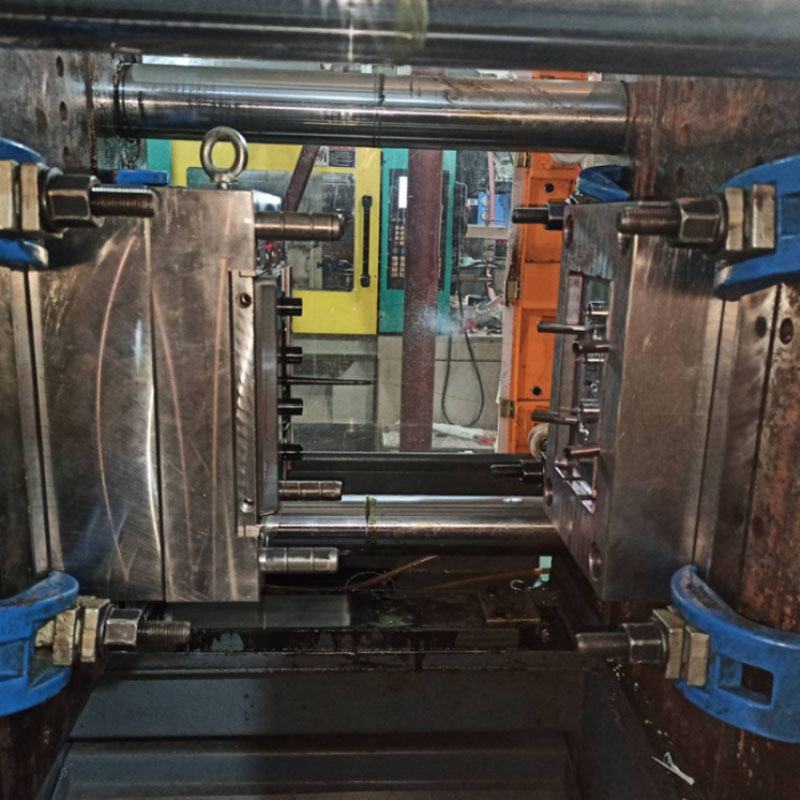
Formę wciąga się na wtryskarkę o dużym tonażu (650T–1200T) za pomocą suwnicy, a płyty dociskowe są równomiernie dokręcane, aby zapobiec odkształceniu płyty dociskowej i wypływowi podczas wtryskiwania pod wysokim ciśnieniem. Podłączane są przewody wody chłodzącej i kontroli temperatury formy, po czym następuje próba ciśnieniowa w celu sprawdzenia szczelności i 30-minutowa faza wstępnego nagrzewania formy. Temperatury formy są utrzymywane na poziomie 55–65°C w przypadku części kosmetycznych ASA, 80–90°C w przypadku części PC i powyżej 80°C w przypadku części nylonowych wzmocnionych włóknem szklanym. Wstępnie ustawiona niskociśnieniowa ochrona formy; forma otwiera się automatycznie w przypadku wykrycia resztek prowadnic lub ciał obcych na powierzchni podziału, zapobiegając uszkodzeniu wnęki spowodowanej siłą zwarcia dużych form.
III. Standardowy proces cyklu formowania wtryskowego
Kompletny cykl formowania składa się z sześciu etapów: mocowania formy, etapowego wtryskiwania, dwustopniowego docisku, chłodzenia w stałej temperaturze, otwierania i wyrzucania formy oraz automatycznego usuwania części przez ramię robota. Istota procesu skupia się na wypełnieniu o niskim ścinaniu, aby zminimalizować naprężenia wewnętrzne i zwiększyć odporność na pękanie na zewnątrz.
Zaciśnięcie formy obejmuje czterostopniową kontrolę prędkości: powolne zamykanie, szybki postęp, zabezpieczenie przed niskim ciśnieniem i blokowanie pod wysokim ciśnieniem. Wielkopowierzchniowe panele nadwozia generują podczas wtrysku znaczne siły otwierające formę; Mocowanie pod wysokim ciśnieniem zapewnia ścisłe dopasowanie do powierzchni podziału, zapobiegając ciągłemu wypływowi.
Lufa ma precyzyjną, strefową kontrolę temperatury: 170–200°C dla obudów ASA, 190–260°C dla ABS+PC i 230–260°C dla nylonu PA6+GF30. Wymagane jest ścisłe przestrzeganie limitów temperatur; nadmierne ciepło powoduje rozkład materiału (żółknięcie), zmniejszoną wytrzymałość i obniżoną odporność na olej. Wtrysk wykorzystuje wielostopniowe napełnianie ze zmienną prędkością: w przypadku cienkościennych obszarów obudowy stosuje się prędkości średnie do wysokich, aby zapobiec przedwczesnemu ochłodzeniu stopu, co mogłoby prowadzić do niedoborów materiału lub krótkich wtrysków; Do mocowania słupków i grubościennych podstaw stosuje się wtrysk o niskiej prędkości, aby zmniejszyć molekularne naprężenia ścinające, minimalizując w ten sposób problemy z pękaniem podczas późniejszego malowania lub cykli termicznych. Zakres ciśnienia wtrysku od 90 do 130 bar; nadmierne ciśnienie powoduje silny wypływ i wzrost naprężeń wewnętrznych, natomiast niedostateczne ciśnienie powoduje widoczne linie spawów i znacznie zmniejszoną odporność na uderzenia.
Po wypełnieniu wnęki proces przełącza się na dwustopniowe ciśnienie docisku, aby skompensować skurcz tworzywa sztucznego podczas chłodzenia. Czasy trzymania wynoszą 15–22 sekund w przypadku grubościennych obudów akumulatorów i 6–10 sekund w przypadku cienkościennych paneli, co eliminuje zapadnięcia powierzchni. W fazie podtrzymania ślimak jednocześnie przygotowuje materiał do następnego cyklu, skracając w ten sposób całkowity czas formowania.
Czas chłodzenia jest zgodny z wytycznymi 3–5 sekund na 1 mm grubości ścianki; standardowe panele o grubości 2 mm wymagają około 10 sekund chłodzenia. Ciągły obieg wody chłodzącej usuwa ciepło i stabilizuje temperaturę formy, zapobiegając odkształceniom lub niewspółosiowości montażu spowodowanej nierównomiernym chłodzeniem po jednej stronie obudowy. Po ochłodzeniu forma otwiera się w trzystopniowym procesie zwalniania, a mechanizm wyrzucający delikatnie uwalnia część z tworzywa sztucznego. Ramię robota napędzane serwo chwyta obudowę, aby automatycznie przyciąć odpady z bramy, a gotowy produkt jest przenoszony na linię montażową; Podczas całego procesu surowo zabrania się ręcznego kontaktu z widocznymi powierzchniami, aby zapobiec pogarszaniu się przyczepności farby przez odciski palców lub oleje.
IV. Obróbka po formowaniu, wyżarzanie i wykańczanie powierzchni
Świeżo rozformowane części często wykazują ślady i zadziory na linii podziału, natomiast smukłe błotniki są podatne na lekkie wypaczenia, co wymaga standardowych procedur obróbki końcowej.
Przycinanie zasuw i zadziorów: Nożyce hydrauliczne służą do płynnego usuwania dużych zasuw zimnokanałowych, natomiast drobne występy zastawek gorącokanałowych są precyzyjnie szlifowane ręcznie. Pneumatyczne głowice szlifierskie i drobny papier ścierny służą do lekkiego polerowania linii podziału i narożników w celu usunięcia mikrowypływów; po zdmuchnięciu kurzu powierzchnia obudowy jest gładka i pozbawiona ostrych krawędzi. Diamentowe głowice szlifierskie służą do usuwania zadziorów z nylonowych zamków wzmocnionych włóknem szklanym o wysokiej twardości.
Wyżarzanie w celu odprężenia: Wszystkie części wymagające malowania lub powlekania muszą zostać poddane wyżarzaniu. Obudowy ASA i ABS wypalane są w stałej temperaturze 60°C przez 2 godziny, natomiast części ze stopów ABS+PC wypalane są w temperaturze 70°C przez 3 godziny. Powolne, naturalne chłodzenie zapewnia całkowitą eliminację wewnętrznych naprężeń formujących, zapobiegając pęknięciom spowodowanym pieczeniem w wysokiej temperaturze lub wahaniami temperatury zewnętrznej.
Termiczna korekta kształtu: Wypaczone błotniki i osłony boczne są przymocowane do metalowych uchwytów w celu kształtowania w niskiej temperaturze; są one uwalniane po schłodzeniu, aby skorygować wypaczenia i zapewnić jednolite szczeliny montażowe w całym pojeździe.
Przygotowanie powierzchni: Części przeznaczone do malowania poddawane są elektrostatycznemu usuwaniu pyłu i odtłuszczaniu w celu wyeliminowania środków antyadhezyjnych i pyłu powierzchniowego, zwiększając w ten sposób przyczepność farby. Przezroczyste osłony instrumentów z PC są utwardzane promieniowaniem UV w celu poprawy odporności na zużycie i ochrony przed odpryskami kamieni. Małe części funkcjonalne wymagają jedynie usunięcia zadziorów przed przystąpieniem do kontroli jakości.
V. Wieloetapowa kontrola jakości i przechowywanie gotowego produktu
Ponieważ plastikowe części motocykli mają kluczowe znaczenie zarówno dla estetyki, jak i bezpieczeństwa, wdrożono trójstopniowy system kontroli: weryfikacja pierwszego artykułu, inspekcje patrolowe co 30 minut oraz kompleksowa kontrola gotowych produktów. Po zmianie formy, wymianie materiału lub dostosowaniu procesu pierwsze dziesięć uformowanych części oznacza się jako próbki „pierwszego artykułu”; inspektorzy jakości używają suwmiarki do pomiaru otworów montażowych i wymiarów zatrzasków oraz przeprowadzają kontrole wizualne pod kątem defektów, takich jak srebrne smugi, pęcherzyki powietrza, ślady przypaleń, zapadnięcia i linie spawów. Przykładowe części przechodzą test udaru z wysokości 1,8 metra, a produkcja masowa odbywa się tylko wtedy, gdy obudowy nie wykazują pęknięć ani stłuczeń.
Podczas produkcji masowej kontrole w trakcie procesu koncentrują się na monitorowaniu wypaczeń obudowy, wybłysków i odchyleń kolorów; Krytyczne wymiary zespołu są ponownie mierzone co dwie godziny, aby monitorować stabilność procesu. W przypadku elementów konstrukcyjnych wzmocnionych włóknem szklanym kontrole skupiają się szczególnie na defektach, takich jak odsłonięte włókna i wewnętrzne pęknięcia. Gotowe produkty poddawane są kontroli dotykowej wszystkich krawędzi i narożników, aby upewnić się, że nie ma ostrych zadziorów; próbki poddawane są działaniu promieni UV, zanurzeniu w oleju oraz testom cyklicznym w wysokiej i niskiej temperaturze, aby symulować wymagające warunki jazdy na świeżym powietrzu. Wadliwe części z tworzyw sztucznych są izolowane i oddzielnie szlifowane; przeróbka lub mieszanie ich z produktami zgodnymi jest surowo zabronione.
Dopasowane panele nadwozia są indywidualnie owijane pianką EPE i przechowywane w szczelnych, odpornych na działanie światła kartonach, aby zapobiec przedwczesnemu żółknięciu lub degradacji materiałów ASA i ABS spowodowanej przedłużoną ekspozycją na światło. Jednocześnie prowadzona jest ewidencja partii surowców, maszyn formierskich i parametrów procesu w celu stworzenia kompleksowego dziennika identyfikowalności produkcji.
Jesteśmy producentem formowania części z tworzyw sztucznych do motocykli, zapewniającym wysokiej jakości produkcję formowania części z tworzyw sztucznych do motocykli. Jeśli chcesz dostosowywać/rozwijać produkty do formowania części z tworzyw sztucznych do motocykli, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

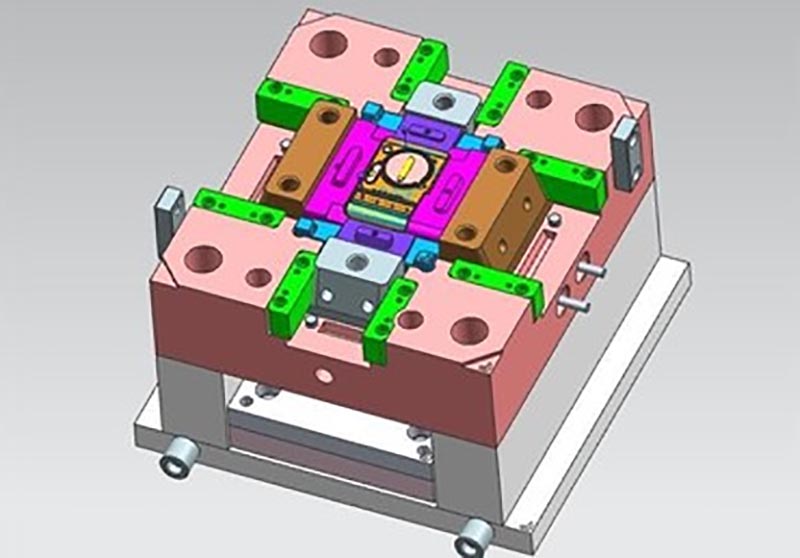
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części plastikowych motocykli, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.