Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie części samochodowych z tworzyw sztucznych
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
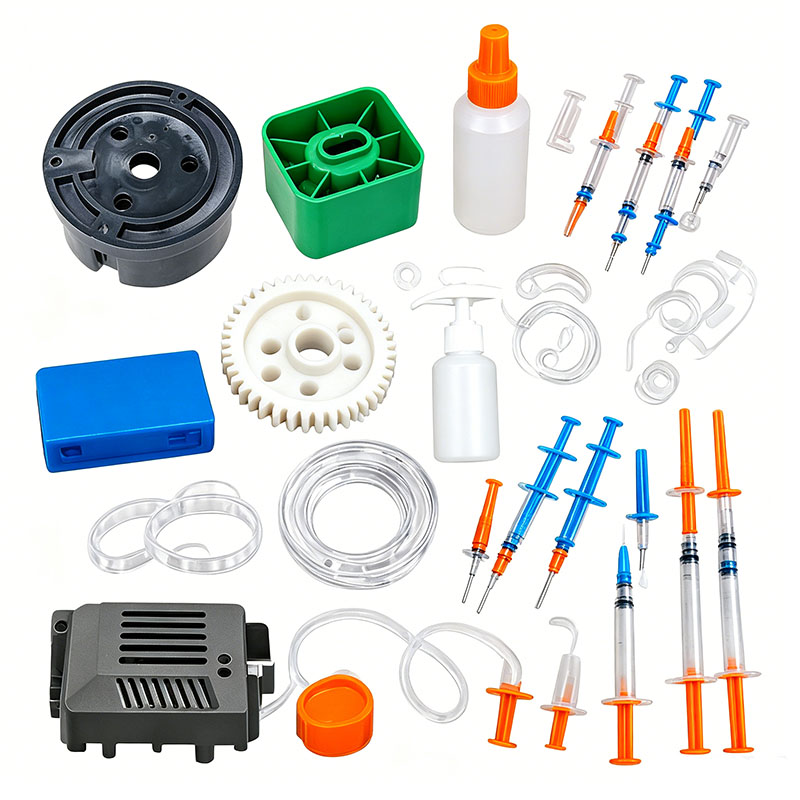
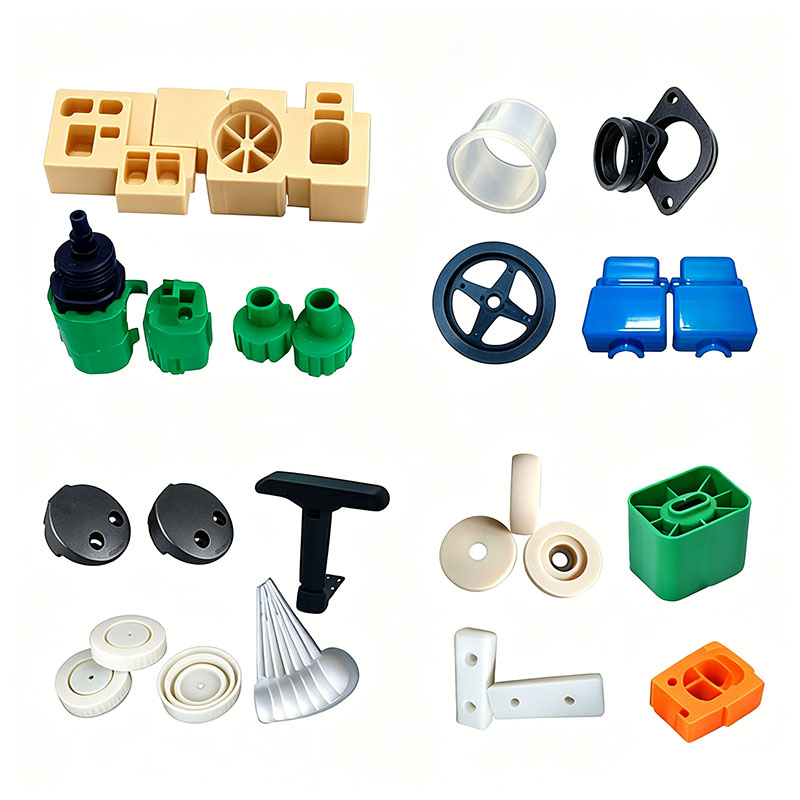
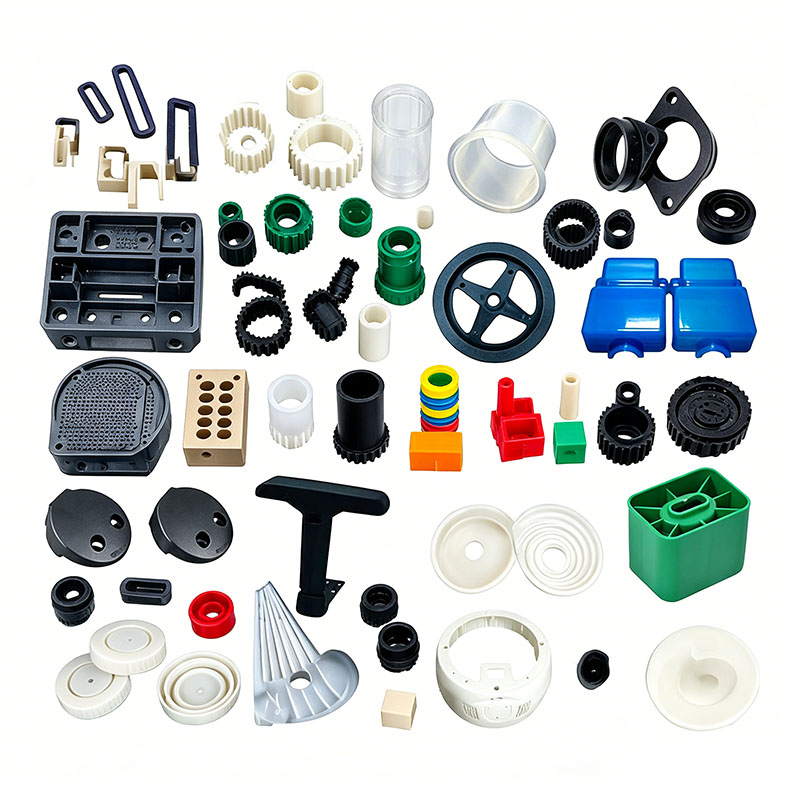
Formowanie części samochodowych z tworzyw sztucznych
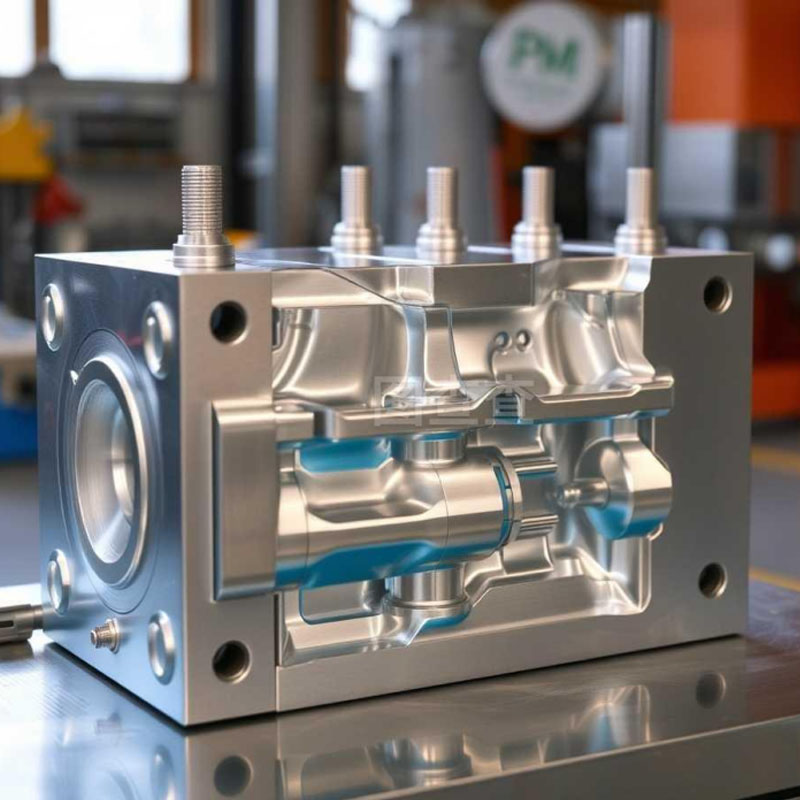
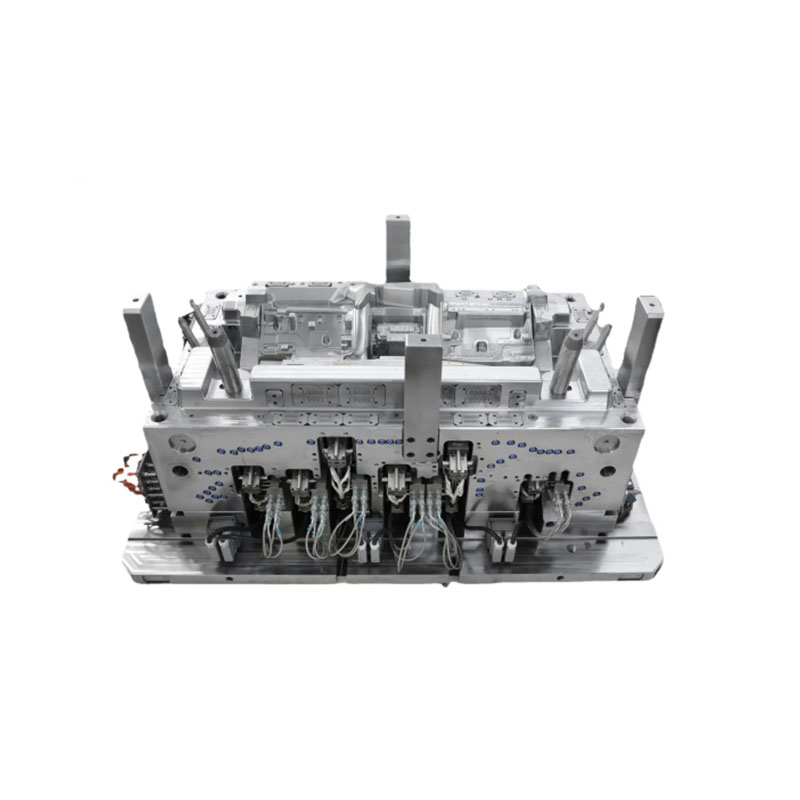
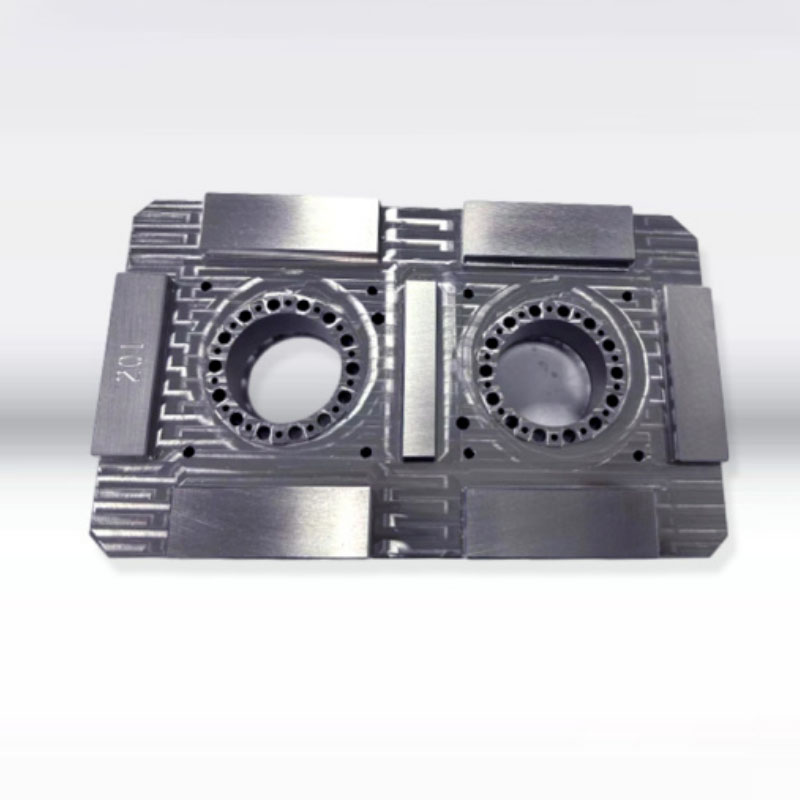
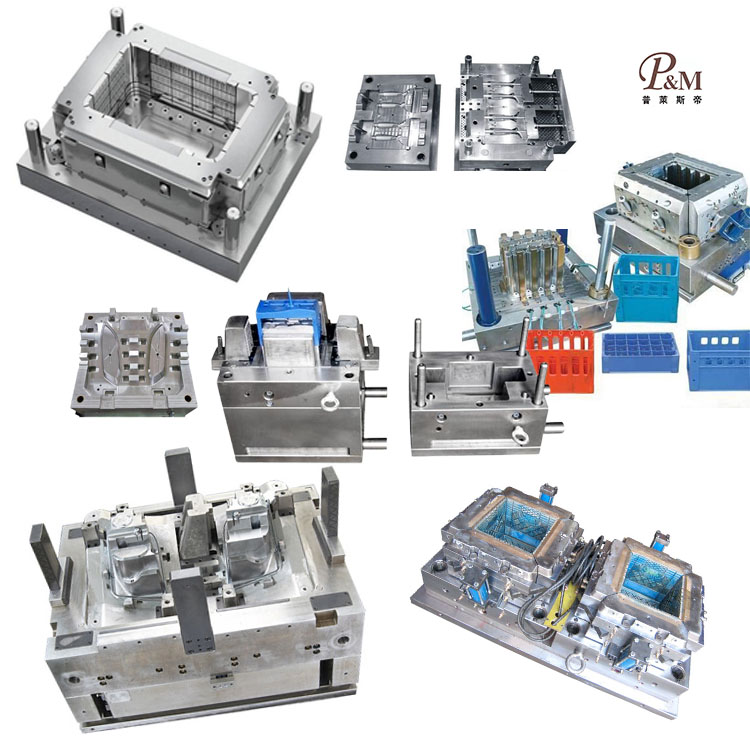
Ningbo (P&M) Plastic Metal Products Co., Ltd. posiada 17-letnie doświadczenie w technologii produkcji form i może dostosować formowanie plastikowych części samochodowych do potrzeb klienta. Świadczymy profesjonalne usługi w zakresie formowania części samochodowych z tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania części samochodowych z tworzyw sztucznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części samochodowych nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części samochodowych z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części samochodowych z tworzyw sztucznych, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części samochodowych z tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
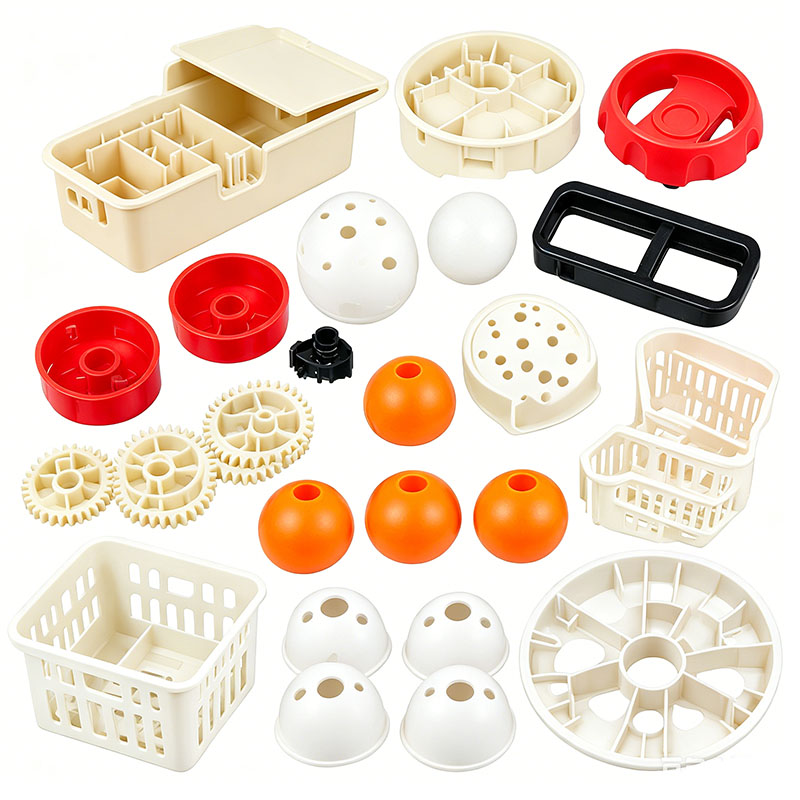
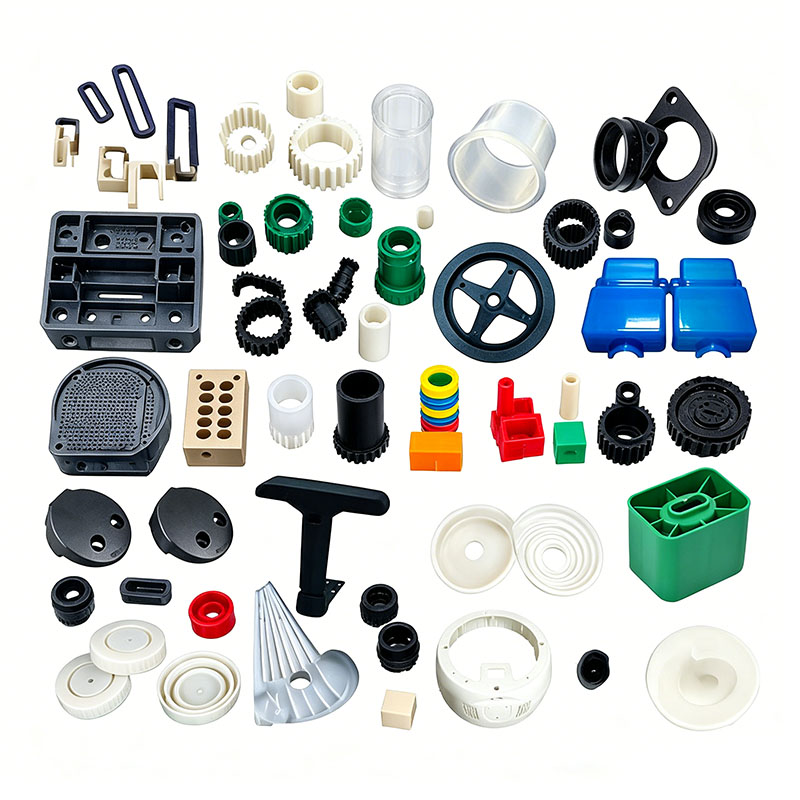
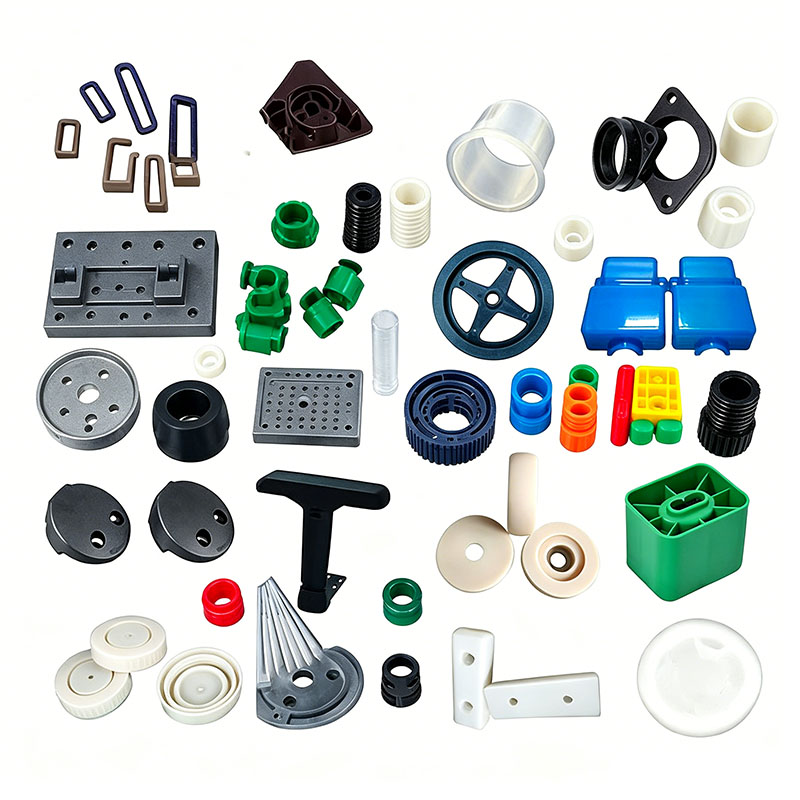
Plastikowe części samochodowe można podzielić na pięć głównych kategorii: zewnętrzne panele nadwozia, elementy wewnętrzne, elementy konstrukcyjne podwozia, odporne na ciepło elementy obszaru silnika i trudnopalne elementy elektroniczne. Przykłady obejmują zderzaki, błotniki, deski rozdzielcze, panele drzwi, schowki po stronie pasażera, kratki, błotniki, wsporniki chłodnicy, osłony dolne silnika, złącza wiązek przewodów i obudowy lamp. Przez cały okres użytkowania części te są poddawane działaniu promieni UV na zewnątrz, wahań temperatur, uderzeń odłamków kamieni, korozji spowodowanej olejem silnikowym i płynem niezamarzającym oraz ciągłym wibracjom podczas jazdy. Elementy konstrukcyjne muszą również spełniać normy bezpieczeństwa zderzeniowego. Obowiązkowe normy krajowe określają wymagania dotyczące wytrzymałości w niskich temperaturach, stabilności wymiarowej, odporności na warunki atmosferyczne, ognioodporności, słabego zapachu i niskiej emisji LZO. Główne surowce obejmują modyfikowany PP, TPO, ABS/PC, ASA, PA6+30GF, POM i ognioodporny PC. Procesy formowania skupiają się na pięciu kluczowych wskaźnikach wydajności: odporności na warunki atmosferyczne/pęknięcia, niskim naprężeniu wewnętrznym, niskim poziomie zapachu/LZO, jednolitej dyspersji włókien szklanych i długoterminowej stabilności wymiarowej. Kluczowe kwestie związane z formowaniem są systematycznie uwzględniane w zakresie doboru surowców, projektowania form, procesów formowania wtryskowego, przetwarzania końcowego i systemów kontroli defektów.
I. Wybór surowców i obróbka wstępna do formowania
Strefowe dopasowanie surowców
Zewnętrzne zderzaki, kratki i błotniki: Odporne na warunki atmosferyczne zmodyfikowane TPO i ASA; Odporny na promieniowanie UV (nie żółknie) i odporny na pękanie pod wpływem uderzeń -40°C.
Deski rozdzielcze i panele drzwi (wnętrze): Modyfikowane stopy PP i ABS/PC; niski zapach i niska emisja LZO; miękki w dotyku, odpowiedni do pakowania i malowania.
Osłony dolne silnika, wsporniki chłodnicy i zaciski podwozia: PA6 + 30% włókno szklane; wysoka wytrzymałość, odporność na olej i odporność na wysoką temperaturę.
Przezroczyste osłony lamp i osłony zestawu wskaźników: PC o wysokiej lepkości; wysoka przepuszczalność światła i odporność na szok termiczny.
Złącza samochodowe i obudowy elektronicznych jednostek sterujących (ECU): trudnopalne PA i PC; spełniające wymogi bezpieczeństwa pożarowego V-0. W przypadku ponownego wykorzystania surowców obowiązują rygorystyczne standardy: zawartość przemiału w zewnętrznych częściach kosmetycznych jest ograniczona do ≤8%; stosowanie materiałów pochodzących z recyklingu jest zabronione w przypadku elementów podwozia, nośnych części silnika i trudnopalnych elementów elektronicznych, ponieważ znacznie zmniejsza to udarność i pogarsza właściwości ognioodporne; części wewnętrzne muszą wykorzystywać przedmieszki o słabym zapachu i niemigrujące, przyjazne dla środowiska dodatki, aby ściśle kontrolować lotne związki organiczne (LZO). Surowce z włókna szklanego są mieszane osobno, aby zapobiec pękaniu włókien, co w przeciwnym razie zmniejszyłoby sztywność produktu.
Specyfikacje kontroli mieszania
Stosuje się szczelny, wolnoobrotowy mieszalnik pracujący przy 260–300 obr/min przez 8–12 minut. Mieszanie z dużą prędkością przez dłuższy czas jest zabronione w przypadku materiałów wypełnionych i modyfikowanych włóknem szklanym, aby zapobiec aglomeracji proszku i pękaniu włókien; proces mieszania części wewnętrznych jest całkowicie zamknięty, aby zminimalizować adsorpcję pyłu i zredukować zapach produktu. Materiały różnych typów i klas trudnopalnych/niepalnych są przechowywane w oddzielnych strefach; zanieczyszczenie krzyżowe podczas mieszania jest surowo zabronione.
Surowe standardy suszenia i osuszania
PC, PA6 i ABS/PC są wysoce higroskopijne; nawet śladowe ilości wilgoci mogą powodować srebrne smugi i wewnętrzne puste przestrzenie, co prowadzi do pękania pod wpływem niskiej temperatury.
ASA i ABS/PC: Suszenie gorącym powietrzem w temperaturze 85°C przez 4–6 godzin; zawartość wilgoci ≤0,04%;
PA6+30GF: Osuszanie w stałej temperaturze 110°C przez ponad 4 godziny; materiały należy ponownie wysuszyć, jeśli maszyna nie jest używana przez ponad 30 minut;
Osłony lamp PC: Osuszanie, suszenie w temperaturze 120°C przez 6 godzin;
Zmodyfikowane TPO i PP mają wyjątkowo niską absorpcję wody; suszenie w temperaturze 60°C przez 1 godzinę wymagane jest jedynie w porze deszczowej w celu usunięcia wilgoci z powierzchni. Po wysuszeniu surowce są transportowane przez scentralizowany, szczelny system podawania, aby zapobiec wtórnemu zanieczyszczeniu wilgocią warsztatową lub olejem.
II. Kluczowe punkty dotyczące projektowania form i konfiguracji maszyn dla specyficznych zastosowań motoryzacyjnych
Gama samochodowych części z tworzyw sztucznych obejmuje wielkopowierzchniowe, cienkościenne zewnętrzne panele nadwozia i elementy konstrukcyjne z włókna szklanego o wysokiej wytrzymałości, a także precyzyjne części wewnętrzne; Projekt formy koncentruje się na zrównoważonym chłodzeniu, odpowiednim odpowietrzaniu, odporności na zużycie i korozję oraz systemach prowadnic o niskim naprężeniu. **Wybór stali formierskiej**
W przypadku zewnętrznych elementów ASA i ABS/PC na wnęki wybrano lustrzaną stal S136, odporną na korozję; zapewnia to powierzchnię pozbawioną wżerów po polerowaniu oraz długotrwałą odporność na warunki atmosferyczne i korozję. Formy do elementów podwozia z włókna szklanego posiadają wnęki poddane azotowaniu całkowitemu, aby wytrzymać ciągłe działanie erozyjne twardych włókien szklanych, wydłużając w ten sposób żywotność formy. Do elementów wewnętrznych zastosowano wstępnie hartowaną stal 718H, natomiast do małych, precyzyjnych części złączy zastosowano odporną na korozję stal lustrzaną STAVAX. Wszystkie narożniki produktów mają jednakowe promienie, co eliminuje koncentrację naprężeń i zapobiega pęknięciom podczas cykli termicznych lub uderzeń.
**Zrównoważony układ chłodzenia (klucz do kontrolowania wypaczeń i dryftu wymiarowego)**
Zderzaki i deski rozdzielcze to wielkopowierzchniowe części cienkościenne (o grubości 1,8–2,5 mm), ale wewnętrzne żebra i występy montażowe mogą osiągać grubość 4–6 mm; ta rozbieżność łatwo prowadzi do nierównomiernego skurczu i odchyleń w szczelinie montażowej. W formach zastosowano owinięte konformalnie kanały chłodzące ze spiralnymi rdzeniami chłodzącymi osadzonymi w grubościennych występach; symetryczny układ kanałów po lewej i prawej stronie minimalizuje różnice temperatur. Temperatury formy są precyzyjnie kontrolowane według strefy: 55–65°C dla części zewnętrznych ASA; 70–80°C dla wewnętrznych części ABS/PC; 80–90°C dla części podwozia z włókna szklanego/nylonu; i 35–45°C w przypadku części wewnętrznych ze zmodyfikowanego PP. Wyższe temperatury formy zwiększają krystaliczność nylonu, zwiększając odporność na olej i sztywność, podczas gdy umiarkowane temperatury części zewnętrznych zmniejszają wewnętrzne naprężenia formujące, zapewniając długoterminową trwałość przed pękaniem w środowisku zewnętrznym.
**Optymalizacja wentylacji i zrównoważonego wyrzutu**
Duże panele korpusu wymagają długich ścieżek przepływu stopu; ciągłe, drobne szczeliny odpowietrzające (głębokość 0,012–0,015 mm) znajdują się na liniach spawów i narożach, a dodatkowe wkładki odpowietrzające umieszczone są w głębokich miejscach żeber, aby ułatwić szybkie odprowadzanie gazu podczas napełniania z dużą prędkością, zapobiegając w ten sposób przypaleniu i osłabieniu linii spawu. W deskach rozdzielczych i zderzakach o dużej powierzchni zastosowano kombinację wielopunktowo wyważonych bloków wyrzutników i sworzni, aby zapewnić równomierną siłę wyrzutu, zapobiegając powstawaniu śladów naprężeń („wybielanie”) i miejscowym odkształceniom; smukłe kratki i błotniki są wyposażone w pomocnicze mechanizmy wyrzutowe, które zapewniają wyjmowanie z formy bez zginania. Standardy dotyczące instalacji i konfiguracji form
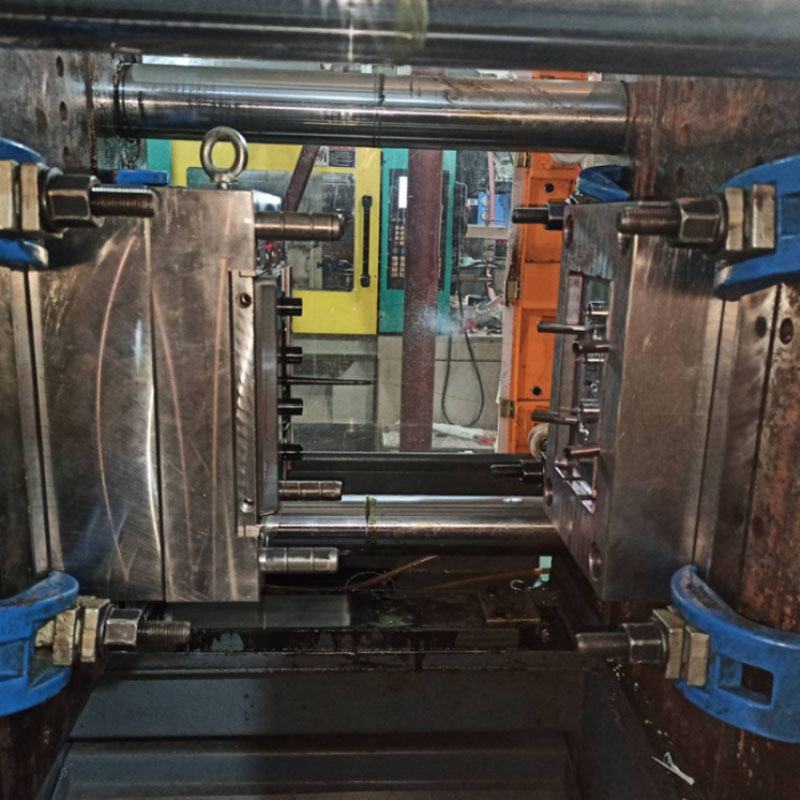
Duże formy do zderzaków i tablic przyrządów są łączone z wtryskarkami 800T–1600T; Płyty mocujące muszą być dokręcone równomiernie, aby wytrzymać siły wtrysku pod wysokim ciśnieniem i zapobiec otwarciu formy (wypływce) na dużych obszarach. Czujniki przepływu są instalowane w obiegach chłodzenia, aby zapewnić niezakłóconą cyrkulację; zabezpieczenie przed stopniowanym zaciskaniem przy wysokim/niskim ciśnieniu jest skalibrowane tak, aby wyzwalać automatyczne otwieranie formy w przypadku wykrycia pozostałości wlewu lub ciał obcych, zapobiegając uszkodzeniu drogich, dużych form; i beczki są dokładnie czyszczone przed wyprodukowaniem części ognioodpornych lub wzmocnionych włóknem szklanym w celu usunięcia pozostałości niekompatybilnych materiałów.
III. Kluczowe punkty kontrolne procesu formowania wtryskowego
Ogólna strategia procesu: Delikatne napełnianie przy niskim ścinaniu, stopniowane ciśnienie utrzymywania (dwustopniowe) i wystarczające, zrównoważone chłodzenie, aby zminimalizować naprężenia wewnętrzne i zwiększyć odporność na uderzenia w niskich temperaturach i odporność na warunki atmosferyczne.
Strefowa kontrola temperatury beczki
Części zewnętrzne ASA: 180–210°C; temperatura dyszy nie może przekraczać 215°C (nadmierne ciepło powoduje rozkład stabilizatora UV i późniejsze żółknięcie).
Części wewnętrzne ABS/PC: 190–250°C; ściśle nie przekraczać 260°C (wysokie temperatury uwalniają lotne gazy, powodując, że poziom zapachu we wnętrzu przekracza limity).
Części podwozia PA6+30GF: 230–260°C; temperatury powyżej 270°C powodują rozkład nylonu i znaczną utratę wytrzymałości.
Przezroczyste osłony lamp PC: 270–300°C; zbyt niskie temperatury powodują słabą płynność i linie spawania.
Etapowy proces napełniania ze zmienną prędkością
W przypadku części o długim przepływie, takich jak zderzaki i tablice przyrządów, stosuje się trzystopniowy profil zmiennej prędkości: buforowanie przy niskiej prędkości na przewężce, wypełnianie głównego korpusu przy średniej i dużej prędkości oraz zmniejszona prędkość w miejscu spawania w dystalnej jamie, aby zminimalizować naprężenia wewnętrzne spowodowane ścinaniem molekularnym. Części podwozia wzmocnione włóknem szklanym są napełniane przy średnich i niskich prędkościach w całym cyklu, aby złagodzić defekty związane z „pływaniem włókien” i zapewnić jednolitość powierzchni. Ciśnienie wtrysku jest ustawione na 90–130 barów; niewystarczające ciśnienie powoduje słabe linie spoin podatne na pękanie podczas zderzeń pojazdów, podczas gdy nadmierne ciśnienie powoduje powstawanie silnych wypływów i akumulacji naprężeń wewnętrznych, co prowadzi do pękania pod wpływem cykli termicznych.
Dwustopniowe stopniowane ciśnienie docisku
Materiały krystaliczne, takie jak PP i PA6, wykazują wysoki skurcz; dlatego wymagany jest dwustopniowy profil ciśnienia docisku (etap początkowy i wtórny), aby zapewnić odpowiednią kompensację materiału. Czasy trzymania są ustawione na 6–10 sekund dla cienkościennych elementów zewnętrznych i 15–22 sekund dla grubościennych wsporników montażowych podwozia, aby skompensować skurcz chłodzenia i wyeliminować zapadnięcia powierzchni. Faza przetrzymywania przebiega równolegle z akumulacją materiału, co skraca cykl formowania.
Specyfikacje chłodzenia i usuwania części
Czasy chłodzenia podano w oparciu o szybkość 3–5 sekund na 1 mm grubości ścianki; na przykład zderzak o grubości 2 mm wymaga 10–14 sekund chłodzenia. Niewystarczające chłodzenie zagraża stabilności wymiarowej; części mogą ulegać dalszemu kurczeniu i deformacji po zamontowaniu pojazdu, co prowadzi do poszerzenia szczelin montażowych. Otwieranie i wyrzucanie form odbywa się przy niskich, stałych prędkościach, a części są usuwane na zautomatyzowanej linii za pomocą ramion robotycznych napędzanych serwomechanizmami. Ręczny kontakt z częściami zewnętrznymi jest surowo zabroniony, aby zapobiec pogorszeniu się przyczepności kolejnych powłok lub pokryć przez olej lub smar. Po demontażu części należy ułożyć płasko na dedykowanych uchwytach; Zabronione jest układanie w stosy lub ściskanie gorących części plastikowych.
Jesteśmy producentem formowania części samochodowych z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję formowania części samochodowych z tworzyw sztucznych. Jeśli chcesz dostosować/opracować produkty do formowania części samochodowych z tworzyw sztucznych, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

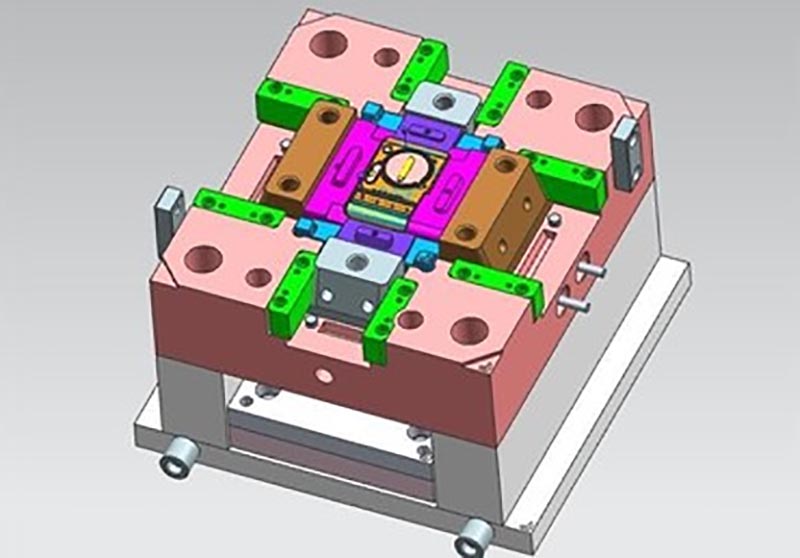
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie części samochodowych z tworzyw sztucznych, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.