Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > formowanie plastikowych części małego łóżeczka
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
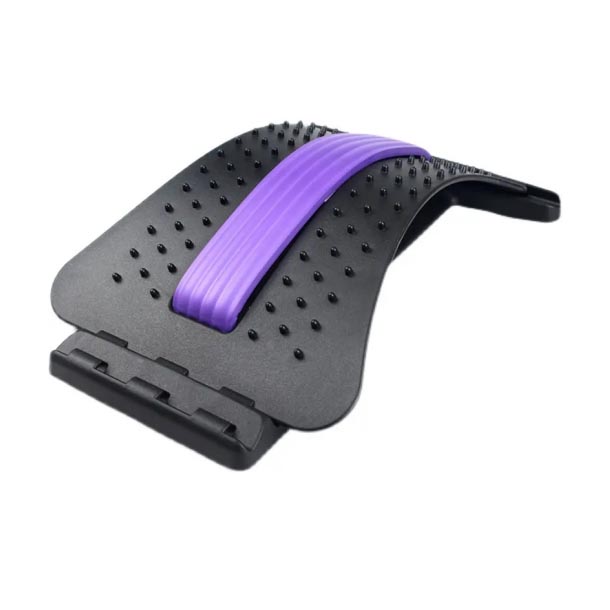
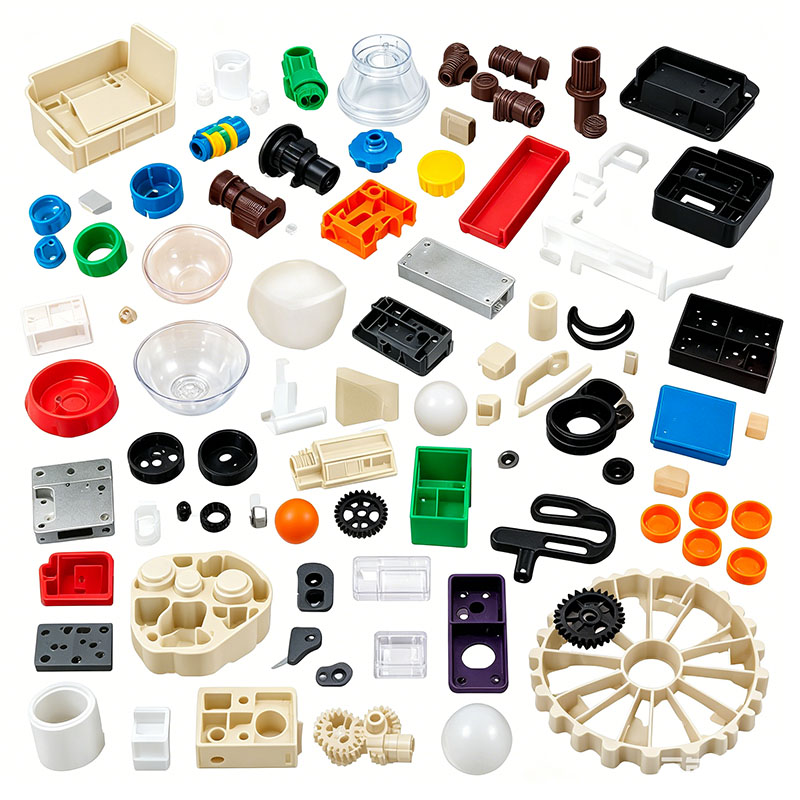
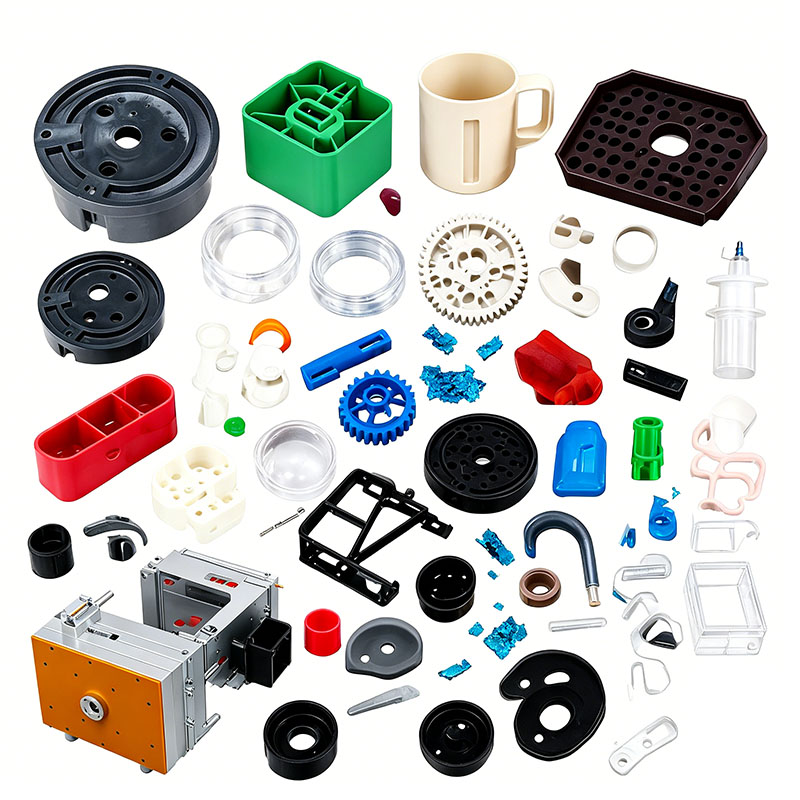
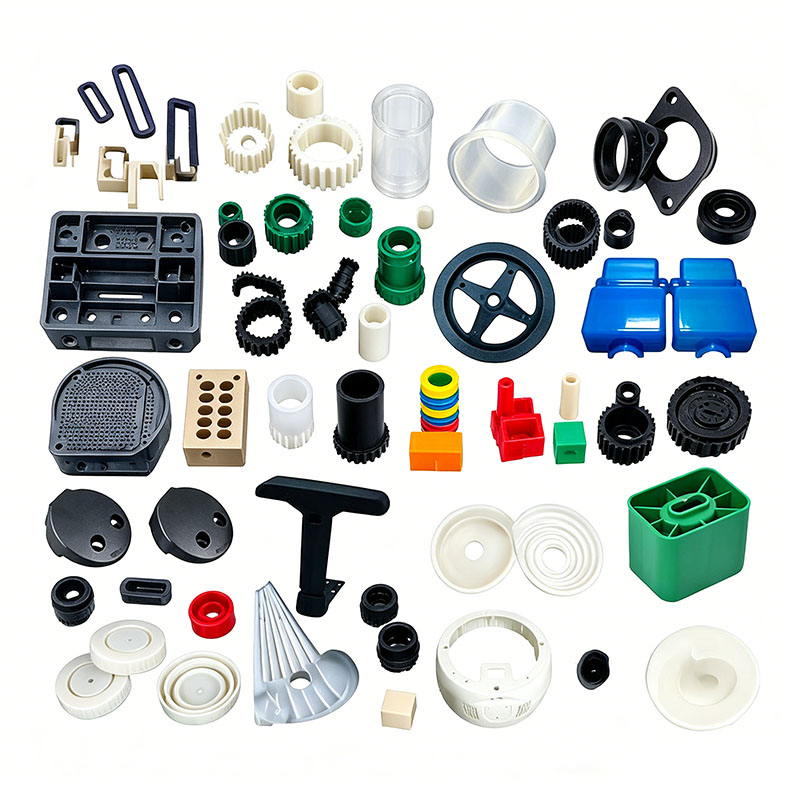
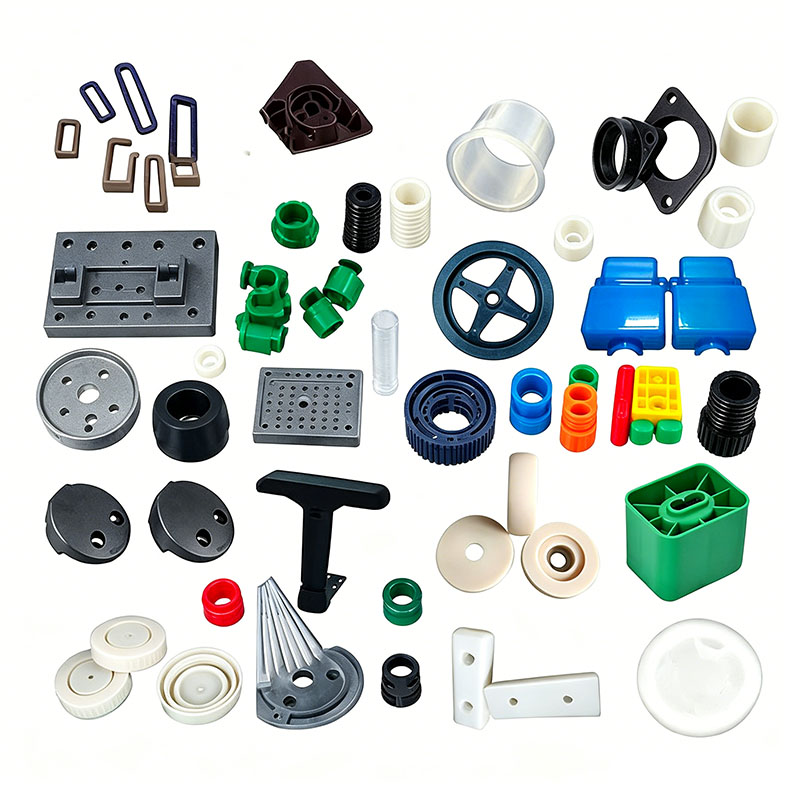
formowanie plastikowych części małego łóżeczka
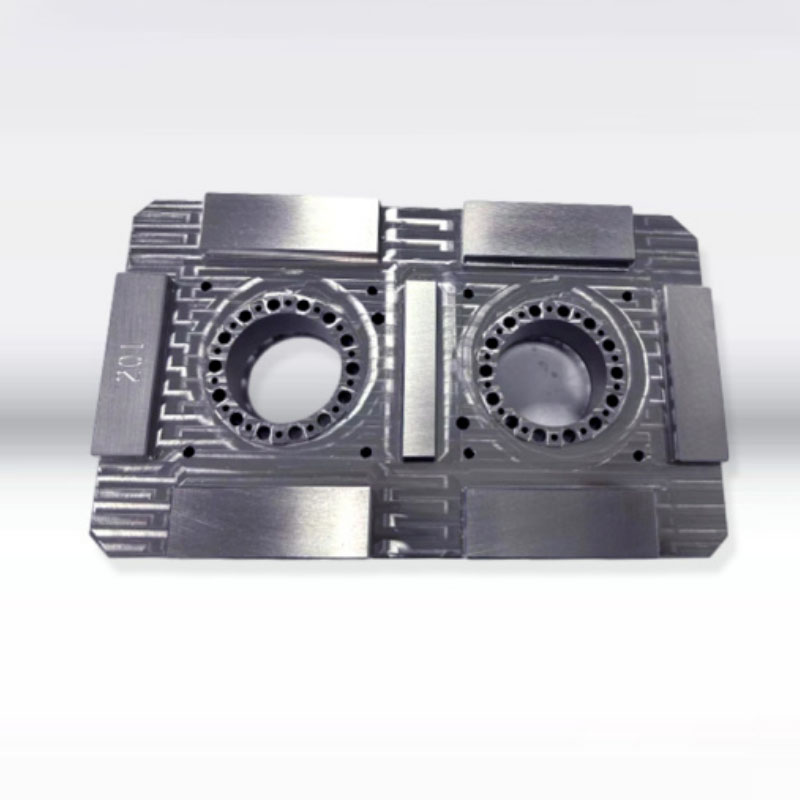
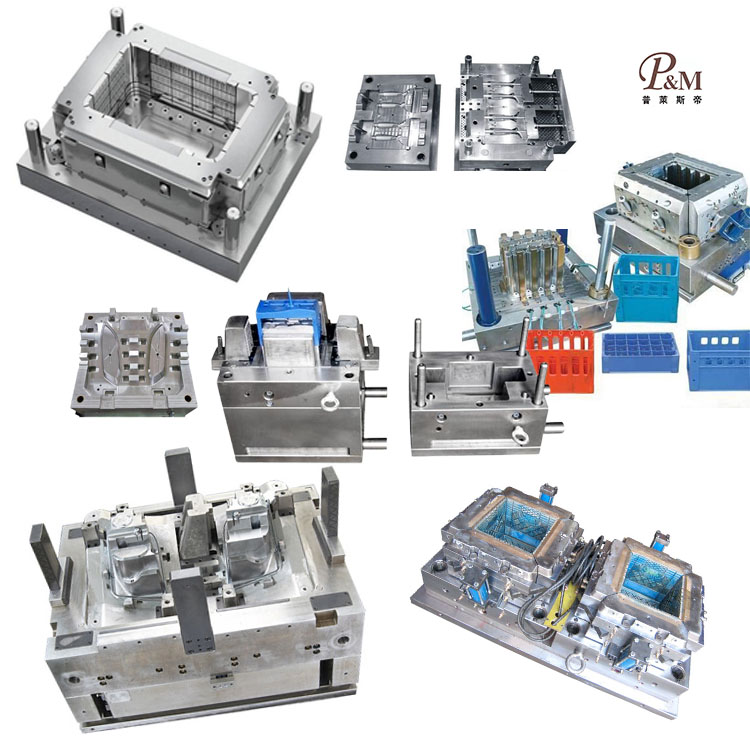
Ningbo (P&M) Plastic Metal Products Co., Ltd. posiada 17-letnie doświadczenie w technologii produkcji form i może dostosować formowanie części łóżeczek z tworzyw sztucznych do indywidualnych potrzeb. Świadczymy profesjonalne usługi w zakresie formowania części łóżeczek z tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania części łóżeczek z tworzyw sztucznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części łóżeczka nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem części łóżeczek z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania części z tworzyw sztucznych do łóżeczek, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania części łóżeczek z tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
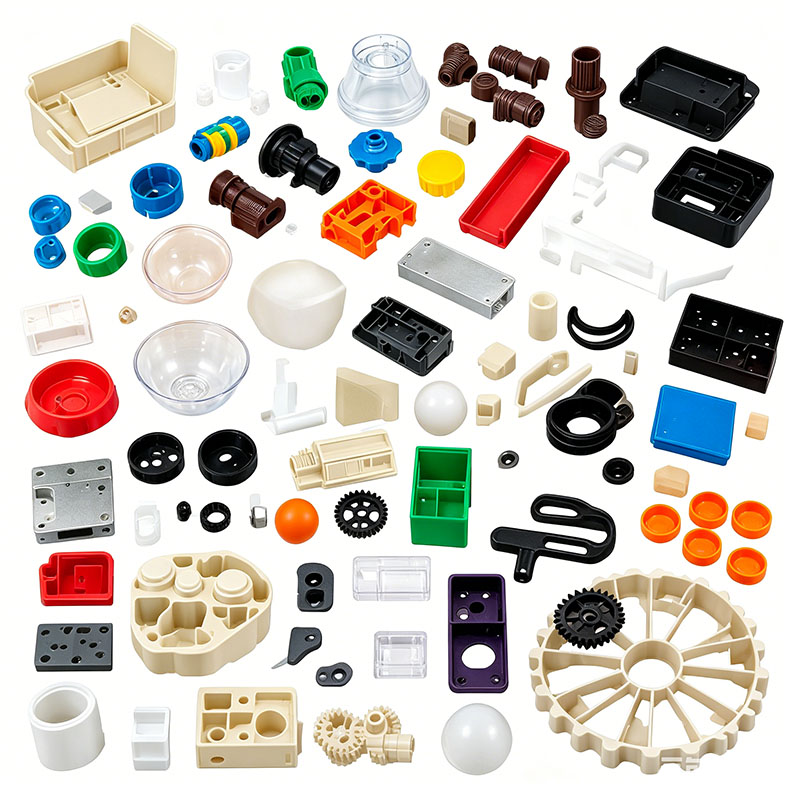
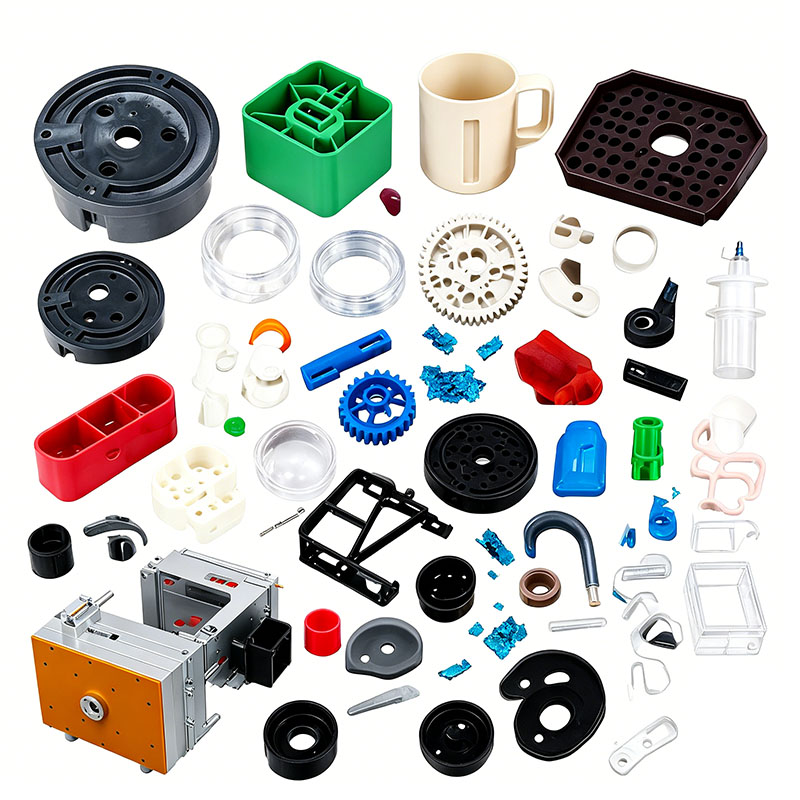
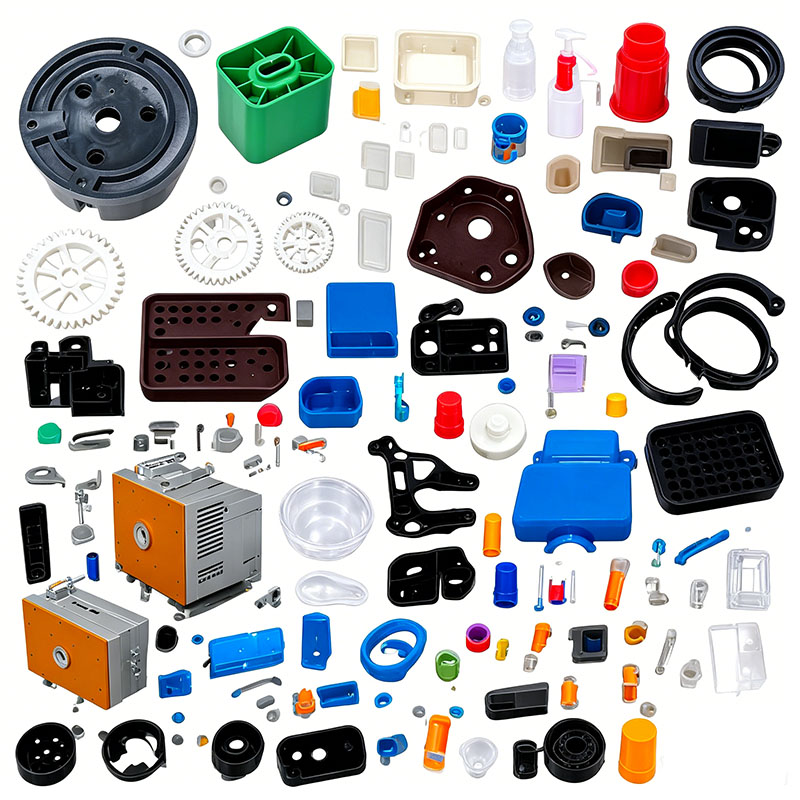
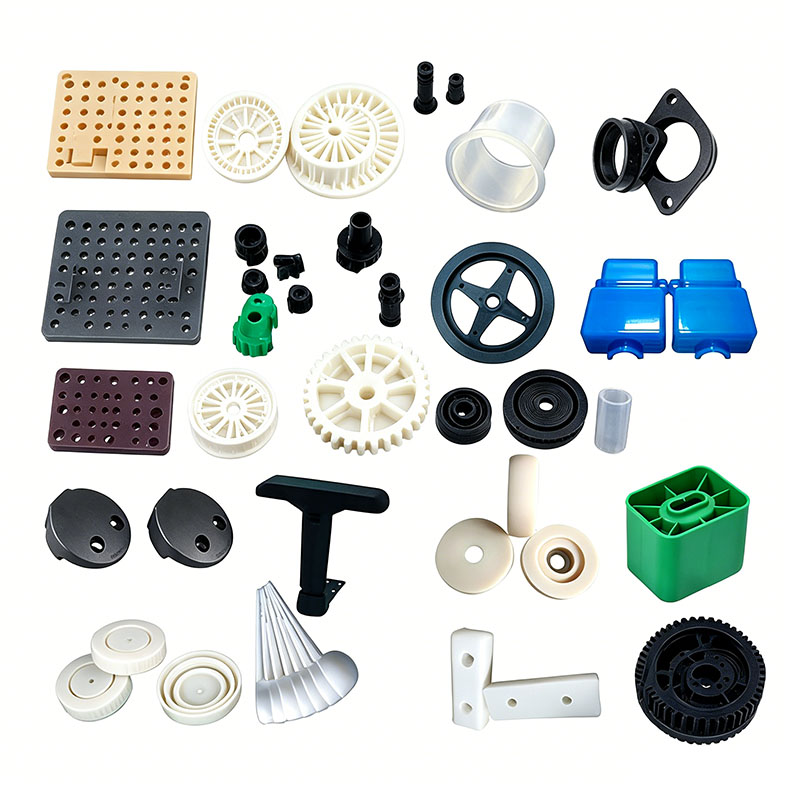
Plastikowe elementy łóżeczek dziecięcych — takie jak zaślepki poręczy, ciche kółka obrotowe, zaciski podstawy łóżeczka, blokady regulacyjne, zderzaki ochronne, podstawy mocowania zabawek, tulejki łączące ramę i zaciski zabezpieczające materac — mają bezpośredni kontakt z niemowlętami. W związku z tym podlegają rygorystycznym obowiązkowym normom dotyczącym braku zadziorów i zapachów, bezpieczeństwa środowiskowego, wytrzymałości i odporności na uderzenia oraz bezpiecznych luzów wymiarowych; cały proces formowania wtryskowego podlega znacznie bardziej rygorystycznej kontroli niż w przypadku standardowych części z tworzyw sztucznych. Przepływ pracy obejmuje pięć kluczowych etapów: kontrolę surowców i obróbkę wstępną, adaptację formy, formowanie wtryskowe, obróbkę końcową i wieloetapowe kontrole jakości bezpieczeństwa. Standaryzowany proces produkcyjny opisano szczegółowo poniżej.
I. Pobór i obróbka wstępna surowców (pierwsza linia obrony bezpiecznej produkcji)
Materiały preferowane do produkcji plastikowych części łóżeczek dziecięcych obejmują PP dopuszczony do kontaktu z żywnością, modyfikowany PE, miękki TPE i ABS o wysokiej wytrzymałości. Surowo zabrania się stosowania złomu pochodzącego z recyklingu lub nieekologicznych plastyfikatorów. Do przychodzących surowców należy dołączyć raporty z badań potwierdzające zgodność z normami RoHS oraz limitami ftalanów i metali ciężkich; materiały są przyjmowane do magazynu dopiero po przejściu weryfikacji przychodzącej kontroli jakości (IQC).
Dozowanie i mieszanie: Do widocznych komponentów używa się materiałów pierwotnych; proporcja dodanego materiału wlewu/prowadnicy z recyklingu nie może przekraczać 10%, natomiast dodawanie materiału z recyklingu jest surowo zabronione w przypadku zamków nośnych i elementów szyn ochronnych. Do barwienia dodawane są przyjazne dla środowiska, bezwonne kolorowe przedmieszki, przedmieszki przeciwdziałające starzeniu i środki zapobiegające przyleganiu do pleśni dopuszczone do kontaktu z żywnością. Mieszanie przy niskiej prędkości przeprowadza się przez 6–10 minut, aby zapobiec powstawaniu nieprzyjemnego zapachu lub aglomeracji cząstek spowodowanej ciepłem tarcia. Miękkie materiały TPE miesza się osobno, aby uniknąć zanieczyszczenia krzyżowego sztywnymi tworzywami sztucznymi.
Suszenie i osuszanie: PP i PE mają bardzo niski współczynnik absorpcji wody; wilgoć powierzchniowa jest usuwana poprzez suszenie w temperaturze 60°C przez jedną godzinę wyłącznie w wilgotnych warunkach. Elementy dekoracyjne szyn ABS suszy się w temperaturze 80°C przez trzy godziny, aby zapobiec powstawaniu „srebrzystych smug”. Przezroczyste części ochronne PC poddaje się osuszaniu w temperaturze 110°C przez cztery godziny. Miękkie materiały TPE nie wymagają długotrwałego suszenia; wystarczy krótki okres usuwania wilgoci w niskiej temperaturze. Proces suszenia odbywa się w szczelnych lejach zasypowych, co zapobiega zanieczyszczeniu kurzem lub olejem, eliminując w ten sposób ryzyko pojawienia się ostrego zapachu w gotowych wypraskach. II. Debugowanie form łóżeczka dziecięcego i instalacja maszyny
Plastikowe elementy łóżeczka dziecięcego zazwyczaj mają zaokrąglone elementy zabezpieczające; przy projektowaniu formy priorytetem jest unikanie ostrych wypływów i małych, łatwo oddzielających się fragmentów, co stwarza konieczność spełnienia określonych wymagań dotyczących stali formierskiej, systemów odpowietrzania, wyrzucania i konfiguracji linii podziału.
Na estetyczne elementy wnęki wybrano stal S136 polerowaną na lustro, aby zapobiec zarysowaniom powierzchni, natomiast do mechanizmów blokujących nośnych zastosowano odporną na zużycie stal P20 poddaną azotowaniu, aby zapewnić trwałość i zapobiec tworzeniu się zadziorów podczas wielokrotnego otwierania i zamykania. Wszystkie krawędzie i narożniki formy są zaokrąglone (zaokrąglone w kształcie litery R), aby wyeliminować ostre punkty u źródła. Małe elementy zatrzaskowe produkowane są przy użyciu form 8-gniazdowych, natomiast duże zaślepki poręczy wykorzystują formy jednogniazdowe, aby zapewnić równomierne wypełnienie i zapobiec krótkim strzałom.
Kanały chłodzące są zaprojektowane tak, aby dopasowywały się do konturów części, zapewniając zrównoważone chłodzenie w celu zminimalizowania wypaczeń i deformacji, zapobiegając w ten sposób szczelinom montażowym, które mogłyby stwarzać ryzyko przytrzaśnięcia palców. W powierzchniach rozdzielających i w miejscach sworznia wypychacza wykonano drobne szczeliny wentylacyjne (głębokość 0,012 mm), aby skutecznie usuwać gazy powstałe w wyniku rozkładu polimeru, eliminując nieprzyjemne zapachy i spalone czarne plamy.
Po podniesieniu formy na maszynę i podłączeniu do systemów chłodzenia i kontroli temperatury, sterownik temperatury formy podgrzewa urządzenie przez 30 minut, podczas których sprawdzana jest powierzchnia podziału pod kątem wycieków. Niskociśnieniowe zabezpieczenie formy jest skalibrowane tak, aby uruchamiało automatyczne otwarcie po wykryciu małych pozostałości wlewu lub ciał obcych, zapobiegając uszkodzeniu pleśni i zanieczyszczeniu produktów wiórami metalowymi. Przed rozpoczęciem produkcji powierzchnie podziału są ręcznie polerowane w celu usunięcia zadziorów powstałych podczas obróbki, co zapewnia brak wypływek po wyjęciu z formy.
III. Standaryzowany proces cyklu formowania wtryskowego
Wtryskarki o masie od 160T do 450T dobierane są na podstawie wielkości elementu. Cykl formowania obejmuje zamykanie formy, napełnianie wtryskowe, utrzymywanie ciśnienia, chłodzenie i otwieranie/wyrzucanie/usuwanie części z formy; Parametry procesu są zoptymalizowane, aby zapewnić niskie naprężenia wewnętrzne, wykończenie bez zadziorów i minimalny zapach. Faza mocowania formy wykorzystuje czterostopniową kontrolę prędkości; Mocowanie pod wysokim ciśnieniem zapewnia ścisłe dopasowanie na linii podziału, skutecznie zapobiegając powstawaniu wypływów. Wypełnianie wtryskowe wykorzystuje zmienne prędkości: średnie i wysokie prędkości są stosowane w przypadku cienkościennych końców poręczy, aby uniknąć krótkich strzałów, natomiast niskie prędkości są stosowane w przypadku grubościennych elementów zamykających, aby zminimalizować degradację termiczną wywołaną ścinaniem i uwalnianie drażniących zapachów. Temperatury beczek są ściśle regulowane – 190–220°C dla PP, 180–205°C dla ABS i 170–190°C dla TPE – aby zapobiec przegrzaniu, które mogłoby spowodować rozkład tworzywa sztucznego i uwolnienie szkodliwych substancji.
Nacisk dociskowy wywierany jest dwuetapowo, aby skompensować skurcz plastyczny i zapobiec luźnym połączeniom spowodowanym kurczeniem się połączeń zatrzaskowych i tulei; czasy trzymania są dostosowywane w zależności od grubości ścianki, przy czym dla części konstrukcyjnych przekraczających 3 mm przydziela się 12–20 sekund. Czas chłodzenia wynosi 3–4 sekundy na milimetr grubości ścianki, aby zapewnić całkowite utwardzenie części i zapobiec zniekształceniom lub wypaczeniom podczas wyjmowania z formy.
Procesy otwierania i wyrzucania formy przebiegają płynnie przy niskich prędkościach, aby zapobiec powodowaniu nadmiernej siły powodującej wybielanie, pękanie lub powstawanie drobnych zanieczyszczeń. Zautomatyzowane linie produkcyjne wykorzystują ramiona robotyczne do usuwania części, aby uniknąć zanieczyszczeń powstałych w wyniku ręcznej obsługi (takich jak oleje), a następnie automatycznej separacji odpadów z bramy; Złom wlewu/wlewu jest kruszony, uszczelniany i przechowywany przy ścisłej kontroli współczynnika ponownego użycia.
IV. Procesy kształtowania po formowaniu i odprężania
Świeżo rozformowane części zachowują bramki i cienkie linie podziału, co wymaga precyzyjnej obróbki końcowej w celu wyeliminowania ostrych krawędzi, które mogłyby zaszkodzić niemowlętom.
Obróbka bramek i zadziorów: Bramy zimnokanałowe są czysto usuwane przy użyciu specjalistycznych narzędzi ścinających; mocne rozrywanie, które może spowodować nacięcia, jest surowo zabronione. Drobny wypływek usuwa się za pomocą szlifowania ultradźwiękowego lub lekkiego szlifowania ręcznego drobnoziarnistym papierem, a wszystkie krawędzie są zaokrąglone, aby zapewnić gładkie wykończenie bez zadziorów. Listwy zderzaka z miękkiej gumy TPE są przycinane i usuwane zadziory, aby zapobiec odrywaniu się fragmentów, jeśli dziecko je ugryzie lub przeżuje.
Wyżarzanie w celu odprężenia: Sztywne elementy ochronne z ABS i PC poddawane są procesowi powolnego chłodzenia w piecu z gorącym powietrzem (utrzymywanym w stałej temperaturze 60°C przez dwie godziny) w celu wyeliminowania wewnętrznych naprężeń formujących. Zapobiega to pękaniu podczas późniejszego montażu lub uderzeniu oraz zmniejsza emisję nieprzyjemnych zapachów. Koła i sprzączki łóżka wykazujące niewielkie wypaczenia poddawane są kształtowaniu termicznemu w niskiej temperaturze w uchwycie, aby zapewnić płynne dopasowanie podczas montażu.
Obróbka powierzchni: Stosuje się wyłącznie ekologiczną farbę na bazie wody, a oznaczenia wykonuje się metodą bezatramentowego sitodruku w celu wyeliminowania pozostałości rozpuszczalników; miękkie elementy TPE nie wymagają obróbki powierzchniowej i po odpyleniu przechodzą do kontroli jakości. Wszystkie narzędzia obróbcze są regularnie czyszczone, aby zapobiec przyleganiu oleju lub pyłu metalowego do powierzchni części z tworzyw sztucznych.
Jesteśmy producentem form do łóżeczek z tworzyw sztucznych, zapewniającym wysokiej jakości produkcję form do łóżeczek z tworzyw sztucznych. Jeśli chcesz dostosować/opracować produkty do formowania plastikowych części łóżeczek, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

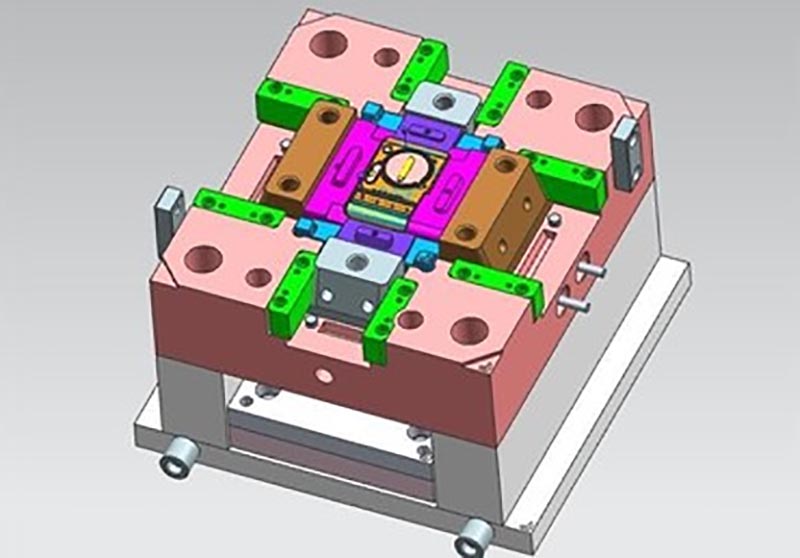
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: formowanie części plastikowych małych łóżeczek, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.