Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie plastikowych części nadwozia hulajnogi
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
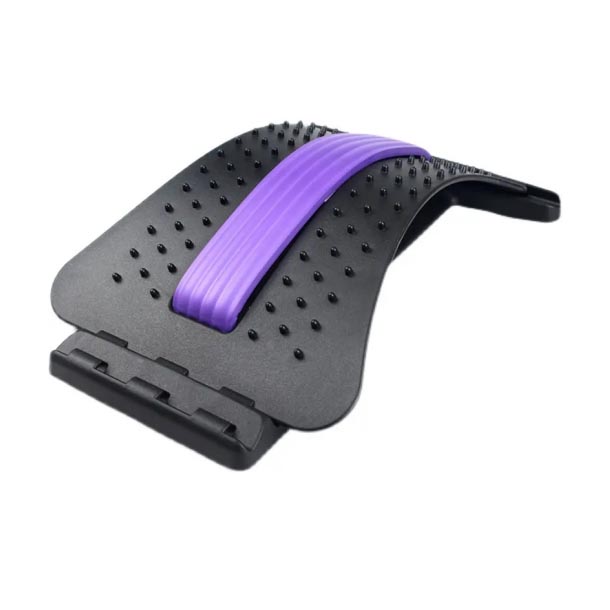
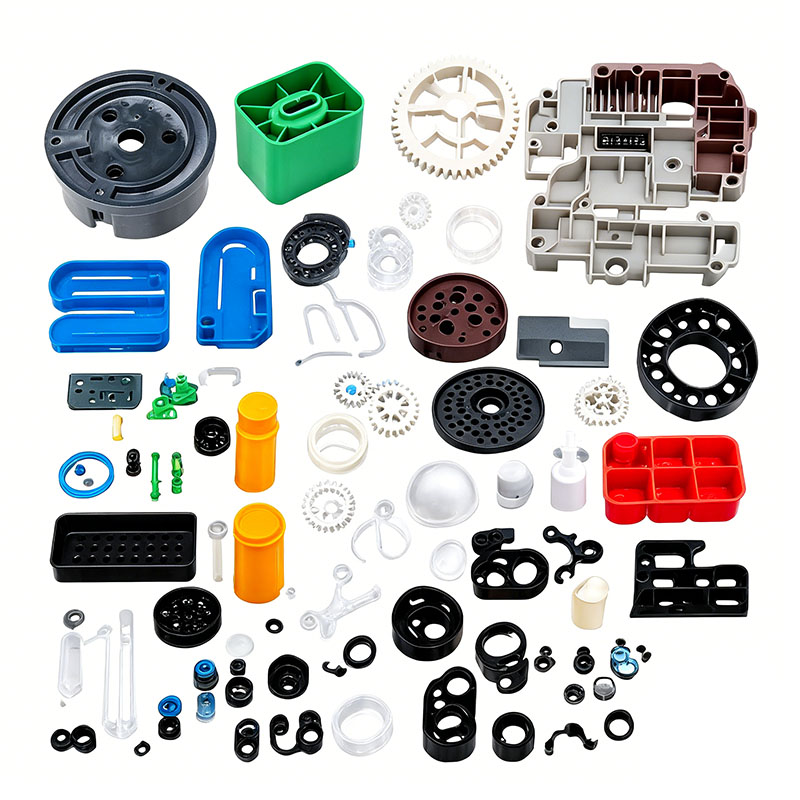
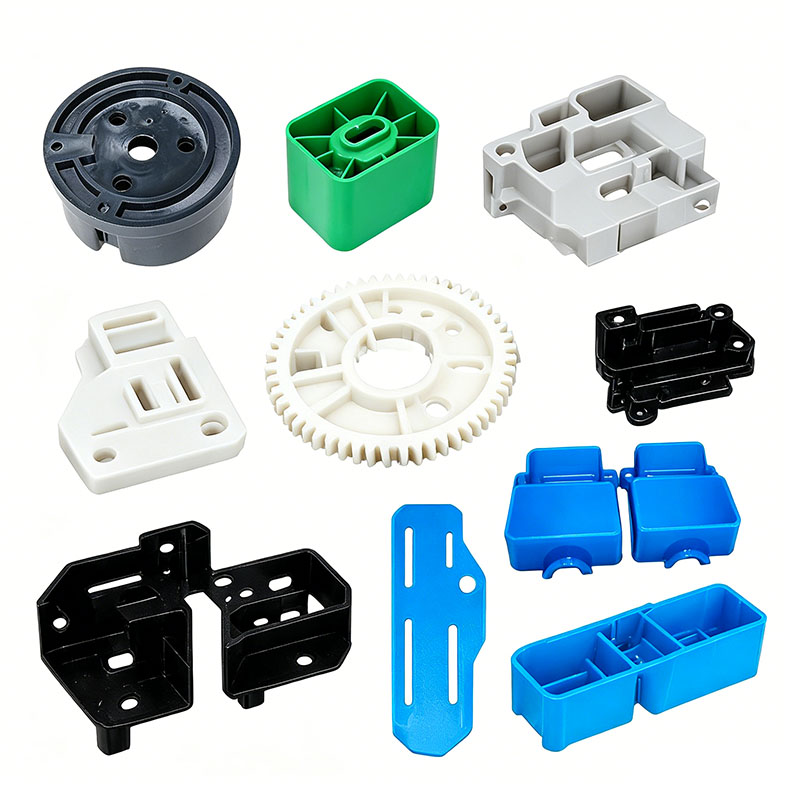
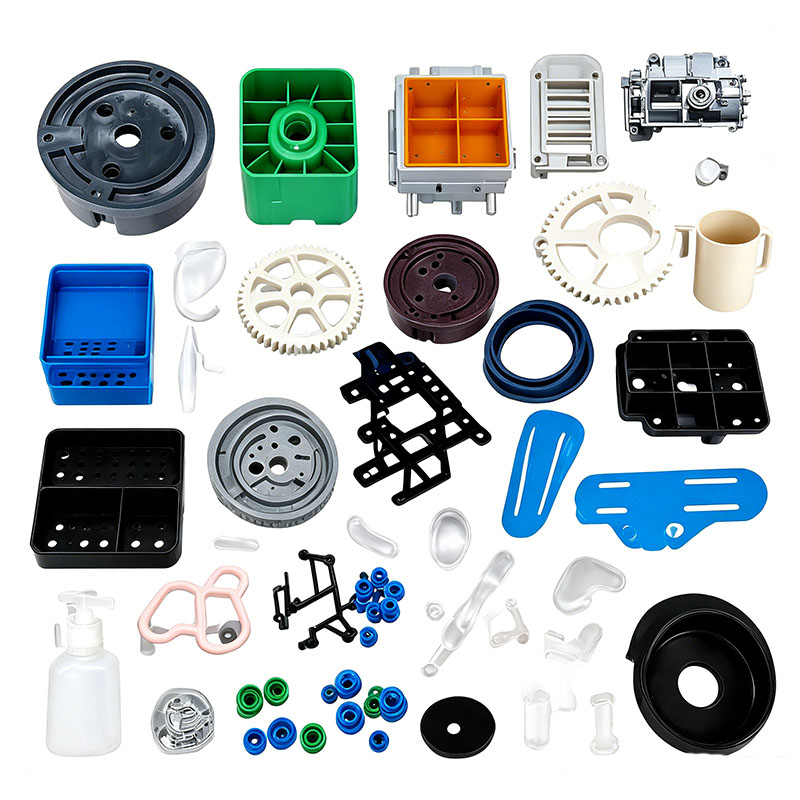
Formowanie plastikowych części nadwozia hulajnogi
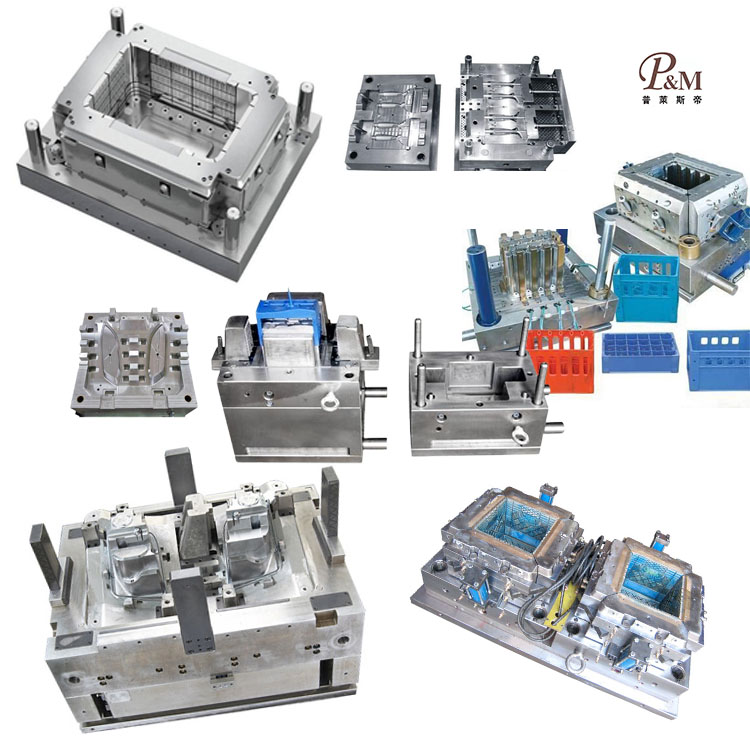
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie plastikowych części nadwozia skuterów. Świadczymy profesjonalne usługi w zakresie formowania plastikowych części nadwozia skuterów i jesteśmy profesjonalnym producentem formowania plastikowych części nadwozia skuterów. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania plastikowych części nadwozia skuterów, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem plastikowych części nadwozia skuterów, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania plastikowych części nadwozia skuterów, spełniające ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku produktów do formowania plastikowych części nadwozia skuterów możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
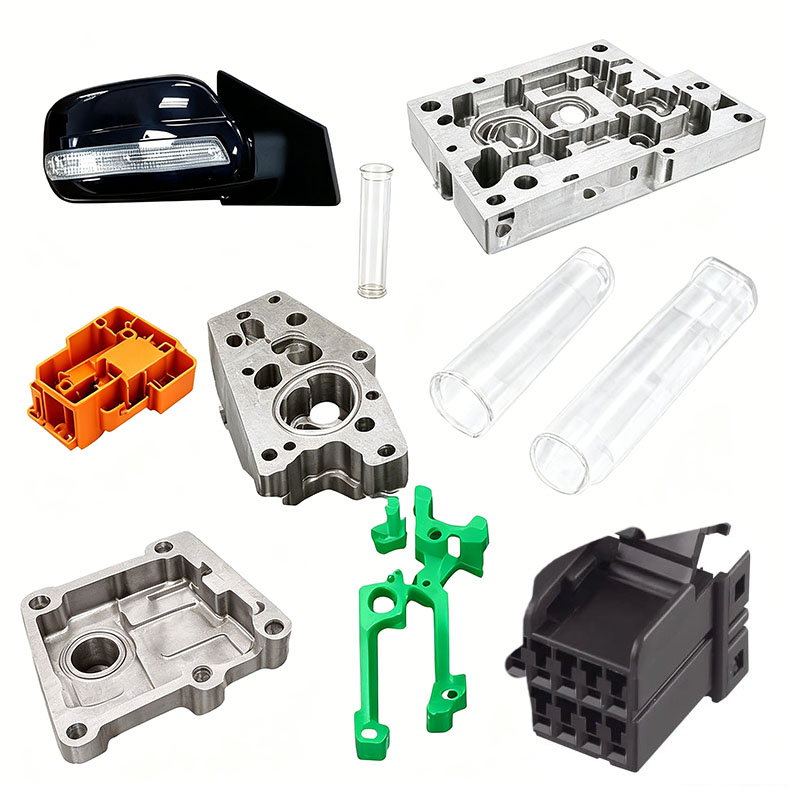
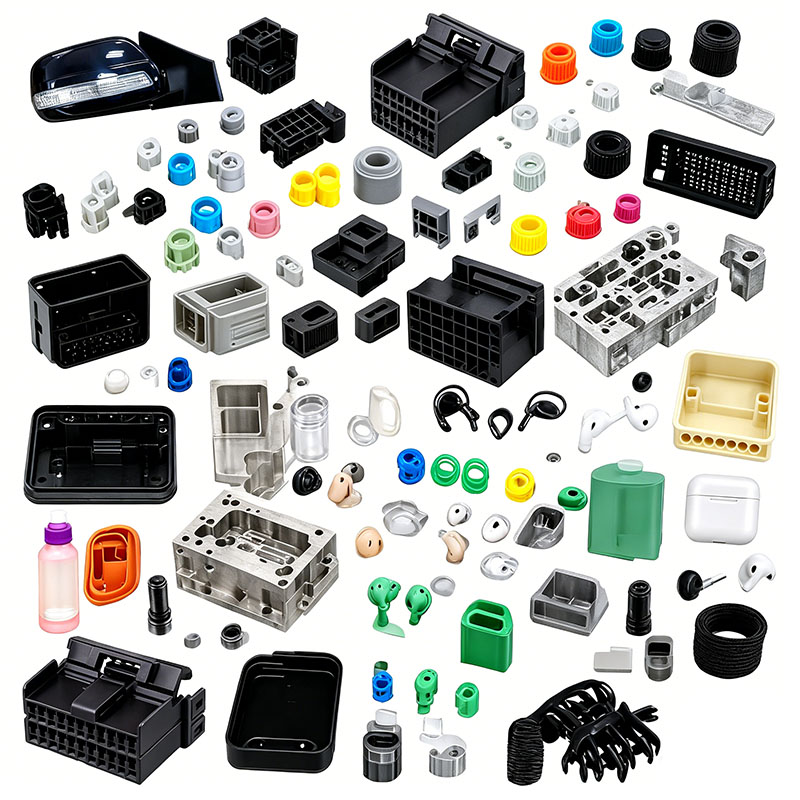
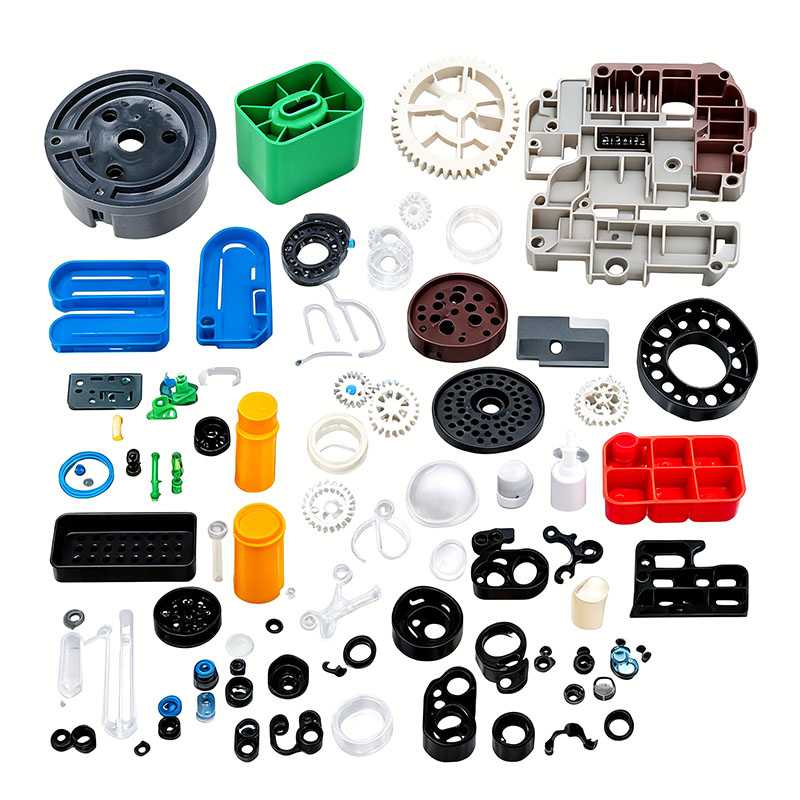
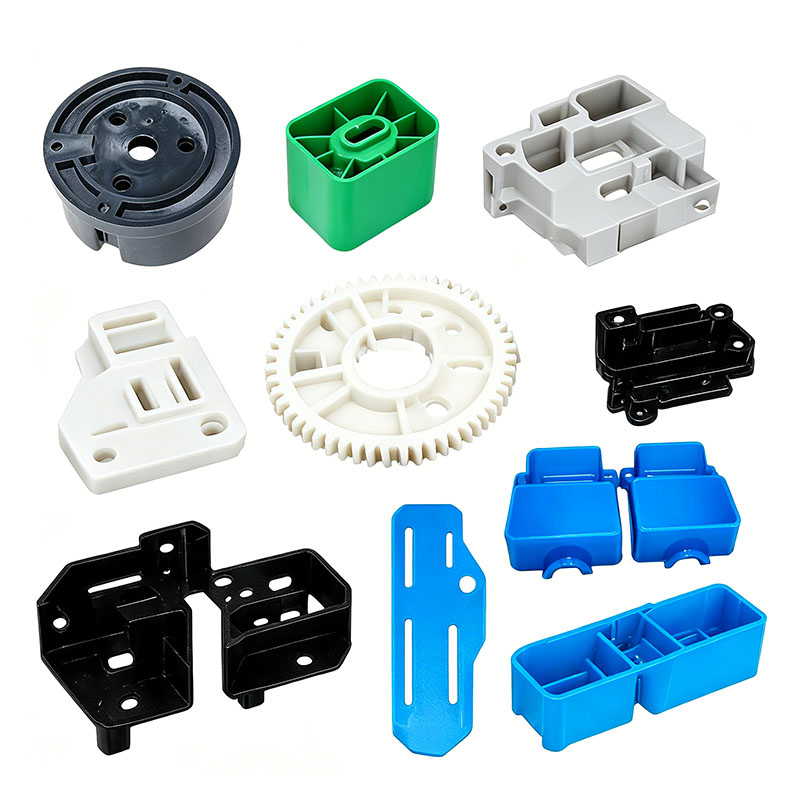
Plastikowe elementy nadwozia hulajnogi elektrycznej — takie jak główna obudowa, pokrywa pokładu, przednie i tylne błotniki, obudowa komory akumulatora, obudowa wyświetlacza na kierownicy i wykończenie pokładu bocznego — to duże, zintegrowane części konstrukcyjne. Komponenty te muszą spełniać rygorystyczne wymagania dotyczące estetyki cienkościennych dużych powierzchni, wytrzymałości konstrukcyjnej nośnej i odporności na warunki atmosferyczne na zewnątrz; w konsekwencji proces formowania jest znacznie bardziej złożony niż w przypadku małych elementów złącznych z tworzywa sztucznego. Kompletny proces formowania obejmuje pięć głównych etapów: wstępną obróbkę surowca, konfigurację i dostrajanie formy, cykl formowania wtryskowego, kształtowanie po formowaniu i kompleksową kontrolę jakości. W całym procesie stosowane są standaryzowane kontrole, aby zapewnić brak linii spawów, zminimalizować wypaczenia, zagwarantować odporność na starzenie i zachować stabilność wymiarową.
I. Magazynowanie i obróbka wstępna surowców
Ponieważ nadwozia hulajnóg są narażone na długotrwałe działanie słońca i deszczu na zewnątrz, stosowane są trzy główne rodzaje materiałów: odporny na warunki atmosferyczne ASA, stop ABS + PC i modyfikowany PP. Zapewnienie przyjazności dla środowiska materiału, prawidłowego suszenia i dokładnych proporcji mieszania jest kluczowym pierwszym krokiem w procesie formowania.
Po dostarczeniu materiały muszą przejść weryfikację specyfikacji materiałowych, wyników testów odporności na starzenie UV oraz certyfikatów zgodności z dyrektywą środowiskową RoHS. Na widoczne obudowy nadwozia dozwolony jest wyłącznie materiał pierwotny; przemiał (przetworzony złom/wlewki) może być stosowany oszczędnie – w ilości nieprzekraczającej poniżej 10% – natomiast włączanie materiału pochodzącego z recyklingu jest surowo zabronione w przypadku konstrukcyjnych części przedziału akumulatora, aby zapobiec zmniejszeniu udarności. Do barwienia stosuje się przedmieszkę odporną na warunki atmosferyczne o wysokim połysku w połączeniu z przedmieszką odporną na promieniowanie UV i ekologicznym środkiem antyadhezyjnym o niskiej migracji. Miesza się je w mieszalniku pionowym przy niskiej prędkości przez 8 do 12 minut; Mieszanie przy niskiej prędkości zapobiega gromadzeniu się ciepła w wyniku tarcia, które mogłoby powodować aglomerację granulatu lub nierówną dyspersję pigmentu.
Etap suszenia i osuszania bezpośrednio decyduje o jakości estetycznej nadwozia. Obudowy ASA i ABS+PC suszy się w suszarce na gorące powietrze w stałej temperaturze 85°C przez 4 godziny (wydłużone do 6 godzin w przypadku części ze stopu PC), aby utrzymać zawartość wilgoci poniżej 0,04%. Niedostateczne suszenie powoduje wady powierzchni, takie jak „srebrne smugi” i pęcherzyki na dużych panelach nadwozia, co może prowadzić do uszkodzeń lakieru (pękań) podczas kolejnego malowania. Zmodyfikowany PP ma wyjątkowo niską absorpcję wody; suszenie w temperaturze 60°C przez zaledwie jedną godzinę – szczególnie w deszczowych lub wilgotnych warunkach – wystarczy, aby usunąć wilgoć z powierzchni. Linie do produkcji masowej wyposażone są w centralny system podawania i osuszania materiału; po wysuszeniu surowce transportowane są szczelnymi rurociągami do leja zasypowego wtryskarki, co zapobiega ponownemu wchłanianiu wilgoci z powietrza.
II. Montaż i wstępne podgrzewanie/uruchamianie dużych form karoserii
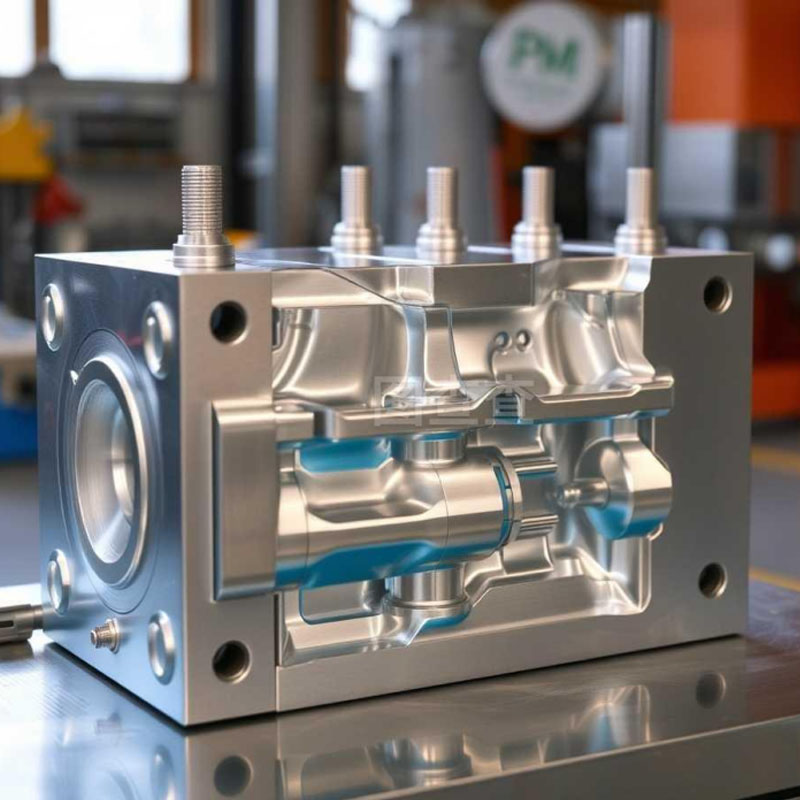
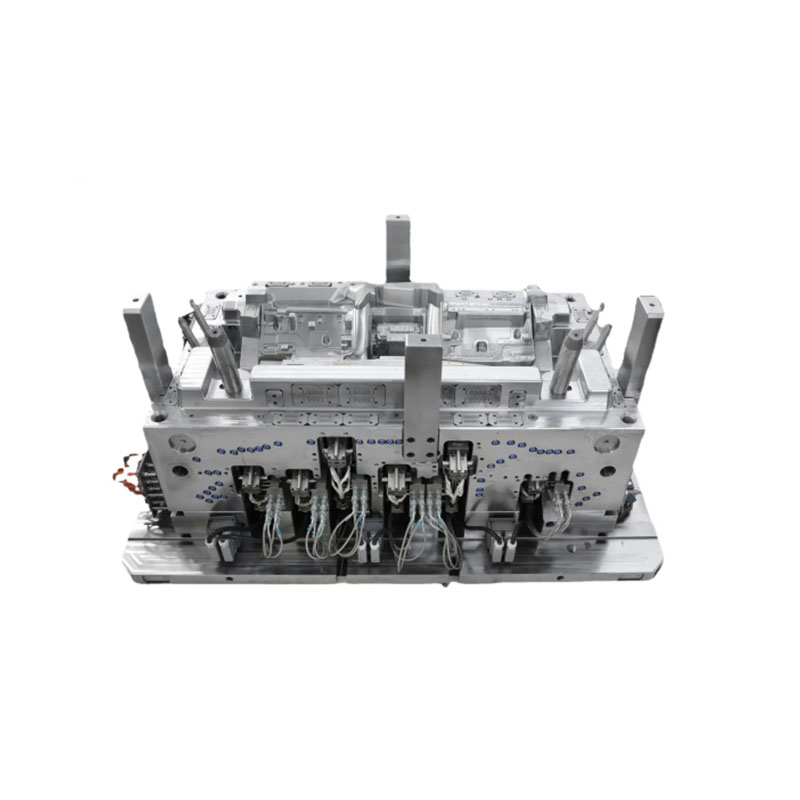
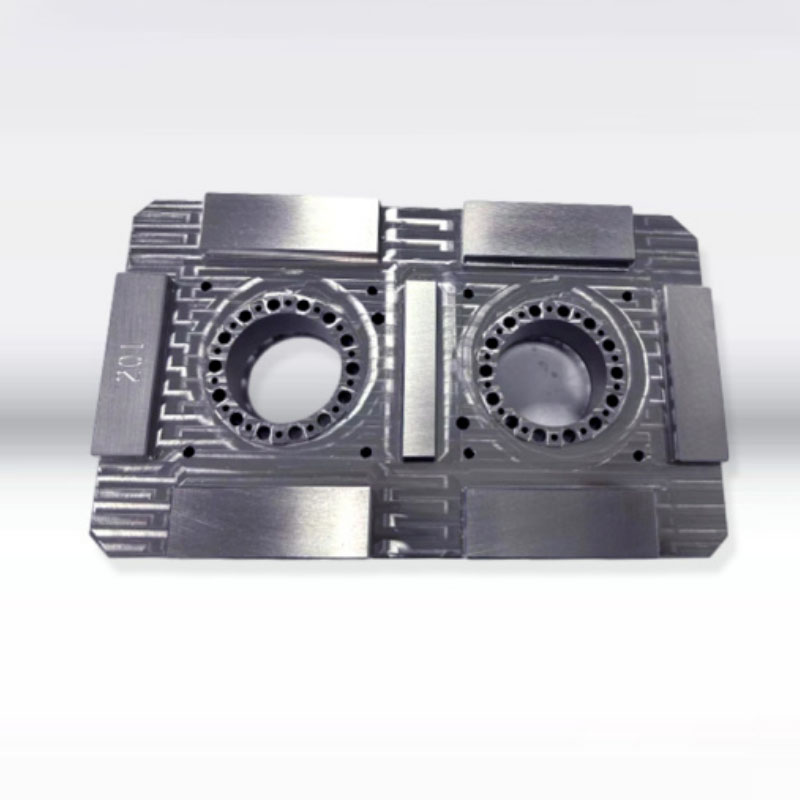
Biorąc pod uwagę dużą rzutowaną powierzchnię części nadwozia, zwykle stosuje się duże formy jednogniazdowe, z ukierunkowanymi wzmocnieniami stali formy, układami chłodzenia, odpowietrzania i wyrzucania. Do estetycznych powierzchni ubytków wybrano stal S136 z lustrzanym wykończeniem; polerowanie pozwala uzyskać lustrzane wykończenie, zapewniając obudowę wysoki połysk. W przypadku formy komory baterii, która przetwarza materiał modyfikowany włóknem szklanym w długich seriach produkcyjnych, wnęki poddaje się azotowaniu, aby zapobiec erozji i zużyciu spowodowanemu przepływem stopu. Konformalne kanały chłodzące zaprojektowano wokół obszarów o nierównej grubości ścianek, podczas gdy spiralne rdzenie chłodzące są instalowane wewnątrz grubościennych żeber, aby zrównoważyć szybkość chłodzenia, rozwiązując w ten sposób problemy, takie jak miejscowe zapadnięcia i ogólne wypaczenia nadwozia.
Ciągłe, drobne kanały odpowietrzające (głębokość 0,015 mm) są wykonane na obwodzie linii podziału, aby szybko usunąć uwięzione powietrze podczas napełniania na dużej powierzchni, zapobiegając przypaleniu lub czernieniu krawędzi obudowy. W przypadku wydłużonych elementów, takich jak błotniki i długie osłony, dodaje się wiele zestawów sworzni wypychaczy i wyważonych bloków wypychaczy, aby zapobiec wyginaniu się skorupy spowodowanemu nierównymi siłami wyrzutu.
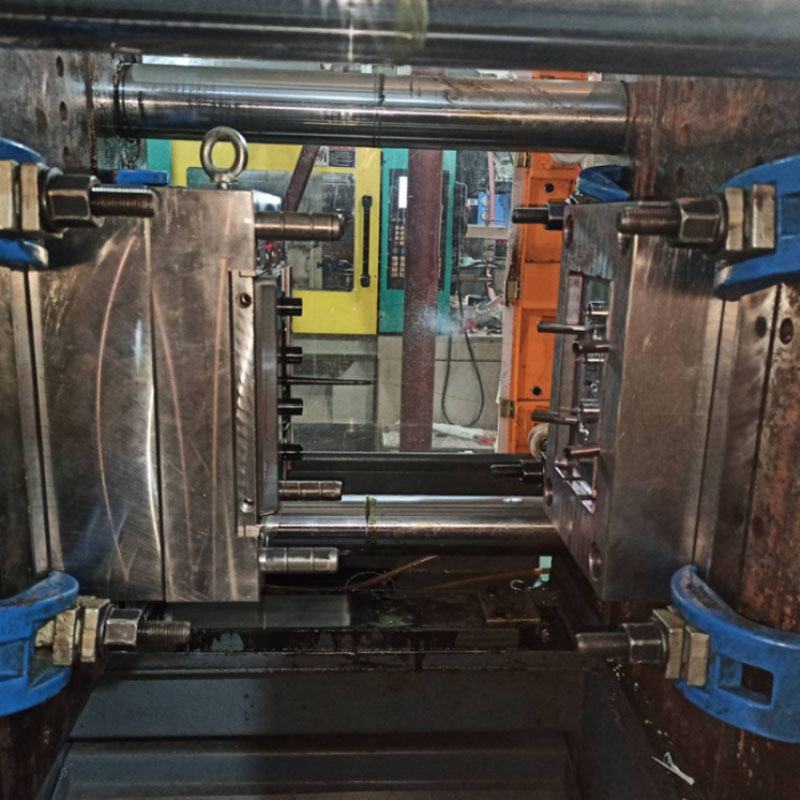
Forma jest wciągana na wtryskarkę o dużym tonażu (800T–1300T); płyty mocujące są zabezpieczone w celu zapewnienia równomiernego rozkładu sił na płytach formy. Przewody wody chłodzącej i kontroli temperatury formy są podłączone i sprawdzone pod kątem szczelności; po potwierdzeniu szczelności uruchamia się moduł kontroli temperatury w celu wstępnego podgrzania formy przez 30 minut. Temperatury formy są stabilizowane na poziomie 50–60°C w przypadku części estetycznych ASA i podnoszone do 80°C w przypadku części ze stopów PC. Parametry zabezpieczenia niskociśnieniowego mocowania formy są skalibrowane w taki sposób, że forma automatycznie otwiera się w przypadku wykrycia resztek materiału (takich jak pozostałości wlewu), co zapobiega uszkodzeniu drogiej dużej formy.
III. Kompletny proces cyklu formowania na maszynie wtryskowej
Cykl formowania nadwozia składa się z sześciu głównych etapów: zaciskania formy, napełniania wtryskowego, wielostopniowego utrzymywania ciśnienia, chłodzenia w stałej temperaturze, otwierania i wyrzucania formy oraz automatycznego usuwania części. Proces koncentruje się na wypełnianiu przy niskiej prędkości, niskim ścinaniu i równomiernym napełnianiu. Faza mocowania formy składa się z czterech etapów: powolne zamykanie, szybki postęp, zabezpieczenie przed niskim ciśnieniem i blokowanie pod wysokim ciśnieniem. Obudowy o dużych powierzchniach wystających wymagają mocowania pod wysokim ciśnieniem, aby przeciwdziałać sile otwierającej formę powstałej podczas wtrysku, zapobiegając w ten sposób rozległemu wypływowi na linii podziału.
Temperatury beczek kontrolowane są w strefach: 170–200°C dla komponentów korpusu ASA oraz 190–260°C dla mieszanek ABS+PC. Egzekwowane są rygorystyczne limity temperatur, ponieważ nadmierne ciepło powoduje rozkład materiału, żółknięcie i zmniejszoną wytrzymałość. Wypełnianie wtryskowe wykorzystuje wielostopniową kontrolę prędkości: średnie i wysokie prędkości są stosowane w przypadku obszarów cienkościennych, aby zapewnić szybkie napełnianie i zapobiegać przedwczesnemu stygnięciu stopu (krótkie wtryski), natomiast niskie prędkości są stosowane w przypadku żeber i grubościennych kształtowników podstawowych, aby zminimalizować naprężenia wewnętrzne spowodowane ścinaniem molekularnym, zmniejszając w ten sposób ryzyko pękania podczas późniejszego malowania. Ciśnienie wtrysku ustawia się w zakresie od 90 do 120 barów; nadmierne ciśnienie prowadzi do silnego wypływu i gwałtownego wzrostu naprężeń wewnętrznych, natomiast niewystarczające ciśnienie powoduje powstawanie linii spawów i niepełne wypełnienie.
Po wypełnieniu wnęki dwuetapowy proces utrzymywania ciśnienia kompensuje skurcz chłodzący. Czasy trzymania wynoszą 15–22 sekund w przypadku grubościennej komory baterii i 6–10 sekund w przypadku cienkościennej obudowy dekoracyjnej, co pozwala wyeliminować zapadnięcia powierzchni. Podczas fazy podtrzymania ślimak jednocześnie przygotowuje materiał do następnego cyklu, skracając w ten sposób całkowity czas cyklu formowania.
Chłodzenie stanowi ponad 60% całkowitego czasu cyklu, przy zachowaniu standardu 3–5 sekund chłodzenia na milimetr grubości ścianki; standardowa obudowa o grubości 2 mm wymaga około 10 sekund chłodzenia. Jednolicie krążąca woda chłodząca usuwa ciepło, zapewniając stabilną temperaturę formy i zapobiegając wypaczeniu lub zniekształceniom spowodowanym nierównomiernym chłodzeniem po jednej stronie obudowy.
Po schłodzeniu następuje trzyetapowy proces powolnego otwierania formy. Mechanizm wyrzucający delikatnie uwalnia część, podczas gdy ramię robota napędzane serwomechanizmem automatycznie chwyta obudowę i jednocześnie odcina odpady z bramy i prowadnicy. Gotowe części przekazywane są na linię montażową, natomiast złom wlewowy/kanałowy jest zbierany, kruszony i przechowywany w szczelnych pojemnikach. W trakcie całego procesu surowo zabrania się ręcznego kontaktu z widocznymi powierzchniami, aby zapobiec przedostawaniu się odcisków palców lub pozostałości oleju na późniejszy etap malowania.
IV. Obróbka po formowaniu, odprężanie i kształtowanie
Świeżo rozformowane obudowy nadwozia często wykazują ślady otwarcia i delikatne linie podziału, podczas gdy niektóre smukłe sekcje błotników mogą wykazywać lekkie wypaczenia; dlatego wymagane jest ustandaryzowane przetwarzanie końcowe. Przycinanie zasuw i zadziorów: W przypadku form gorącokanałowych niewielkie występy zalewów usuwa się poprzez skrupulatne ręczne szlifowanie; w przypadku form zimnokanałowych z dużymi bramami, przecinaki hydrauliczne zapewniają gładkie i czyste cięcie. Drobny wypływ wzdłuż linii podziału jest lekko polerowany drobnoziarnistym papierem ściernym lub pneumatycznym piórem szlifierskim, a następnie odpylony w celu uzyskania gładkiej powierzchni oprawy pozbawionej ostrych krawędzi.
Wyżarzanie w celu odprężenia: Zewnętrzne elementy nadwozia poddawane są wyżarzaniu przed malowaniem; Obudowy ASA i ABS wypalane są w piecu na gorące powietrze w temperaturze 60°C przez 2 godziny, natomiast części ze stopu PC/ABS wypalane są w temperaturze 70°C przez 3 godziny. Powolne, naturalne chłodzenie znacznie eliminuje wewnętrzne naprężenia formujące, zapobiegając pękaniu podczas procesu malowania/utwardzania lub w wyniku wahań temperatury zewnętrznej.
Kształtowanie termiczne i korekta: Lekko wypaczone błotniki lub osłony boczne są mocowane w metalowych uchwytach kształtujących, które odpowiadają profilowi produktu w celu ustawienia w niskiej temperaturze. Są one uwalniane po schłodzeniu w celu skorygowania wypaczeń, zapewniając jednolite szczeliny montażowe w całym pojeździe.
Wstępna obróbka powierzchni: Obudowy wymagające malowania lub powlekania promieniami UV poddawane są etapom elektrostatycznego usuwania kurzu i odtłuszczania w celu wyeliminowania środków antyadhezyjnych i pyłu, zwiększając w ten sposób przyczepność powłoki; Obudowy matowe niewymagające malowania przechodzą bezpośrednio do kontroli jakości po usunięciu zadziorów.
Jesteśmy producentem form plastikowych części karoserii hulajnogów, zapewniającym wysokiej jakości produkcję form plastikowych części karoserii hulajnóg. Jeśli chcesz dostosować/opracować produkty do formowania plastikowych części nadwozia hulajnogi, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

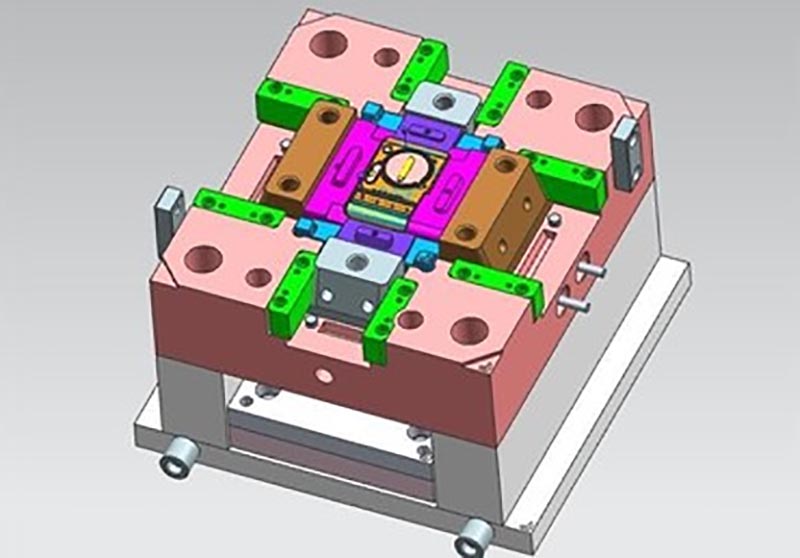
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Plastikowe części nadwozia skutera, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.