Dom
>
Produkt > Podstawowa usługa dostosowywania > Niestandardowe formowanie > Formowanie małych części z tworzyw sztucznych
Produkt
- Podstawowa usługa dostosowywania
- Opieka zdrowotna
- Urządzenia i instrumenty elektroniczne
- Formy do artykułów dla matek i dzieci
- Sporty rekreacyjne
- Sztuka wyposażenia domu
- Akcesoria samochodowe
- Transport i Magazynowanie
- Oprawy oświetleniowe
- Sprzęt budowlany
- Produkt w opakowaniu
- Edukacyjne i laboratoryjne
- Odzież Akcesoria bagażowe
- Produkty do pielęgnacji i czyszczenia
- Rolnictwo i leśnictwo
- Sprzęt mechaniczny
- Artykuły dla zwierząt
- Sprzęt kuchenny
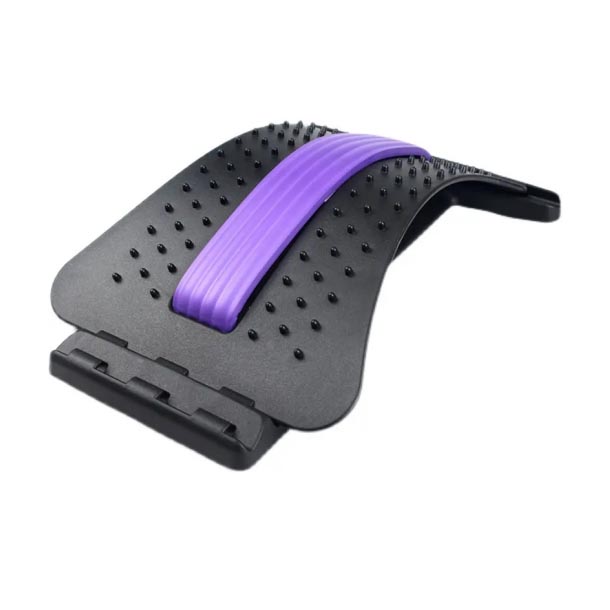
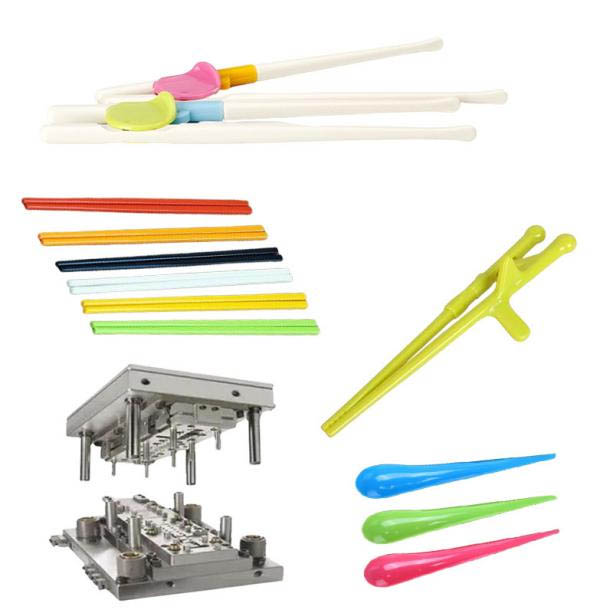
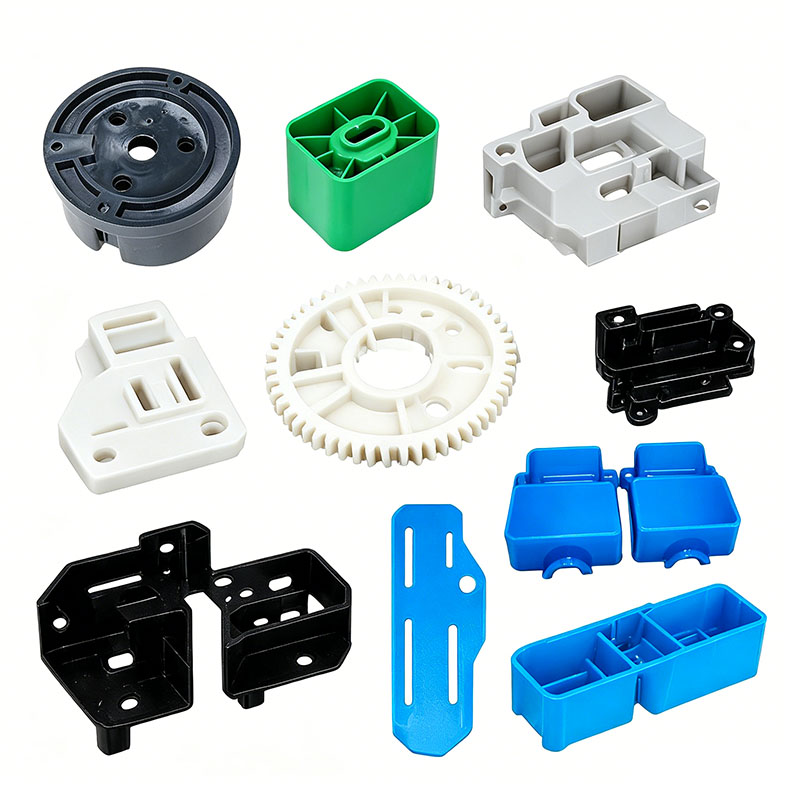
Formowanie małych części z tworzyw sztucznych
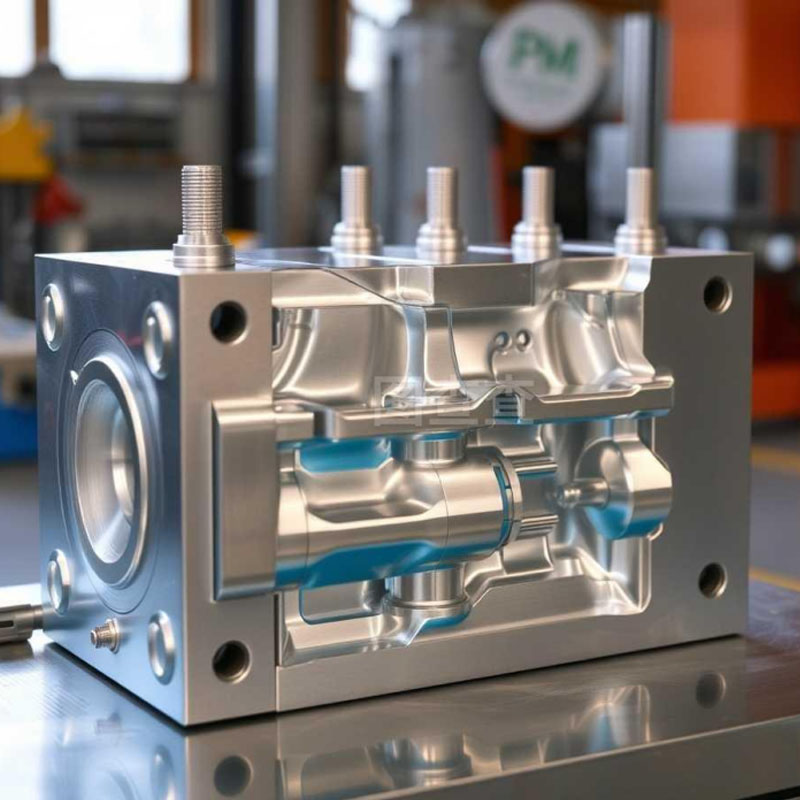
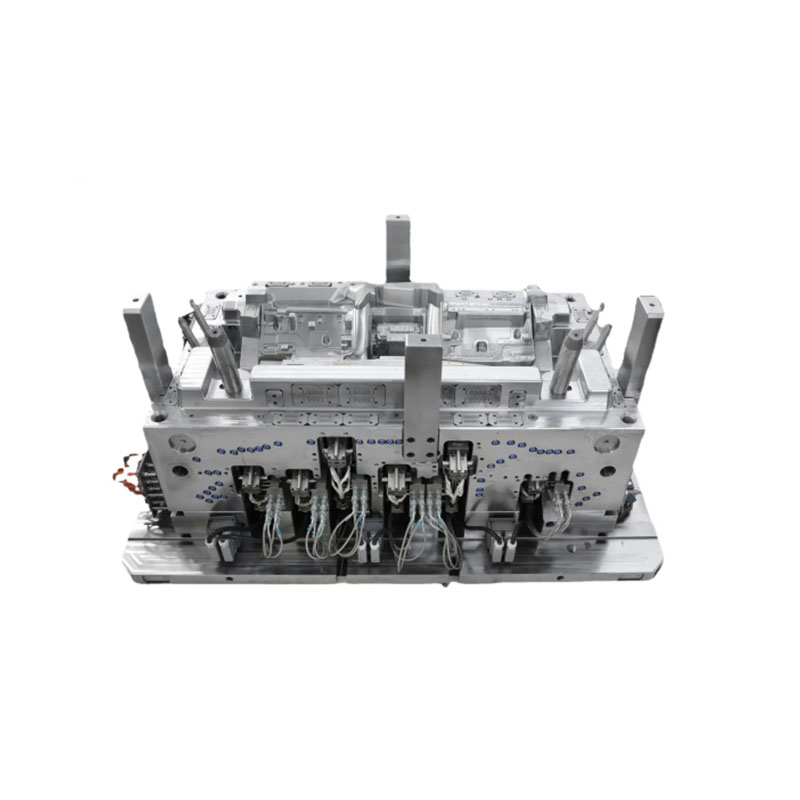
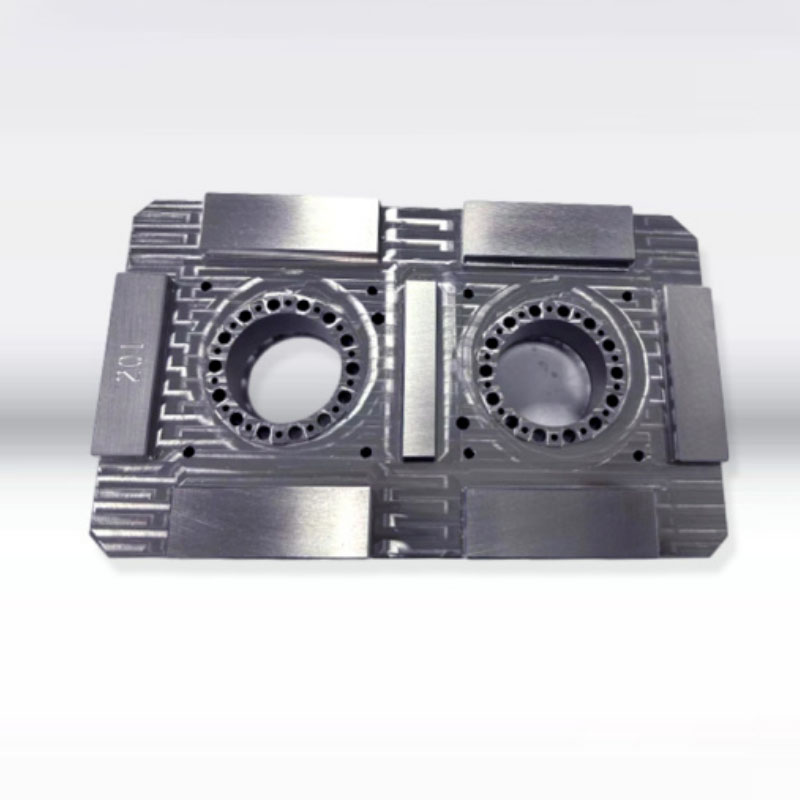
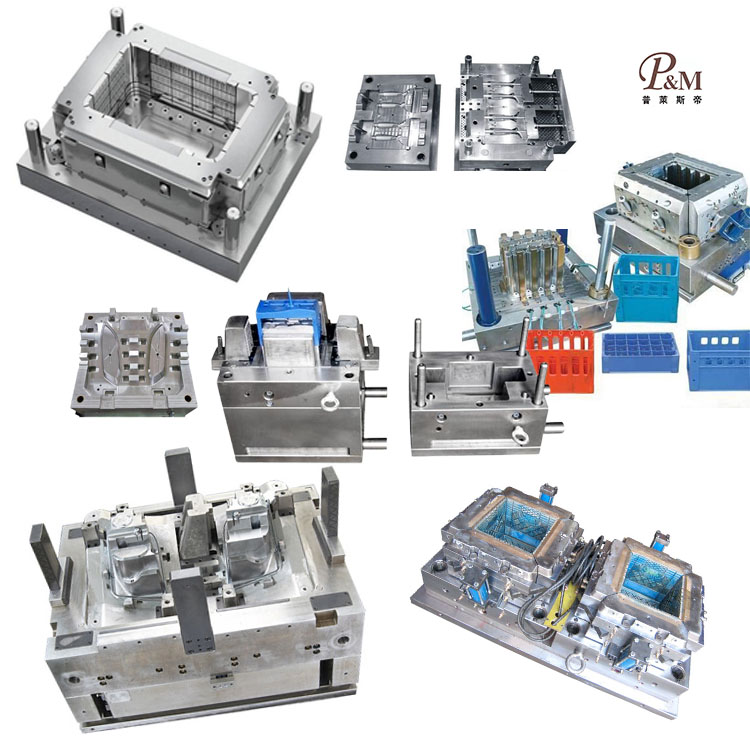
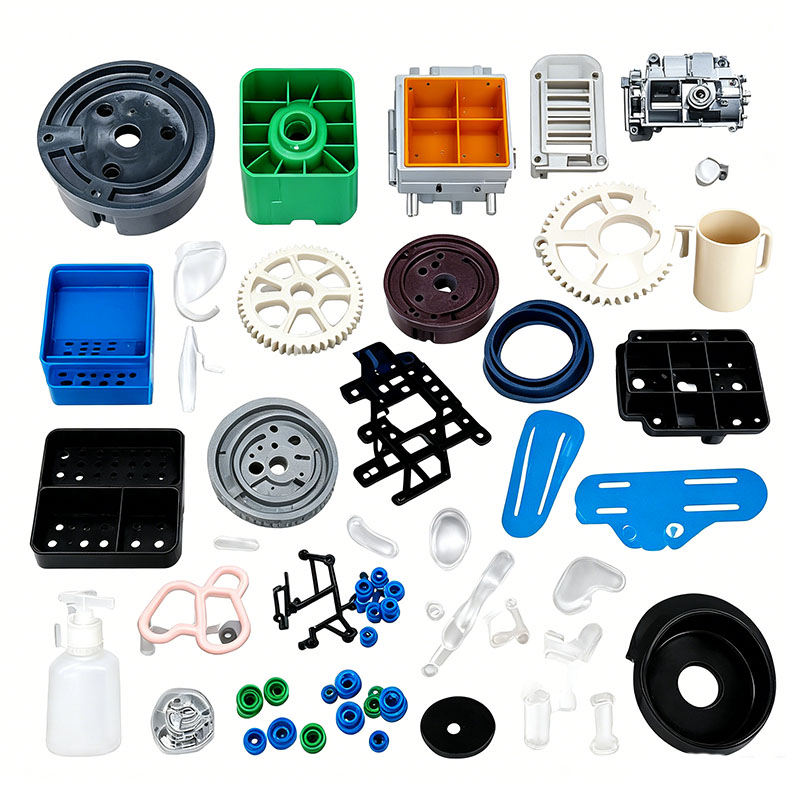
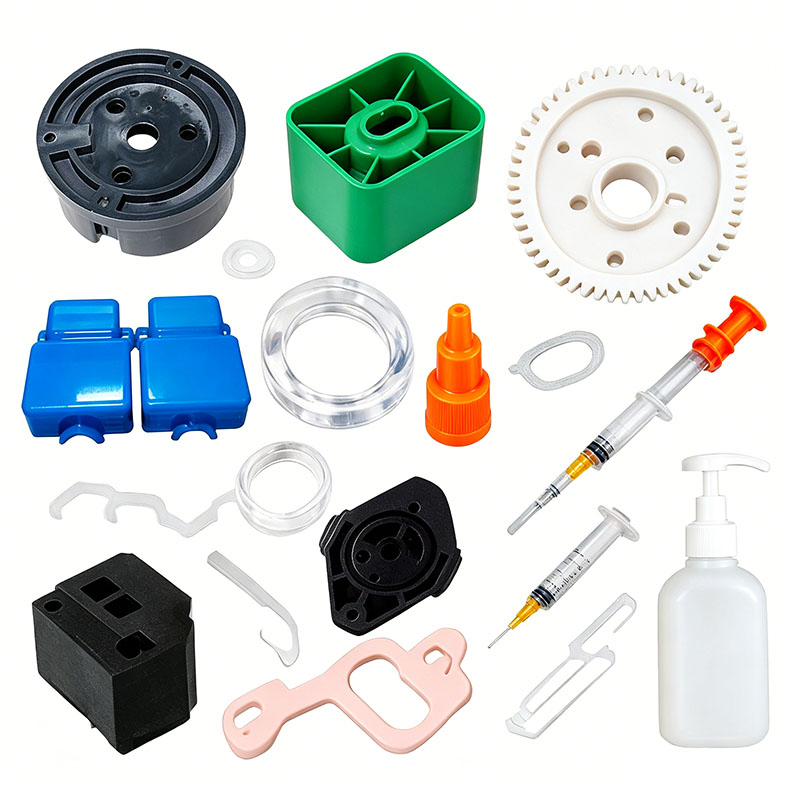
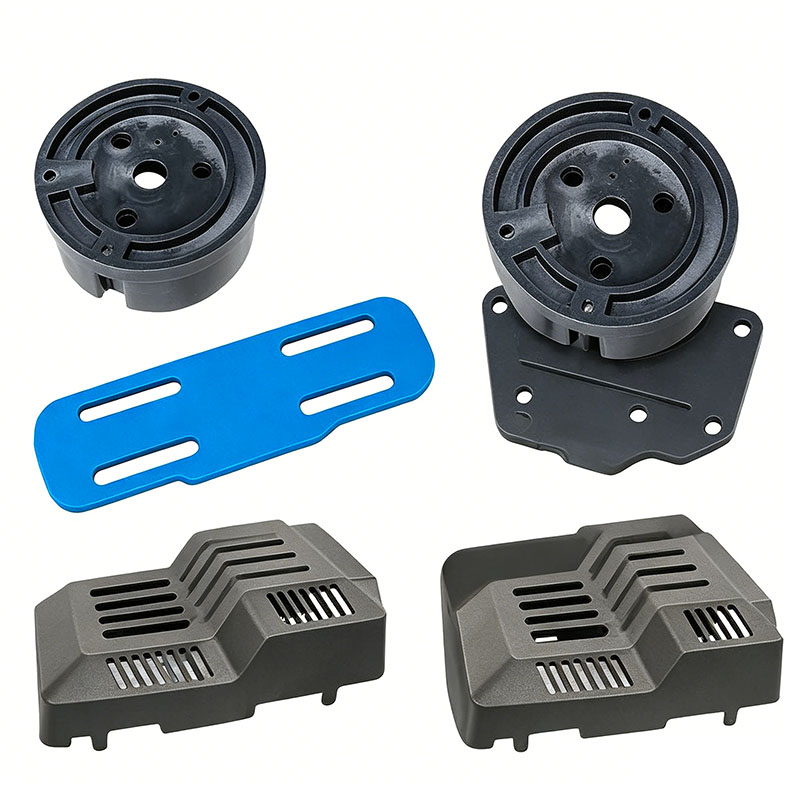
Ningbo (P&M) Plastic Metal Products Co., Ltd. ma 17 lat doświadczenia w technologii produkcji form i może dostosować formowanie małych części z tworzyw sztucznych. Świadczymy profesjonalne, dostosowane do indywidualnych potrzeb usługi formowania małych części do formowania tworzyw sztucznych i jesteśmy profesjonalnym producentem formowania małych części do formowania tworzyw sztucznych. Mamy wystarczające doświadczenie w doborze surowców produktowych i materiałów na formy. W procesie dostosowywania formowania małych części z tworzyw sztucznych, nasza fabryka może zapewnić kompleksową obsługę. Posiadamy możliwości projektowe i produkcyjne związane z formowaniem małych części z tworzyw sztucznych, takie jak: projektowanie CAD, produkcja form, formowanie wtryskowe, produkcja wyrobów z tworzyw sztucznych, montaż i inne technologie.
Wyślij zapytanie
Opis produktu
Ponadto nasza firma nawiązała współpracę z dostawcami surowców tworzyw sztucznych, producentami poligrafii itp., aby zapewnić dostawy surowców i jakość druku. Dzięki naszemu bogatemu doświadczeniu i doskonałemu łańcuchowi dostaw nasza firma może zapewnić klientom wysokiej jakości niestandardowe produkty do formowania małych części z tworzyw sztucznych, aby spełnić ich specyficzne potrzeby. Jednocześnie mamy 10 lat profesjonalnego doświadczenia w obsłudze handlu zagranicznego, rozumiemy proces handlu zagranicznego i lepiej obsługujemy naszych klientów. W przypadku małych części do formowania tworzyw sztucznych możemy wykonać odpowiednie części z tworzyw sztucznych, co odbywa się głównie za pomocą form wtryskowych.
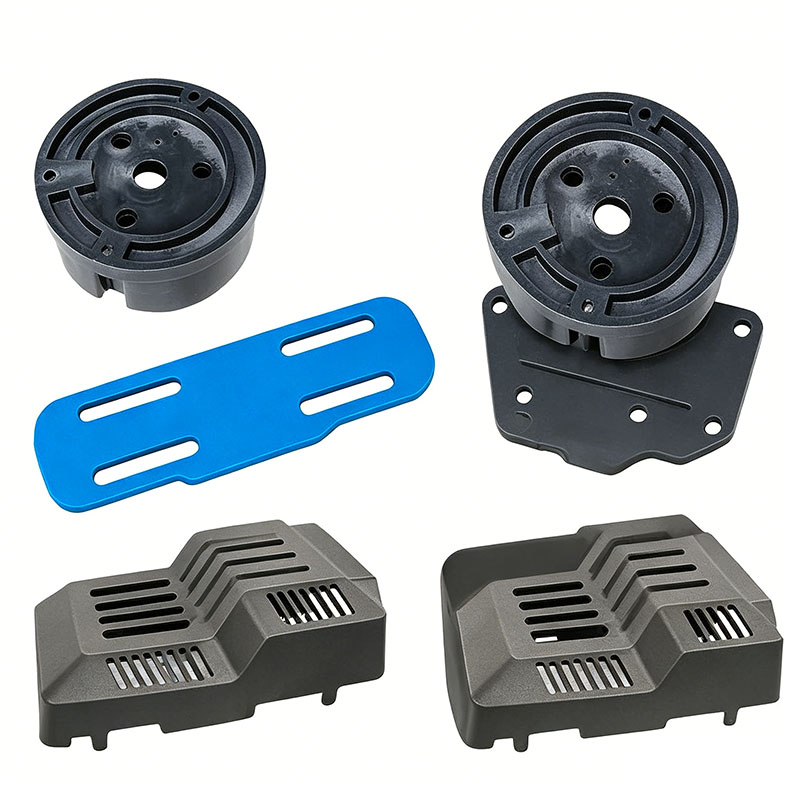
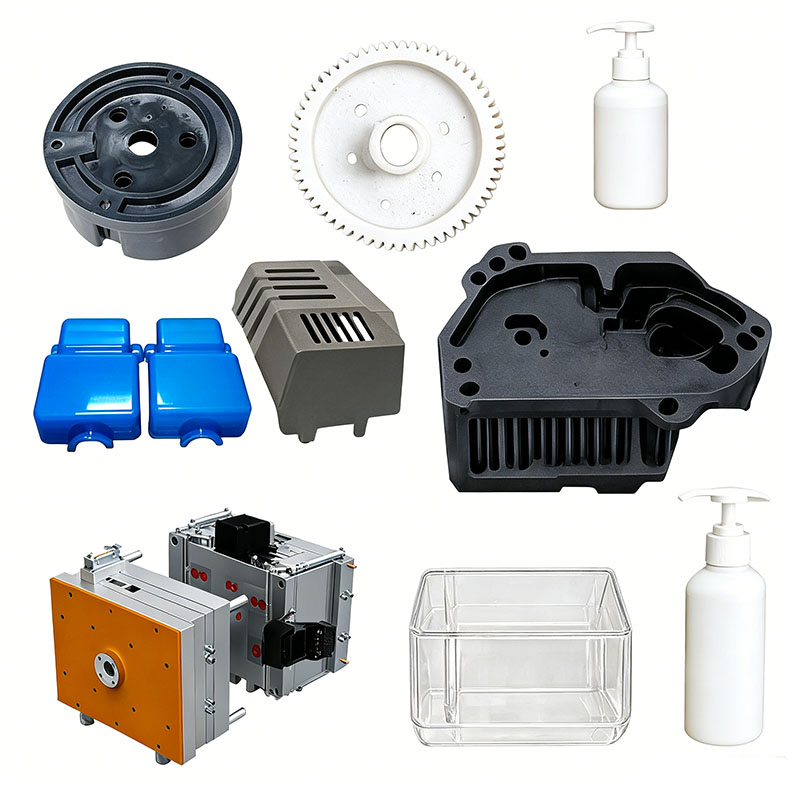
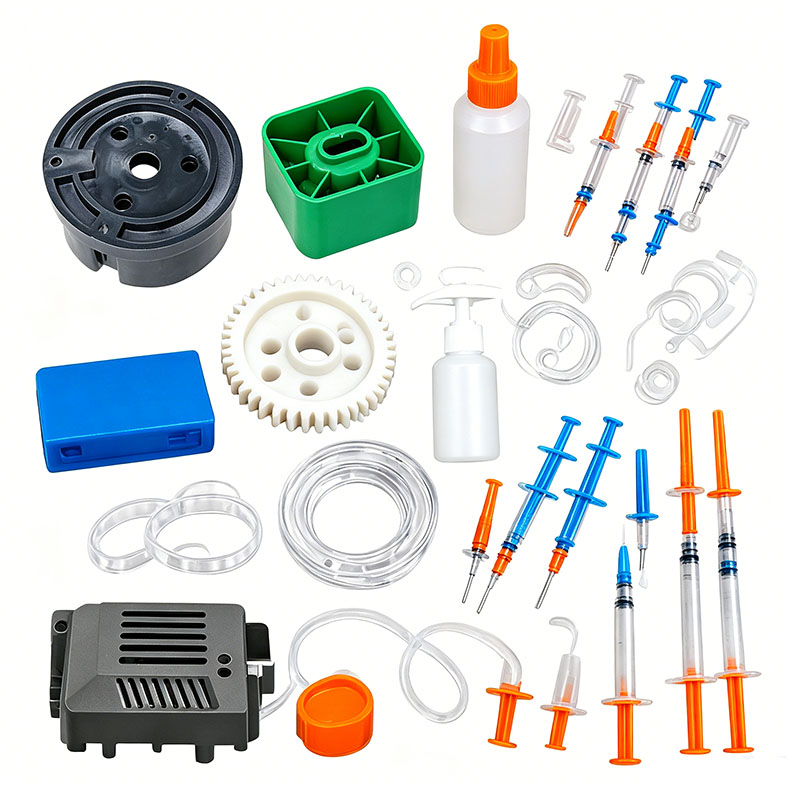
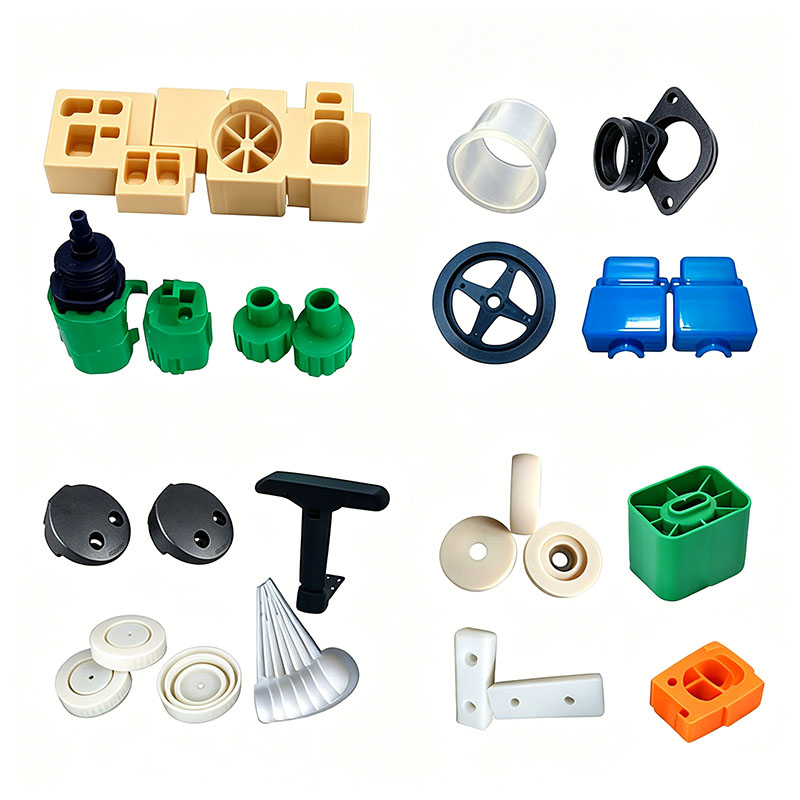
Małe części formowane wtryskowo ogólnie odnoszą się do lekkich, kompaktowych elementów z tworzywa sztucznego o grubości ścianek 1–2,5 mm, zwykle wytwarzanych przy użyciu form wielogniazdowych (8, 16, 32 lub więcej gniazd). Przykłady obejmują elektroniczne końcówki złączy, zatrzaski, uszczelki, przekładnie, podstawy przełączników, tuleje wiązek przewodów, wsporniki małych urządzeń, tuleje metalowo-plastikowe, elementy zabawek i zatyczki uszczelniające sprzęt. Części te charakteryzują się krótkimi drogami przepływu stopu, dużymi prędkościami napełniania, ograniczoną przestrzenią wentylacyjną, delikatnymi kołkami wypychającymi podatnymi na przebicie części oraz rygorystycznymi wymaganiami dotyczącymi spójności wymiarowej w poszczególnych partiach. Niektóre precyzyjne komponenty muszą również spełniać określone kryteria dotyczące tolerancji montażowych, odporności na zużycie, ognioodporności, wodoodporności i odporności na temperaturę. Kontrola formowania skupia się na pięciu kluczowych obszarach: suszeniu surowców, wyważaniu formy wielogniazdowej, szybkim napełnianiu i odpowietrzaniu, precyzyjnej kontroli temperatury w celu zminimalizowania deformacji oraz ochronie podczas mikrowyrzutu. Poniżej szczegółowo opisano najważniejsze punkty formowania każdego modułu.
I. Wstępna obróbka surowców i niezbędne elementy do formowania
Chociaż małe części wymagają minimalnej ilości materiału na wtrysk i wymagają krótkiego czasu przebywania śruby, warunki wysokiego ścinania mogą łatwo doprowadzić do degradacji materiału, odsłonięcia włókien i smug srebra; dlatego też nie można naruszać standardów wstępnej obróbki surowców.
Wybór surowców i zarządzanie przemiałami
Do części kosmetycznych ogólnego przeznaczenia wybiera się ABS lub modyfikowany PP; POM lub PA6 wzmocniony włóknem szklanym stosowany jest do precyzyjnych, odpornych na zużycie przekładni i zatrzasków ślizgowych; do złączy elektronicznych i podstaw przełączników stosuje się trudnopalny PA lub PC/ABS; a PC jest używany do małych przezroczystych soczewek i osłon wskaźników.
Stosowanie przemiału (złom wlewowy / wlewowy) jest surowo zabronione w przypadku małych precyzyjnych części nośnych i trudnopalnych podzespołów elektronicznych, ponieważ zanieczyszczenia i zdegradowane cząsteczki w przemiale mogą pogorszyć wytrzymałość strukturalną i właściwości zmniejszające palność. W przypadku standardowych elementów dekoracyjnych współczynnik dodatku przemiału musi być utrzymywany poniżej 10%; materiał musi być równomiernie granulowany i przesiany w celu usunięcia większych cząstek, co zapobiega nierównomiernemu wypełnieniu wielu wgłębień. W mieszankach materiałów stosuje się środki antyadhezyjne o niskim wykwitach, aby zapobiec wykwitom powierzchniowym lub zakleszczeniom montażowym na powierzchniach współpracujących części o wąskiej tolerancji. Materiały wzmocnione włóknem szklanym są mieszane przy niskich prędkościach, aby zminimalizować pękanie włókien i zapewnić stałą odporność na zużycie gotowych części. **Wytyczne operacyjne dotyczące mieszania materiałów**
Użyj małego miksera pionowego o prędkości 250–300 obr./min; wystarczający jest czas mieszania 5–8 minut – dłuższe mieszanie nie jest konieczne. Mieszaj osobno małe części o różnych kolorach i precyzyjnie kontroluj proporcje przedmieszki, aby zapobiec różnicom kolorystycznym między partiami. Materiały ognioodporne i nylon przechowuj oddzielnie; nie mieszać ich z PP lub ABS, aby uniknąć pogorszenia właściwości materiału. Po obróbce uszczelnij bęben mieszający, aby wykluczyć kurz; Drobny pył dostający się do formy wielogniazdowej może łatwo spowodować zablokowanie wentylacji i czarne plamy na produkcie.
**Obowiązkowe wymagania dotyczące suszenia i osuszania**
PC, PA i PC/ABS są wysoce higroskopijne; nawet najmniejsze pęcherzyki mogą spowodować przebicie dielektryczne elementów elektronicznych lub uszkodzenie strukturalne części nośnych. Suszyć PC w 110°C przez 4 godziny, PA6+GF w 110°C przez 4 godziny i ABS w 80°C przez 3 godziny. PP i POM mają niską absorpcję wody; po prostu wysusz je w temperaturze 60°C przez 1 godzinę w wilgotnym środowisku, aby usunąć wilgoć z powierzchni. Biorąc pod uwagę małą pojemność zbiornika małych maszyn, susz surowce w małych partiach, aby uniknąć ponownego wchłaniania wilgoci podczas długotrwałego przechowywania; ponownie wysuszyć materiały, jeśli maszyna nie jest używana przez ponad godzinę.
**II. Projektowanie i konfiguracja maszyn dla małych form wielogniazdowych**
Formy do małych części zazwyczaj mają układy wielogniazdowe. Kluczowe wyzwania obejmują równoważenie przepływu stopu przez wnęki, wentylację wąskich obszarów i zapobieganie przebijaniu przez część drobnych kołków wypychacza.
**Stal formowa i konstrukcja**
W przypadku małych części o wymaganiach kosmetycznych użyj stali z lustrzanym wykończeniem 718H lub S136, aby zapewnić powierzchnię pozbawioną zarysowań po polerowaniu. Zastosuj obróbkę azotowania w formach do części wzmocnionych włóknem szklanym lub części POM, aby wytrzymać erozję stopu z dużą prędkością. Zaprojektuj wszystkie narożniki o promieniu co najmniej R0,5; ostre rogi w drobnych częściach tworzą koncentrację naprężeń, które czynią je podatnymi na pękanie. Zachowaj dokładność dopasowania linii podziału w granicach ≤0,01 mm, aby wyeliminować drobne wypływki, które mogłyby zakłócać montaż.
**Projekt wyważania prowadnicy (rdzeń form wielogniazdowych)**
W przypadku form z 16 lub 32 gniazdami należy zastosować wyważony system prowadnic, w którym długości i średnice prowadnic są identyczne dla wszystkich gniazd; zapobiega to problemom takim jak krótkie strzały (niedostateczne wypełnienie) lub błysk (przepełnienie) w określonych ubytkach. W przypadku małych części preferowane są zasuwy punktowe lub boczne; ich małe wymiary minimalizują potrzebę przycinania po formowaniu. Precyzyjne przekładnie wykorzystują bramy podwodne, które automatycznie się odcinają, zwiększając w ten sposób wydajność automatyzacji.
Optymalizacja chłodzenia i wentylacji
Małe części mają cienkie ścianki i szybko się schładzają, natomiast drobne żebra i występy są podatne na akumulację ciepła i zapadnięcia się. W formie zastosowano gęstą sieć drobnych kanałów chłodzących umieszczonych blisko wnęk, aby zapewnić równomierną temperaturę formy. Kontroler temperatury formy zapewnia precyzyjną regulację: 50–60°C dla ABS, 80–90°C dla POM i powyżej 80°C dla nylonu wzmocnionego włóknem szklanym.
Małe części są bardzo podatne na defekty związane z uwięzieniem gazu. Dla każdej wnęki wycinane są niezależne szczeliny odpowietrzające (głębokość 0,010–0,012 mm i szerokość 3–5 mm), a na żebrach, liniach spawania i pozycjach końcowych dodawane są wkładki odpowietrzające, aby ułatwić szybkie odprowadzanie gazu podczas napełniania z dużą prędkością, zapobiegając przypaleniu, krótkim strzałom i kruchym liniom spawu.
Ochrona systemu wyrzutowego
Wypychacze małych części mają małe średnice (φ1–φ3 mm); wyrzucanie z dużą prędkością grozi przebiciem części lub spowodowaniem wybielenia naprężeniowego. Stosowana jest kombinacja wielu drobnych kołków, wypychaczy tulejowych i płaskich, przy czym kołki są umieszczone w obszarach o grubych ściankach, z dala od powierzchni kosmetycznych lub współpracujących. Aby zminimalizować miejscowe naprężenia, zastosowano dwustopniowy profil prędkości wyrzutu – powolne początkowe uwalnianie, po którym następuje szybki wyrzut. W przypadku smukłych części przypominających tuleję dodawane są bloki wypychaczy, aby zapobiec zginaniu lub deformacji podczas wyjmowania z formy.
Uruchomienie formy
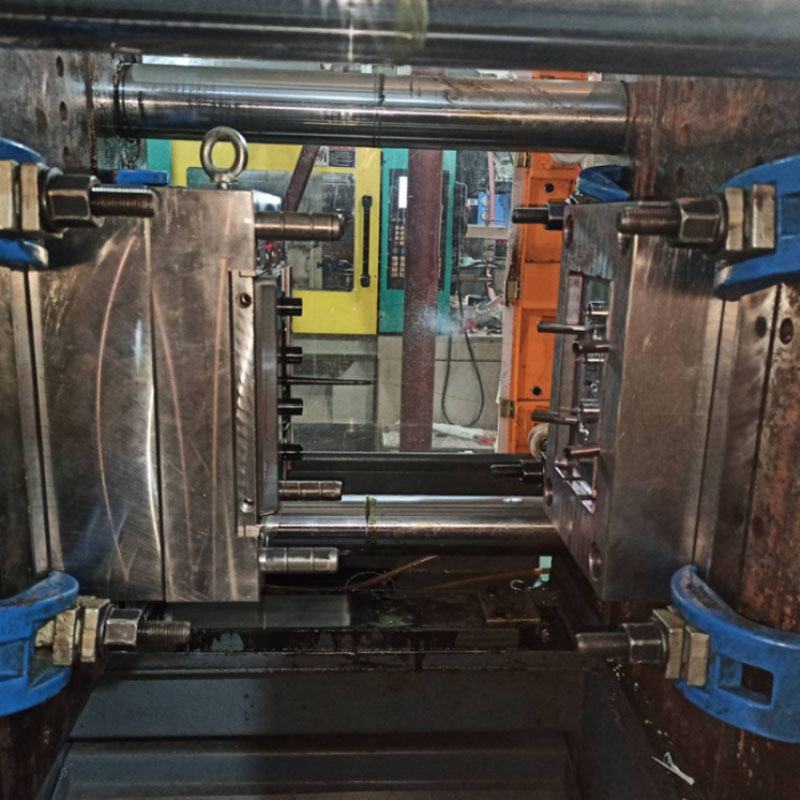
Małe detale produkowane są na wtryskarkach 100T – 300T; Formy wielogniazdowe wymagają wystarczającej siły zwarcia, aby zapobiec otwarciu formy lub pęknięciom podczas wtrysku z dużą prędkością. Kanały chłodzące są indywidualnie przepłukiwane, aby zapobiec zatorom, a niskociśnieniowe zabezpieczenie formy jest skalibrowane tak, aby uruchamiać automatyczne otwieranie formy nawet przy niewielkich pozostałościach z bramy, zapobiegając uszkodzeniu delikatnych wnęk. Przed wyprodukowaniem części trudnopalnych cylinder wtryskowy jest dokładnie czyszczony w celu usunięcia pozostałości z innych materiałów.
Jesteśmy małym producentem form do formowania tworzyw sztucznych, zapewniającym wysokiej jakości produkcję małych części do formowania z tworzyw sztucznych. Jeśli chcesz dostosować / opracować produkty do formowania małych plastikowych części do formowania, możesz nas znaleźć. Posiadamy profesjonalny projekt form wtryskowych i dojrzałą technologię produkcji, zapewniając kompleksową obsługę, od projektowania produktu - wytwarzania form - produkcji produktu - pakowania produktów - transportu produktów, możemy Ci pomóc w każdym łączu. Tak długo jak do nas przyjdziesz, zapewnimy Ci najwyższą jakość usług i usatysfakcjonujemy Cię pod względem jakości produktu, czasu produkcji, dialogu informacyjnego itp.
|
Nazwa produktu |
Formowanie bieżni |
|
Proszę podać |
2D, 3D, próbki lub rozmiar zdjęcia wielokątne |
|
Czas pleśni |
20-35 dni |
|
Czas produktu |
7-15 dni |
|
Precyzja formy |
+/-0,01 mm |
|
Życie pleśni |
50-100 milionów strzałów |
|
Proces produkcyjny |
Rysunki audytowe - analiza przepływu formy - walidacja projektu - Materiały niestandardowe - obróbka form - obróbka rdzenia - obróbka elektrody - System prowadnic obróbka - obróbka i zaopatrzenie części - akceptacja obróbki - wnęka proces obróbki powierzchni - tryb złożony Matryca - Całość powłoka powierzchni formy - Płyta montażowa - próbka formy - test próbki - wysyłka próbki |
|
Wgłębienie formy |
Jedna wnęka, wiele wnęk lub ta sama różne produkty mogą być wytwarzane razem |
|
Materiał formy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
System biegaczy |
Gorący kanał i zimny kanał |
|
Materiał bazowy |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Skończyć |
Wbijanie słowa, lustrzane wykończenie, powierzchnia matowa, prążki |
|
Standard |
HASCO, DME lub zależne |
|
Główna technologia |
Frezowanie, szlifowanie, CNC, EDM, drut cięcie, rzeźbienie, EDM, tokarki, wykończenie powierzchni itp. |
|
Oprogramowanie |
CAD, PRO-E, UG Czas projektowania: 1-3 dni (normalne okoliczności) |
|
Materiał produktu |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HIPS, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
System jakości |
ISO9001:2008 |
|
Ustal czas |
20 dni |
|
Sprzęt |
CNC, EDM, wycinanie Maszyna, maszyny z tworzyw sztucznych itp. Plastikowa forma do walizek Zhe Jiang |


Produkcja form wtryskowych tworzyw sztucznych

Specyfikacje formowania tworzyw sztucznych

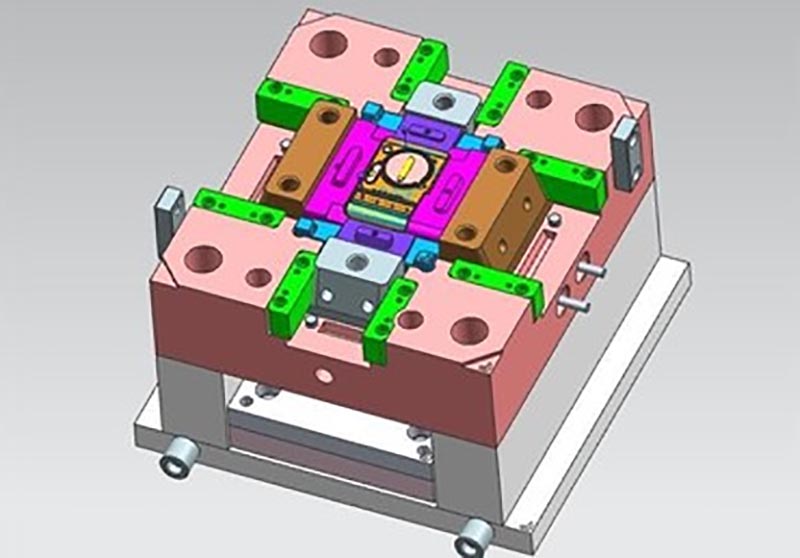
Projekt formy:



Proces transakcji:

Testowanie pleśni:


Opakowanie produktu

Fabryka
Jesteśmy fabryką niestandardowych form plastikowych. Nasza fabryka jest producentem form wtryskowych z tworzyw sztucznych. mamy 17 lat doświadczenia w profesjonalnych niestandardowych formach plastikowych i 10 lat doświadczenia w handlu zagranicznym. Jesteśmy niestandardowym dostawcą form z tworzyw sztucznych. Możemy świadczyć niestandardową usługę form plastikowych. Nasza fabryka może wytwarzać części z tworzyw sztucznych formowane wtryskowo, a jakość produktów Cię zadowoli.
Mamy ponad 50 wysokiej klasy maszyn i setki inżynierów i projektantów. Możemy zapewnić kompleksową obsługę, od projektu produktu - wykonania form - produkcji produktu - pakowania produktu - transportu. Posiadamy kompletny łańcuch produkcyjny. Jesteśmy w stanie spełnić wszystkie Twoje wymagania.
Świadczone przez nas usługi:
Profesjonalne usługi w zakresie form niestandardowych, projektowanie i produkcja form z tworzyw sztucznych. produkcja wyrobów z tworzyw sztucznych, projektowanie produktów, projektowanie form, dostosowywanie form rozdmuchowych, dostosowywanie form rotacyjnych, dostosowywanie form do odlewania ciśnieniowego. Usługi druku 3D, usługi produkcji CNC, pakowanie produktów, opakowania niestandardowe, usługi wysyłkowe.










Zawsze przestrzegamy zasad jakości przede wszystkim. Dostarczając klientom produkty najwyższej jakości, staraj się maksymalizować efektywność produkcji i skracać czas produkcji. Z dumą możemy powiedzieć każdemu klientowi, że nasza firma od momentu powstania nie straciła żadnego klienta. Jeśli wystąpi problem z produktem, będziemy aktywnie szukać rozwiązania i bierzemy odpowiedzialność do końca.

Często zadawane pytania
P1: Czy jesteś firmą handlową lub producentem?
Odp .: Jesteśmy producentami.
Pytanie 2. Kiedy mogę otrzymać wycenę?
Odp.: Zwykle wyceniamy ofertę w ciągu 2 dni od otrzymania zapytania.
Jeśli jesteś bardzo pilny, zadzwoń do nas lub poinformuj nas o tym w e-mailu, abyśmy mogli najpierw wycenić dla Ciebie.
Pytanie 3. Jak długi jest czas realizacji formy?
Odp.: Wszystko zależy od wielkości i złożoności produktów. Zwykle czas realizacji wynosi 25 dni.
Pytanie 4. Nie mam rysunku 3D, jak mam rozpocząć nowy projekt?
Odp .: Możesz dostarczyć nam próbkę formowania, pomożemy Ci ukończyć projekt rysunku 3D.
Pytanie 5. Przed wysyłką, jak upewnić się, że jakość produktów?
Odp.: Jeśli nie przyjdziesz do naszej fabryki i nie masz strony trzeciej do kontroli, będziemy Twoim pracownikiem inspekcyjnym.
Dostarczymy Ci film przedstawiający szczegóły procesu produkcyjnego, w tym raport procesu, strukturę rozmiarów produktów i szczegóły powierzchni, szczegóły pakowania i tak dalej.
Pytanie 6. Jakie są warunki płatności?
Odp.: Płatność za formę: 40% depozytu przez T/T z góry, 30% drugiej płatności za formę przed wysłaniem pierwszych próbek próbnych, 30% salda formy po uzgodnieniu próbek końcowych.
B: Płatność produkcyjna: 50% depozytu z góry, 50% przed wysłaniem towaru końcowego.
P7: Jak sprawić, by nasza firma była długoterminowa i dobra?
O: 1. Utrzymujemy dobrą jakość i konkurencyjną cenę, aby zapewnić naszym klientom korzyści z produktów najwyższej jakości.
2. Szanujemy każdego klienta jako naszego przyjaciela i szczerze robimy interesy i zaprzyjaźniamy się z nimi, bez względu na to, skąd pochodzą.
Gorące Tagi: Formowanie małych plastikowych części, Chiny, producent, dostawca, fabryka, dostosowane, hurtownia, zakup, jakość, najnowsza sprzedaż, wyprodukowano w Chinach
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.